Classement et séparation
Le classement décide de ce qui sort et de ce qui repasse dans le broyeur. C’est le poste que l’on règle le plus souvent, et celui dont le réglage chan
Voir la famille
Quinze postes qui entourent le broyeur : ils décident de la qualité du produit autant que la machine elle-même.
Un broyeur ne travaille jamais seul. Il lui faut une alimentation régulière, un classement qui trie le produit à la bonne maille, un dépoussiérage qui tient la ligne, et un conditionnement qui permette ensuite de stocker le produit sans le dégrader.
Un dimensionnement sérieux ne s’arrête pas au broyeur. Chaque poste intermédiaire possède ses propres marges, et une marge prise à un endroit se paie ailleurs : un crible trop généreux envoie trop de fines au broyeur, un dépoussiéreur trop petit affame l’air comprimé, un convoyeur sous-dimensionné devient le véritable goulot de la ligne.
Les quinze postes présentés ici couvrent la totalité du circuit, de la réception du gisement à l’expédition du produit fini. Ils sont conçus pour fonctionner avec les broyeurs PULVOR, et leur réglage s’étudie au même moment que celui de la machine.
Chaque famille regroupe les équipements qui répondent à un besoin précis. Un même site n’a pas besoin des huit, mais un site qui produit en continu finit généralement par en installer la plupart.
Le classement décide de ce qui sort et de ce qui repasse dans le broyeur. C’est le poste que l’on règle le plus souvent, et celui dont le réglage chan
Voir la familleLa qualité du broyage se joue en amont. Un crible mal réglé laisse passer des blocs qui forcent la machine à travailler par à-coups. Un convoyeur bien
Voir la familleLe broyage produit de la poussière fine, et cette poussière est une perte sèche de produit. Le dépoussiéreur n’est pas un accessoire : c’est un poste
Voir la familleLe produit fini doit être stocké sans se dégrader. Un sac mal rempli se fracture au stockage, et un silo mal vidé forme un pont qui bloque toute la li
Voir la familleL’eau est la première cause de production irrégulière. Au-delà de quelques pour cent d’humidité, la poudre colle aux galets, le classement devient ins
Voir la familleLe broyage met en jeu des poussières inflammables, de fortes températures et de l’énergie emmagasinée dans les galets. Les systèmes de sécurité condit
Voir la familleUne ligne de broyage comporte une dizaine d’équipements qui démarrent dans un ordre précis. Sans coordination, un démarrage mal ordonné suffit à provo
Voir la familleSéchage, criblage, calibrage et mélange : la préparation amont conditionne l’uniformité du produit fini. C’est là que la qualité finale se joue, bien
Voir la familleLe classement décide de ce qui sort et de ce qui repasse dans le broyeur. C’est le poste que l’on règle le plus souvent, et celui dont le réglage change le plus la qualité du produit final.
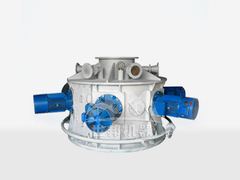
Les palettes rotatives renvoient les grains trop gros vers la chambre de broyage. Le débit d’air règle la coupure : plus on accélère, plus le produit est fin.
Une colonne d’air vertical pulse à travers la couche de poudre et sépare les fines par granulométrie, sans aucune pièce en rotation.
Rôle dans la ligne. Placé en sortie de chambre, le classeur referme la boucle du broyage. Une partie du produit revient à la machine, l’autre est recueillie comme produit fini.
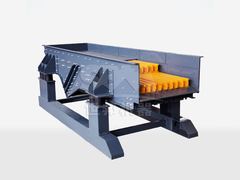
La qualité du broyage se joue en amont. Un crible mal réglé laisse passer des blocs qui forcent la machine à travailler par à-coups. Un convoyeur bien orienté évite les remontées de produit.
Il régule le débit entrant et protège le broyeur des corps étrangers trop volumineux.
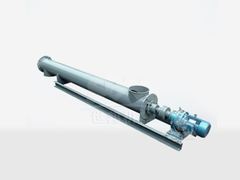
Il transporte la poudre en marche continue, sous capot et en circuit fermé, sur des distances courtes comme en descente.
Rôle dans la ligne. Le poste d’alimentation impose le rythme. C’est lui qui maintient le broyeur dans sa plage de débit et qui évite les starving en cas de sous-alimentation.
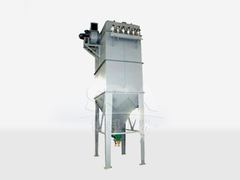
Le broyage produit de la poussière fine, et cette poussière est une perte sèche de produit. Le dépoussiéreur n’est pas un accessoire : c’est un poste de récupération de tonnage.
Le nettoyage des filtres par impulsions d’air comprimé, unité seule, économique sur les petites unités.
Caisson à grande surface filtrante pour les forts volumes de poussière. Le décollement des dépôts se fait par pulsation d’air.
Rôle dans la ligne. Il capte les fractions les plus fines au point de déchargement, puis les renvoie vers le produit fini ou vers un retour contrôlé.
Le produit fini doit être stocké sans se dégrader. Un sac mal rempli se fracture au stockage, et un silo mal vidé forme un pont qui bloque toute la ligne.
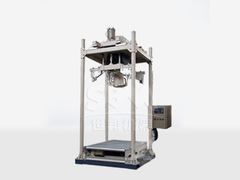
Remplissage et pesée de sacs d’une tonne, avec vibration limitée pendant le pressage pour éviter le tassement.
Il évacue le fond d’un silo à l’aide d’un rotor à ressort, sans formation de pont de produit.
Rôle dans la ligne. Ces postes absorbent les à-coups de production et permettent de contrôler le pesage avant expédition.
L’eau est la première cause de production irrégulière. Au-delà de quelques pour cent d’humidité, la poudre colle aux galets, le classement devient instable et la finition dérive.
Il fournit l’air chaud nécessaire au séchage de la matière avant broyage, ou au séchage du produit fini.
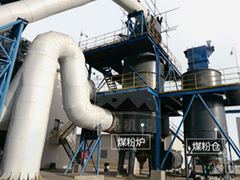
Elle brûle la poussière de charbon comme combustible. Sur les installations charbon, la chaleur de séchage est ainsi récupérée sur place.
Rôle dans la ligne. Le générateur d’air chaud fournit l’énergie de séchage, soit avant le broyage pour préparer la matière, soit après pour la finition du produit.
Le broyage met en jeu des poussières inflammables, de fortes températures et de l’énergie emmagasinée dans les galets. Les systèmes de sécurité conditionnent la possibilité de faire tourner la machine.
Il constitue une atmosphère inerte autour des équipements, utile sur les matières sensibles ou les milieux chauds.
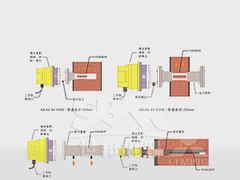
Déclenchement automatique, sans projection d’eau ni de poudre, donc sans résidu à épurer sur le produit.
Rôle dans la ligne. Ils constituent la dernière barrière : soit ils empêchent un départ de feu, soit ils étouffent un feu naissant sans laisser de résidu sur le produit.
Une ligne de broyage comporte une dizaine d’équipements qui démarrent dans un ordre précis. Sans coordination, un démarrage mal ordonné suffit à provoquer un bourrage.
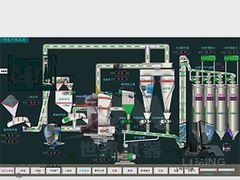
Elle centralise les séquences de démarrage, la régulation et la détection d’anomalies de toute la ligne.
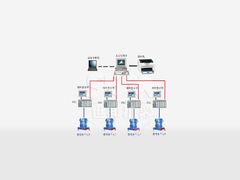
Synthèse des mesures, journal des événements et commande à distance depuis un poste central.
Rôle dans la ligne. L’armoire programmable tient la séquence de démarrage et la régulation. La supervision centralise les mesures et permet un diagnostic à distance.
Séchage, criblage, calibrage et mélange : la préparation amont conditionne l’uniformité du produit fini. C’est là que la qualité finale se joue, bien avant le broyeur.
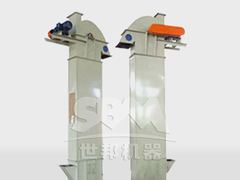
Traitement des matières avant passage au broyeur : séchage, criblage, calibrage et mélange.
Rôle dans la ligne. Elle met la matière dans le bon état : granulométrie homogène, humidité maîtrisée, composition correctement mélangée.
Récapitulatif des huit familles et des postes qu’elles regroupent.
| Famille | Postes | Équipements |
|---|---|---|
| Classement et séparation | 2 | Classificateur à cage, Classificateur à flux d’air |
| Alimentation et convoyage | 2 | Crible vibrant, Convoyeur à vis sans fin |
| Dépoussiérage | 2 | Dépoussiéreur à pulsations, Dépoussiéreur à caisson |
| Stockage et conditionnement | 2 | Conditionneuse big-bag, Déchargeur de silo |
| Séchage et sources de chaleur | 2 | Four à air chaud, Chaudière à poussière de charbon |
| Sécurité | 2 | Système de génération d’azote, Système d’extinction au dioxyde de carbone |
| Commande et pilotage | 2 | Armoire programmable, Système de supervision |
| Préparation des matériaux | 1 | Ligne de préparation |
Oui, dans la plupart des cas. Le dimensionnement du broyeur dépend du débit d’entrée, et ce débit est fixé par le crible et le convoyeur. Commandés séparément, les deux postes sont souvent mal accordés et la ligne sous-utilise le broyeur.
Le classement et le dépoussiérage le sont presque toujours. Le crible vibrant s’impose pour toute matière contenant des corps étrangers. Le reste dépend du site : le séchage devient nécessaire dès que l’humidité d’entrée dépasse quelques pour cent, et la supervision prend tout son sens sur une ligne de plusieurs postes.
Oui, et c’est souvent la solution la plus économique. On commence par identifier le goulot d’étranglement : un classement sous-dimensionné ou un dépoussiére mal réglé coûte plus cher en pertes de produit qu’une machine neuve.
On mesure le tonnage entrant et le tonnage sortant. Un écart de quelques pour cent signale une fuite dans le circuit : vis dérochée, joint de filtre usé, ou fraction fine escamotée par le classeur.