Broyeur trapézoïdal MTM
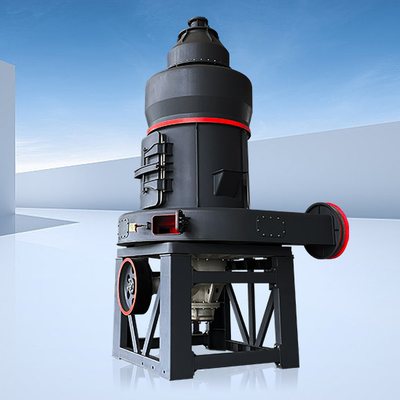
Le format le plus courant sur unité portative : encombrement contenu, classifieur démontable, réglage hydraulique de la charge. Il accepte un aliment sec déjà concassé fin.
Voir la fiche
Un châssis, quatre vérins et une ligne à poudre complète. La formule plaît parce qu’elle évite le béton, mais elle impose un plafond de débit, de finesse et de puissance qu’il vaut mieux connaître avant de signer.
Le vocabulaire est flou, et les offres n’arrangent rien. Une unité portative désigne un ensemble monté sur châssis routier, déployable en une journée sans levage lourd. Une unité semi-portable se pose sur pattes ou sur traverses, déplacée avec un engin de chantier. Les catalogues export rangent les premières sous l’intitulé Portable Stone Mills, et ce sont elles qui promettent des délais que les secondes ne tiennent pas.
La question à poser n’est donc pas de savoir si la machine roule, mais ce que la mobilité achète sur l’exploitation : du délai, de la réversibilité, une facture de génie civil presque nulle. En contrepartie, elle plafonne le débit, la finesse stable et le stockage.
Le premier gain est du côté du béton. Une ligne fixe appelle des massifs pour le broyeur, la soufflante, le filtre et le silo, un dallage, des réservations et vingt-huit jours de cure avant montage mécanique. Comptez quinze à trente jours de travaux avant la première pose. Une unité sur remorque se pose sur un sol compacté ou sur une dalle existante, puis repart sans rien laisser dans le terrain.
Le second gain est plus discret mais souvent décisif : la réversibilité. Un carrier qui qualifie une veine nouvelle, une entreprise qui suit un marché de six mois, un producteur d’amendement qui veut s’installer à proximité de ses coopératives n’immobilisent pas un bâtiment. Le matériel devient une charge d’exploitation que l’on déplace vers la matière plutôt que l’inverse, parfois sur plusieurs dizaines de kilomètres.
Trois bornes écrasent la conception : 2,55 m de largeur utile, 4 m de hauteur sous charge et un tonnage maximal de l’ordre de 40 t par convoi routier. Tout ce qui dépasse ces limites s’achemine en convoi exceptionnel, avec autorisations, escorte et délai. Ces cotes excluent un classifieur à cage de grand diamètre, une vis de reprise ou un silo de 60 m³ sans démontage pièce par pièce.
Conséquence directe : ce ne sont pas les broyeurs qui arbitrent mais les annexes. Soufflante de classement, filtre à manches, conduite d’air et trémie de reprise pèsent souvent plus lourd que la chambre de broyage. Un broyeur trapézoïdal MTM de 3 à 22 t/h se monte sur un châssis unique avec son classement ; une ligne verticale de 150 t/h suppose plusieurs convois, un montage au pont roulant et un local fermé, ce qui n’a plus rien de portable.
Le plafond de débit se déduit de la puissance. Broyer un carbonate de calcium fin coûte entre 20 et 30 kWh/t selon la finesse visée : avec 250 kW utiles disponibles sur le convoi, la barre des 10 t/h à 325 mesh est difficile à dépasser, alors que le même châssis porterait 40 t/h en granulométrie de remplissage à 1,6 mm. La mobilité ne réduit pas la machine, elle réduit l’énergie qu’on peut lui amener.
Le plafond de finesse tient au classement. Sur une unité compacte, le séparateur travaille avec un débit d’air plus faible et une zone de tri plus courte : la courbe granulométrique s’élargit, et le D97 devient difficile à tenir au-delà de 45 µm sans reprise. Le troisième plafond est celui du stockage : faute de silo, la poudre part en big-bags, ce qui suppose un poste d’ensachage et une aire de stockage plate, mais évite une structure de plusieurs mètres.
Un séchoir, d’abord. Sans apport d’air chaud, l’humidité de l’aliment ne doit pas dépasser 1 % en circuit sec, sous peine de colmatage et de perte de classement. Un atelier de maintenance ensuite : les pièces d’usure d’une unité portative se changent sur site avec un palan léger, mais le rechargement des rouleaux se fait ailleurs. L’éloignement d’un atelier explique plus d’arrêts que la conception de la machine. Enfin la poussière : un filtre à manches dimensionné au plus juste sature vite sur une matière abrasive, et le colmatage du dépoussiérage arrive avant la panne du broyeur.
| Repère | Unité sur remorque | Unité semi-portable sur pattes | Installation fixe |
|---|---|---|---|
| Mise en service | 1 à 7 jours | 2 à 4 semaines | 6 à 12 semaines |
| Génie civil | Sol compacté ou dalle existante | Semelles légères, pattes d’ancrage | Massifs, dallage, réservations, cure de 28 jours |
| Débit en poudre fine | 1 à 15 t/h | 3 à 30 t/h | De 30 à plusieurs centaines de t/h |
| Finesse tenable | 1,6 à 0,075 mm | 1,6 à 0,045 mm | Jusqu’à l’ultra-fin, sous 10 µm |
| Humidité d’aliment | Moins de 1 % | 6 à 8 % avec air tempéré | 15 % avec séchage intégré |
| Stockage produit | Big-bags sur aire plate | Silo démontable | Silos permanents et chargement vrac |
| Repli | Une demi-journée | Quelques jours | Démontage et remise en état du site |
Ces ordres de grandeur supposent un aliment déjà concassé à 0/25 mm. Un châssis qui prétend sortir une poudre fine à partir de 80 mm sans pré-concassage séparé affichera un débit catalogue très éloigné du débit réel. Le broyeur à aimants permanents PMD et les skids de convoyage illustrent ce point : la logistique de matière reste la vraie interface d’une unité réduite.
Là où le réseau existe, la question est simple ; là où il manque, un broyeur fin démarre avec un appel de courant élevé, la soufflante appelle de l’énergie réactive et le filtre auto-nettoyant provoque des pointes brèves. Sur groupe électrogène, on dimensionne autour de 1,3 fois la puissance appelée cumulée, on impose un démarrage progressif ou un variateur sur le moteur principal et on prévoit la compensation. Les équipements complémentaires d’une ligne se pilotent aussi en variation de vitesse, l’alimentateur vibrant en tête, pour ne pas faire caler le groupe lors d’une chute de tension.
Une unité annoncée à 400 kW installés appelle rarement plus de 300 kW simultanément, à condition que l’alimentateur, la soufflante et le dépoussiérage démarrent en séquence et non en parallèle. C’est ce coefficient de simultanéité, et non la somme des plaques signalétiques, qui détermine le groupe, le câble et le poste. Une étude de puissance sérieuse se juge à ce détail : si le fournisseur ne le calcule pas, il a copié une fiche.
La mobilité n’est pas une économie, c’est un arbitrage. Elle paie quand la ressource bouge plus vite que l’investissement, et elle coûte quand elle impose de brader la finesse.
Sur un châssis réduit, chaque poste se voit et chaque erreur de place se paie.
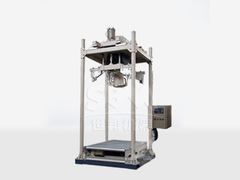
Le format le plus courant sur unité portative : encombrement contenu, classifieur démontable, réglage hydraulique de la charge. Il accepte un aliment sec déjà concassé fin.
Voir la fichePlus de débit et un séparateur à cage plus précis, au prix d’un convoi supplémentaire pour la soufflante et le filtre. Bon compromis quand le chantier dure plus d’une saison.
Voir la ficheL’entraînement direct supprime la courroie et réduit l’appel de courant, deux avantages lourds sur groupe électrogène et sur un châssis où chaque composant compte.
Voir la fichePour les poudres au-delà de 325 mesh sur de petits tonnages : charge blanche, minéraux de peinture. Le débit est modeste, la finesse tient, et le convoi reste léger.
Voir la ficheUne unité sur remorque se déploie en quelques heures pour la partie mécanique : vérins, déverrouillage des convoyeurs, raccordement et essai à vide. Le délai réaliste jusqu’au premier tonnage exploitable tient entre deux jours et une semaine, le temps de régler le séparateur et de valider la courbe granulométrique. Une ligne fixe demande quinze à trente jours de génie civil, auxquels s’ajoutent les vingt-huit jours de cure du béton.
En broyage fin, les unités transportables tiennent couramment de 1 à 20 t/h selon la finesse visée : environ 20 t/h pour une granulométrie de remplissage à 1,6 mm, autour de 5 t/h pour une poudre à 200 mesh et moins de 3 t/h au-delà de 325 mesh. Les châssis roulants acceptent des puissances bien plus fortes en concassage qu’en pulvérisation, parce que le classifieur, la soufflante et le dépoussiérage doivent tenir sur le même ensemble.
Sans séchoir, la limite pratique se situe autour de 1 % d’humidité pour un circuit à sec : au-delà, les conduits s’encrassent et le classifieur ne sépare plus correctement. Certains broyeurs trapézoïdaux admettent 6 à 8 % d’eau si l’aliment a séjourné sous abri et si l’air est sec. Au-dessus, il faut ajouter un séchoir sur skid, ce qui alourdit le convoi et remet en cause l’intérêt de la solution mobile.
Sur site isolé, le groupe électrogène se dimensionne à environ 1,3 fois la puissance appelée cumulée, appel de démarrage inclus. Le broyeur démarre en progressif ou sous variateur, la compensation d’énergie réactive reste nécessaire et les variateurs de la soufflante comme de l’alimentateur se règlent pour ne pas faire caler le groupe lors d’une chute de tension. Un raccordement 33 kV ou 11 kV redevient intéressant dès que l’installation dépasse dix-huit mois.
Trois pages du site et un guide pour cadrer une installation temporaire.
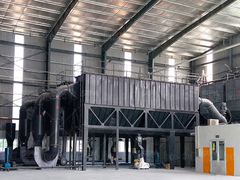
Configurations livrées sur des sites sans infrastructure préalable, avec le débit de consigne et la finesse retenue.
Une lecture par usage et par granulométrie, utile pour vérifier qu’une poudre de remplissage ne demande pas un ultra-fin.
Alimentateurs, élévateurs, convoyeurs, dépoussiérage et ensachage : les postes qui décident de l’encombrement réel d’un convoi.
Le dimensionnement électrique dans le détail : kW installé, appel de courant, énergie par tonne.