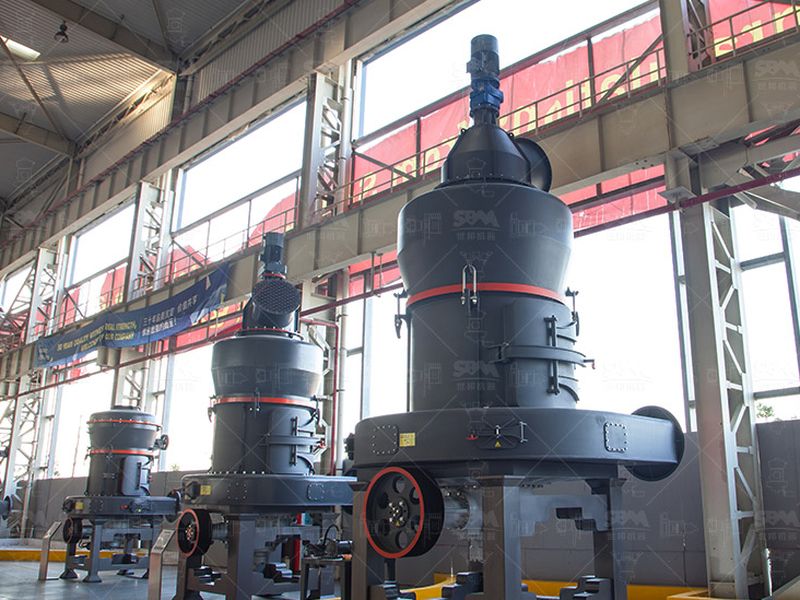
Broyeur trapézoïdal MTM
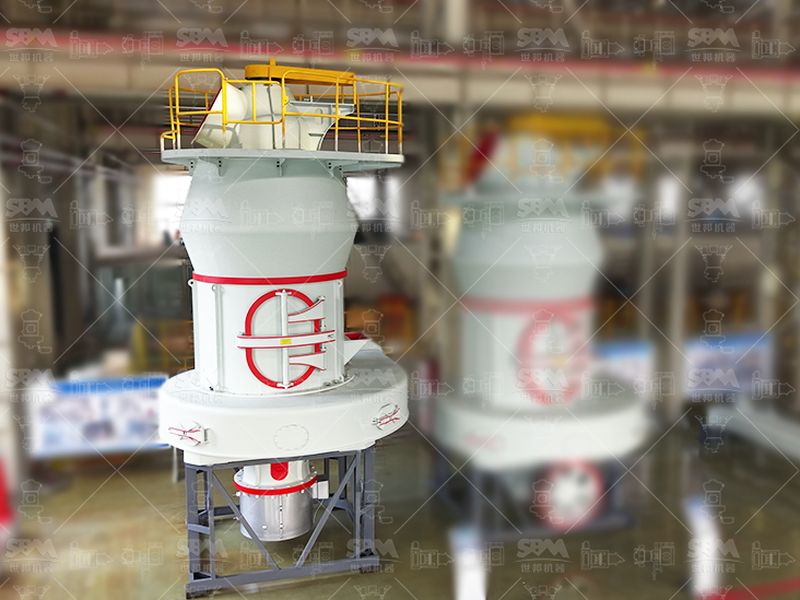
Format compact, entraînement simple, pièces reprenant les habitudes des ateliers de la région. Convient aux reprises d’installation et aux capacités modestes.
Voir la fiche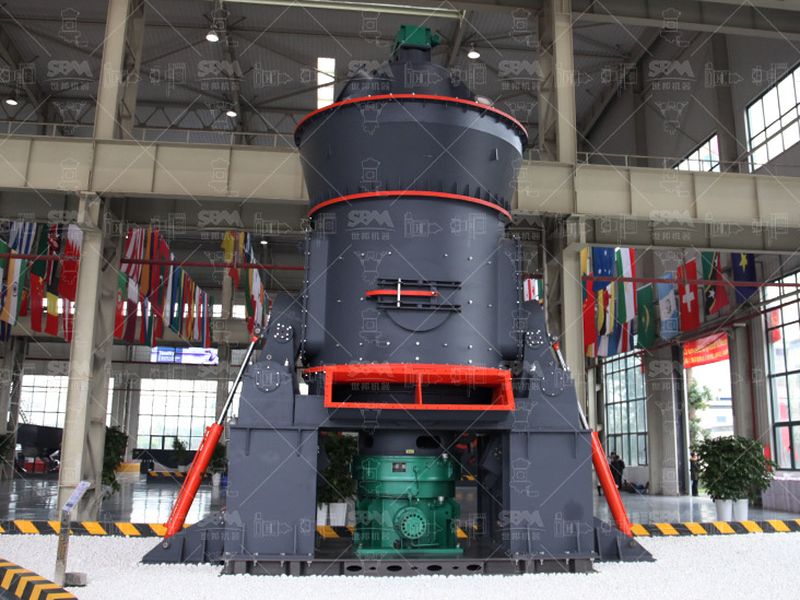
Le Tamil Nadu achète beaucoup de matériel de réduction de roche, et une part notable est fabriquée autour de Coimbatore. Mais le bassin vend des pièces et des savoir-faire d’atelier, rarement une ligne complète. Cette distinction change la conduite d’un achat.
Autour de Coimbatore, l’industrie s’est construite sur deux gestes : couler, puis usiner. Une fonderie d’un côté, un tour d’usinage de l’autre. Les pompes, les moteurs électriques, les machines textiles et les moulins humides de cuisine sortent de ce tissu. Le matériel de broyage de la pierre en est un dérivé logique, avec les mêmes compétences et les mêmes limites.
Les fiches commerciales de la zone rangent ces unités sous l’appellation stone mill machine, terme fourre-tout qui désigne aussi bien une petite machine à mâchoires de 15 t/h qu’un moulin à meules de 30 cm. Le premier réflexe est donc de regarder la matière travaillée et la finesse réelle, pas l’intitulé.
Le bassin compte un peu plus de cinq cents fonderies, dont une quinzaine de grande taille et une soixantaine de moyennes. Une unité intermédiaire coule entre 500 et 2 000 tonnes de pièces par an, essentiellement de la fonte et de l’acier moulé destinés à l’automobile, aux groupes de pompage, aux machines textiles et aux petits moulins. La production annuelle de l’ensemble se compte en centaines de milliers de tonnes.
Trois conséquences intéressent directement un acheteur de matériel de broyage. Les carters et les bâtis sont disponibles sans importation. L’usinage de précision moyenne est abondant et se sous-traite à la pièce. Le moteur asynchrone est bobiné dans la région, avec les démarreurs et les transmissions associés. Ce qui manque, en revanche, ce sont les fonctions de classement et de contrôle.
La répartition ci-dessous est celle qu’un industriel du granulât observe après plusieurs commandes. Elle n’est pas une règle, mais elle évite de découvrir une interface non couverte au moment du montage.
| Bâti, carter, table, poulie | Coulés localement ; le moule se commande à part et demande trois à six semaines. |
| Plaques de mâchoire, galets, revêtements | Acier au manganèse coulé sur place, traitement thermique souvent externalisé hors du bassin. |
| Arbres, paliers, boîtes de transmission | Usinage local, très variable d’un atelier à l’autre ; l’équilibrage est le point faible fréquent. |
| Moteurs, démarreurs, coffrets | Fabrication régionale pour l’électrotechnique de base, import pour les variateurs fins. |
| Séparateur à cage, filtre à manches, automatisme | Quasi toujours importés ou réalisés par un intégrateur hors bassin. |
Lecture utile : tout ce qui pèse et tout ce qui s’use se trouve localement, et à de bons prix. Tout ce qui trie, mesure et régule se trouve ailleurs. Une ligne de broyage à poudre se joue précisément sur cette seconde moitié.
Le sous-sol du Tamil Nadu est dur : granites, charnockites, gneiss, avec une part de quartz libre qui place la roche entre 6 et 7 sur l’échelle de Mohs. C’est un cas favorable au bassin, car ses fonderies travaillent déjà l’acier au manganèse pour d’autres secteurs. Mais la nuance est dans le traitement thermique : une plaque correctement trempée à l’eau après mise en solution tient trois fois plus longtemps qu’une pièce sortie de coulée et rectifiée telle quelle.
Un atelier qui accepte ces quatre vérifications est un atelier qui a l’habitude du broyage. Un atelier qui les refuse vend de la pièce mécanique, pas un consommable de procédé.
Deux contraintes de terrain reviennent sur presque tous les projets de la région. La première est électrique : les unités de concassage et de broyage de 30 à 50 kW sont souvent alimentées par un raccordement dimensionné pour le pompage agricole, avec une tension qui varie nettement en bout de ligne. Le moteur local est robuste, le démarrage étoile-triangle se trouve partout, mais un variateur bien réglé sur l’alimentateur reste plus difficile à sourcer qu’ailleurs.
La seconde est hydraulique, au sens propre : le lavage des granulats consomme de l’eau, et les forages de la plaine du Noyyal sont suivis de près. Une installation sèche, sans lavage, se déclare plus facilement et se conduit mieux dans cette région qu’une boucle humide.
L’assemblage local a un avantage clair sur les pièces lourdes et sur la réactivité de maintenance : une plaque refaite en dix jours n’immobilise pas le chantier. Il a un inconvénient tout aussi net : la performance globale dépend d’interfaces que personne ne garantit. Chacun répond de son lot, et le débit réel à la finesse demandée reste la somme des tolérances.
Le calcul se retourne dès que la cible devient une poudre. Un broyeur trapézoïdal conduit en circuit fermé avec son séparateur et son filtre ne souffre pas l’à-peu-près : la régularité du produit se joue dans le classement, et le classement est justement ce que le bassin importe. C’est la raison pour laquelle beaucoup d’exploitants de la région combinent les deux logiques, charpente et pièces d’usure achetées localement, poste de broyage fin et dépoussiérage venus d’un fournisseur unique.
Un dernier point, rarement écrit dans les catalogues : la distance aux ports. Kochi reste la sortie la plus courte vers le golfe, à un peu plus de cent soixante kilomètres, Chennai et Tuticorin sont à plus de quatre cents. Pour une pièce urgente, le fret aérien passe par Coimbatore même ; pour un ensemble complet, le camion et le port compteront plus dans le délai que la fabrication elle-même.
Ce que l’on voit en visitant un fournisseur local, dans l’ordre où l’on voit les choses.
Format compact, entraînement simple, pièces reprenant les habitudes des ateliers de la région. Convient aux reprises d’installation et aux capacités modestes.
Voir la ficheLe même principe de rouleaux sur piste, avec un séparateur plus stable et un accès maintenance revu. Le bon étage pour un producteur qui passe du granulât à la poudre.
Voir la ficheConçu pour le sable industriel à partir de roche dure, débouché majeur du marché local. Débit élevé, usure concentrée sur quelques pièces remplaçables.
Voir la ficheBroyage, séchage et classement dans une enceinte. Sur une roche abrasive et un réseau électrique contraint, c’est l’énergie par tonne qui décide en premier.
Voir la ficheLe bassin coule et usine les pièces structurelles : carters, bâtis, tables, poulies, arbres et plaques d’usure en fonte ou en acier au manganèse. Il fournit aussi le moteur asynchrone et la transmission. En revanche le séparateur à cage, le dépoussiérage et l’automatisme viennent le plus souvent d’un intégrateur extérieur. Un équipement du bassin est donc d’abord une bonne fonderie et un bon atelier d’usinage, pas une ligne complète.
Pas au-delà de 100 mesh environ. Les unités locales réduisent la roche dure par compression ou par impact et produisent un granulât ou un sable ; la poudre à 45 µm suppose un classement dynamique et une boucle de reprise que la plupart de ces ateliers ne fabriquent pas. Pour un filler calcaire ou minéral, l’écart entre 100 mesh et 325 mesh se paie en régularité, pas en puissance.
On demande trois éléments écrits : la composition et la dureté après traitement thermique, la consommation mesurée en grammes par tonne sur une machine existante, et le délai réel de refabrication d’un jeu. Un relevé de production sur un poste du même type vaut plus qu’un prix. Si l’atelier ne conserve pas le moule, la refonte ajoute facilement deux mois à chaque rupture.
L’assemblage local devient intéressant quand la matière est abrasive, la capacité modeste et la maintenance assurée sur place : les pièces coulées coûtent moins cher et se refont vite. Une ligne intégrée se justifie quand la cible est une courbe granulométrique fine, entre 45 et 20 µm, et qu’un seul contractant doit répondre du débit, de la finesse et de la consommation.
Quatre pages du site pour la suite du dossier, une fois la machine choisie.
Le granite ou le calcaire local passe d’abord par un essai : débit réel, puissance absorbée, courbe granulométrique et usure estimée.
Composition, traitement thermique, tenue par tonne et calendrier de remplacement : la partie qui décide du coût d’exploitation.
Installations de broyage de minéraux industriels, avec les contraintes de finesse et de propreté du produit.
Ce que devient une roche dure une fois réduite en poudre : usages, finesses et réglages côté procédé.