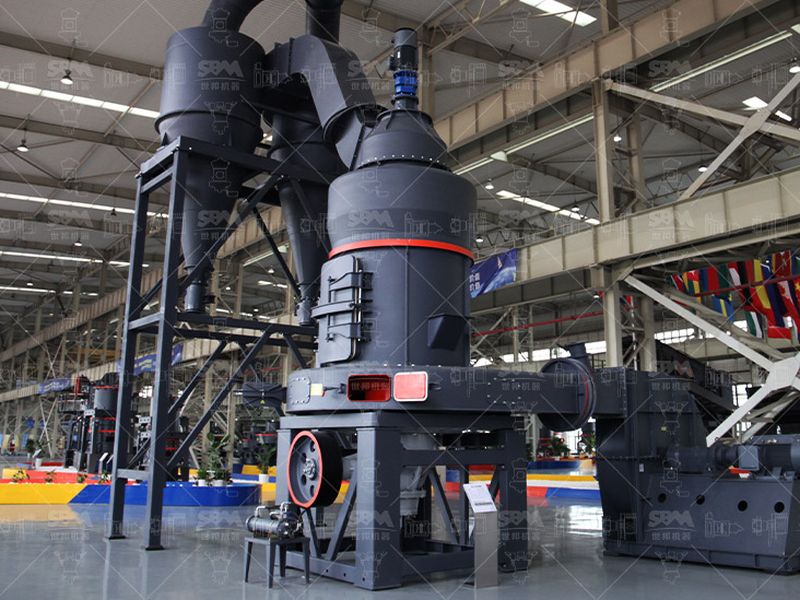
Broyeur vertical LM
Reprend un aliment déjà concassé et réunit broyage, classement et séchage dans une enceinte. Le lit comprimé entre table et galets limite l’énergie par tonne.
Voir la fiche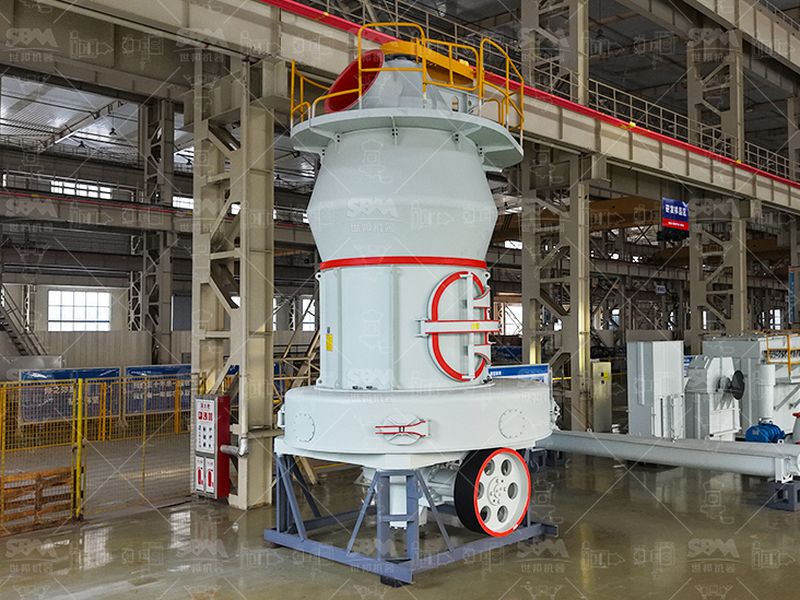
Du bloc de carrière à la poudre, la même roche subit deux gestions différentes de son énergie. Les traiter comme un seul système change le réglage de chaque machine et le coût final par tonne.
Un concasseur ouvre la pierre, un broyeur la réduit en poudre. Vue de loin, la chaîne ressemble à une addition de deux machines. Vue de près, c’est un seul problème d’énergie : le premier étage prépare la matière que le second va payer cher à casser. Le raccord entre les deux décide du débit, de l’usure et de la facture électrique.
Nous raisonnons ici en système, pas en catalogue. La question utile n’est pas « quel concasseur, quel broyeur », mais « quelle courbe granulométrique le concasseur doit-il transmettre pour que le broyeur travaille dans sa plage ». Cette vue d’ensemble évite l’erreur la plus répandue : surdimensionner l’amont et laisser l’aval se débattre avec un aliment mal calibré.
Le concassage et le broyage obéissent à la même physique : créer des surfaces nouvelles en fendant la roche. Mais ils ne la paient pas au même prix. Descendre un bloc de 300 mm jusqu’à 20 mm par compression, à la mâchoire ou au cône, coûte de l’ordre de 0,5 à 2 kWh par tonne. Reprendre ce 20 mm pour l’amener à 75 µm en coûte quinze à vingt fois plus.
Cette asymétrie explique pourquoi un réglage grossier en amont se paie cher en aval. Chaque micron gagné au-delà de l’utile consomme de l’énergie et use des pièces. À l’inverse, un aliment trop gros fait tourner le broyeur à vide de puissance : la chambre sature, le courant oscille, le débit chute. La frontière entre les deux étages n’est pas une convenance de chantier, c’est un poste d’économie.
Un concasseur n’accepte qu’un taux de réduction borné, rarement plus de 1:6 par passage. Or passer de la roche run à mine à une poudre à 45 µm représente un facteur de plusieurs milliers. On ne franchit donc pas l’écart d’un coup : on le découpe. Primaire à mâchoire, secondaire au cône, tertiaire si besoin, puis broyage fin, chaque étage reprenant le produit du précédent à sa granulométrie.
La logique vaut aussi dans le broyeur. Un circuit à classement envoie les grossiers reprendre la zone d’attaque et ne laisse sortir que ce qui a atteint la cible. Sans cette boucle, on broie deux fois ce qui était déjà bon : l’énergie part en sur-broyage, la distribution s’élargit, et le produit n’y gagne pas.
Une idée reçue veut que la machine broie en consommant tout son courant pour la matière. Ce n’est pas le cas. La fraction d’énergie qui crée réellement une surface nouvelle est faible ; le reste se dissipe en chaleur, en bruit, en vibrations et en frottements. Trois approches décrivent ce partage : l’une lie l’effort à la réduction de dimension, adaptée au concassage grossier ; une autre le lie à la surface créée, pertinente en finesse ; une troisième, plus utilisée en pratique, l’estime proportionnelle à la racine de la taille visée.
Ces lectures se rejoignent sur un point : le coût par tonne grimpe vite dès qu’on descend en taille. Passer de 200 mesh à 1 000 mesh ne demande pas deux fois plus d’énergie, mais souvent bien davantage, surtout si la matière est dure. Le chiffre de travail reste l’indice de broyabilité de la roche, mesuré en kWh par tonne sur un produit de référence.
Un calcaire tendre se situe autour de 11 kWh par tonne à un produit standard, la dolomie dans un ordre comparable, un laitier de haut fourneau un peu au-dessus, et un basalte nettement plus haut. Ces valeurs ne sont pas des promesses machine : elles décrivent la matière. Le rôle du réglage est de s’en approcher, pas de les nier.
Un broyeur ne broie pas une taille, il broie une distribution. Ce qui compte pour lui, c’est la largeur de la courbe et la part de surdimensions, pas seulement le plus gros grain. Un aliment 0/25 mm trié, à pointe nette, passe mieux qu’un 0/25 mm chargé d’aiguilles et de blocs isolés venus d’un primaire fatigué.
Le réglage de l’ouverture côté fermé du concasseur vise donc une sortie homogène, pas la plus petite possible. Écraser trop fin gaspille de l’énergie au primaire et envoie des fines collantes qui étouffent la chambre ; ouvrir trop gros reporte la casse sur le broyeur, là où l’énergie coûte dix fois plus. Le point d’équilibre se lit sur la granulométrie transmise, en continu si possible.
Le P80, taille au-dessous de laquelle passent 80 % des grains, sert de fil conducteur d’un étage à l’autre. Fixé au primaire, au secondaire, puis à l’entrée et à la sortie du broyeur, il rend le réglage lisible : chacun voit si le maillon amont tient sa promesse. Suivre un P80 stable vaut mieux que viser un diamètre maximal, toujours accidentel.
Sur le broyeur, un taux de recirculation maîtrisé resserre la courbe sans sur-consommer. Sur le concasseur, une ouverture adaptée à la matière, plutôt qu’à son maximum théorique, évite d’envoyer au broyeur un produit qui le fait dériver. Quatre réflexes résument la conduite.
| Concassage primaire et secondaire | De 300 mm à 20 mm, environ 0,5 à 2 kWh/t, presque tout par compression |
| Broyage fin, 100 à 200 mesh | De 20 mm à 75 µm, 15 à 40 kWh/t selon la dureté et le type de machine |
| Broyage ultra-fin, sous 10 µm | Le coût par tonne peut tripler pour un gain de finesse en apparence modeste |
La première consiste à caler le concasseur sur sa plus petite ouverture « pour aider le broyeur ». Il consomme alors trop, chauffe, et envoie un aliment trop fin qui colmate. La deuxième : laisser un primaire usé produire des surdimensions qui saturent la chambre. La troisième : négliger le stockage tampon entre les deux étages, si bien que le broyeur tourne par à-coups et perd sa granulométrie.
Ces trois travers ont un point commun : ils déplacent l’énergie là où elle coûte le plus cher. Le concassage reste le poste bon marché de la chaîne ; c’est une erreur d’y économiser la réglure pour en payer le prix au broyage. La vue système que nous défendons ici se résume donc à une phrase : bien régler l’amont, c’est encore la manière la moins chère de piloter l’aval.
Autant d’ordres de grandeur pour situer le poids de chaque étage.
Reprend un aliment déjà concassé et réunit broyage, classement et séchage dans une enceinte. Le lit comprimé entre table et galets limite l’énergie par tonne.
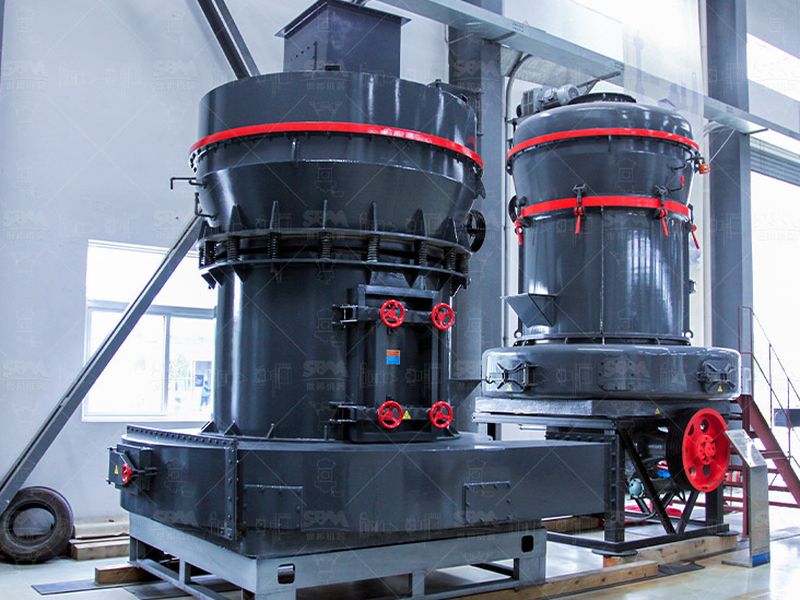
Voir la ficheRouleaux sur piste pour la reprise d’un granulât fin. Encombrement contenu, réglage de la charge adapté aux capacités moyennes.
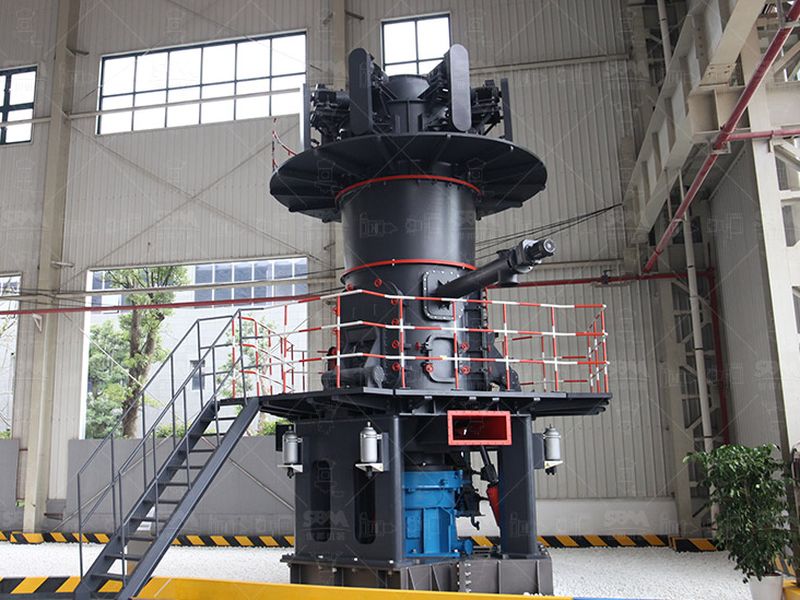
Voir la ficheVersion compacte pour les lignes de capacité modeste alimentées par un petit concassage. Hydraulique de charge réglable au poste.
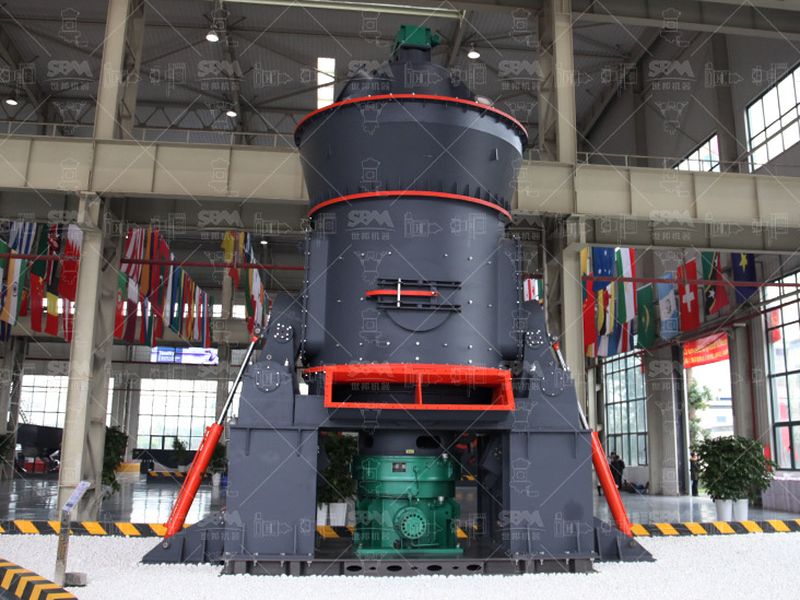
Voir la ficheÉtage aval pour les cibles sous 45 µm. Galets renforcés et séparateur à haut rendement dans un circuit fermé.
Voir la ficheLe concassage, de la roche de carrière jusqu’à environ 20 mm, coûte de l’ordre de 0,5 à 2 kWh par tonne. Le broyage fin, de 20 mm jusqu’à 75 µm, en coûte 15 à 40 selon la matière. Le second étage pèse donc dix à vingt fois plus dans la facture, et c’est lui qui mérite l’attention.
Le taux de réduction est le rapport entre la taille moyenne avant et après un étage. Un concasseur tient rarement plus de 1:6 par passage, alors que passer de 300 mm à 45 µm demande un facteur de l’ordre de 6 000. On découpe donc l’écart en étages successifs, chacun préparant la matière du suivant.
Non. Une faible part de l’énergie crée réellement de la surface nouvelle ; l’essentiel se dissipe en chaleur, en bruit et en vibrations. Plus la cible est fine, plus cette part inutile grossit, ce qui explique pourquoi l’ultra-fin grimpe si vite en kWh par tonne.
Le broyeur est dimensionné pour un aliment donné. Si le concasseur laisse passer des blocs trop gros, la chambre sature, le courant oscille et le débit chute. S’il écrase trop fin, il consomme pour rien et envoie des fines qui collent. Le bon réglage vise la granulométrie d’entrée attendue par le broyeur, ni plus ni moins.
Deux maillons bien reliés valent mieux que deux machines seules performantes.
Où passe la frontière de granulométrie entre les deux opérations, et pourquoi elle se lit sur le produit, pas sur la violence du geste.
Le réglage du couple : ouverture de l’amont, maille de reprise, volume tampon, pour que le broyeur avale toujours le bon aliment.
Dosage, colmatage et séchage d’un 0/20 mm qui entre dans un broyeur fin sans le mettre en défaut.
Un dimensionnement établi sur un essai réel de la matière, du primaire à l’ensachage, avec un dossier unique.