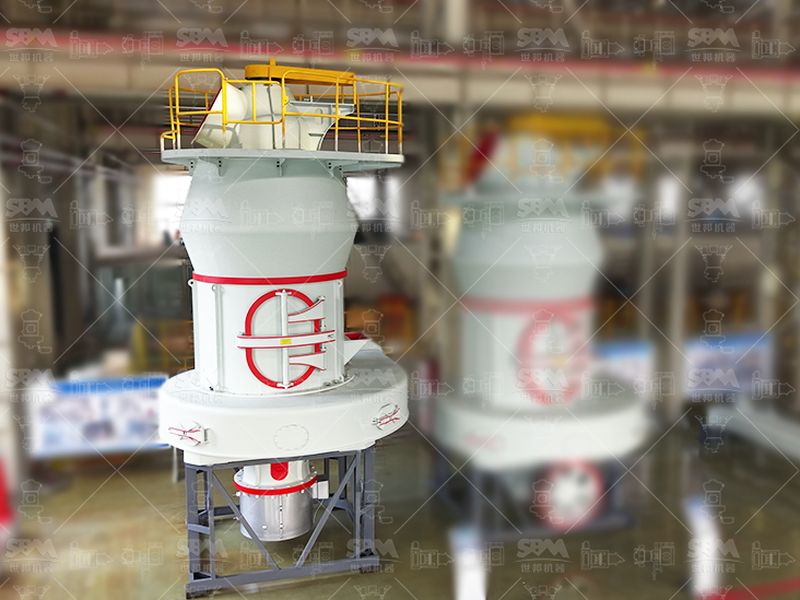
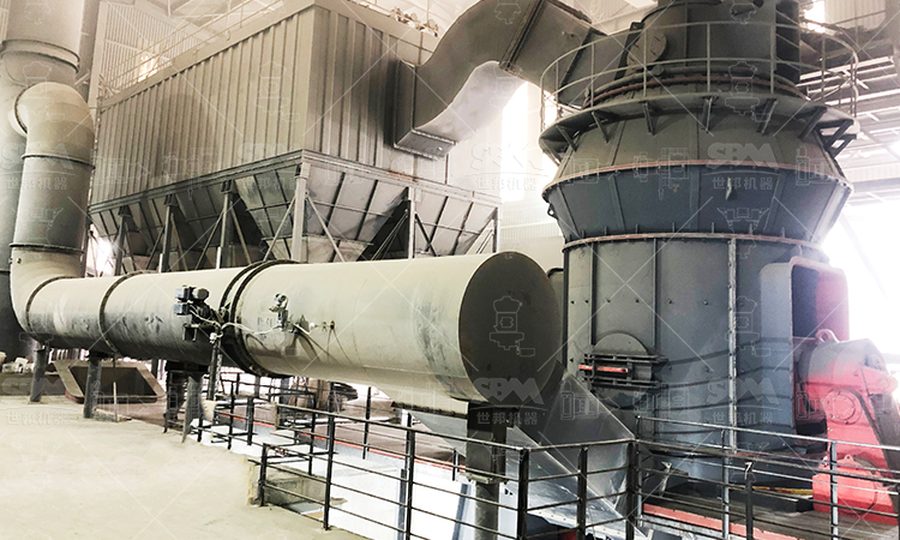
La Russie broie d’abord du cru de ciment, de la craie de construction et des minéraux industriels. Le broyage y est une opération ancienne, conduite par des équipes formées à la maintenance lourde, dans un contexte où l’énergie coûte peu et où le transport coûte cher. Toute offre machine qui ignore ces deux dernières lignes perd sa pertinence.
La conséquence pratique est simple : ce n’est pas le principe de broyage qui fait la différence sur ce marché, c’est la tenue au froid, la disponibilité des pièces de fonderie locales et la capacité à constituer un dossier de conformité complet. La machine vient après.
Une filière ciment de plein régime
La production russe de ciment se situe entre soixante et soixante-sept millions de tonnes par an, selon les années et le rythme du bâtiment. Ramené à la population, cela représente près d’un demi-millier de kilogrammes par habitant, un niveau de pays à parc installé plutôt qu’en construction. Le marché est concentré : un groupe dépasse trente millions de tonnes de capacité, derrière lui plusieurs ensembles de quatre à six millions de tonnes, puis des producteurs régionaux.
Les capacités suivent la matière et la demande. Le district central, autour de Belgorod, Briansk et Toula, cumule les lignes au plus près des gisements de craie et de marne et du marché de Moscou. La Volga et l’Oural, dont le Bachkortostan, associent ciment, chimie et réfractaires. Le Caucase du Nord et la Sibérie complètent l’ensemble, avec des unités souvent plus anciennes et un potentiel de modernisation réel.
Pour un broyeur, cela veut dire deux choses. D’abord que le parc de broyeurs de cru est déjà dense et que beaucoup de projets sont des remplacements ou des ajouts de classement, pas des créations ex nihilo. Ensuite que l’addition calcaire au clinker, poussée par le coût du clinker et par les exigences de bas carbone, ouvre un débouché de poudre fine à 45 à 60 microns.
Les minéraux qui structurent la demande
Au-delà du ciment, quatre familles tirent le broyage fin. La craie et le calcaire de remplissage pour les bétons cellulaire et les enduits, extraits principalement dans la région de Belgorod, avec des exigences modestes de pureté mais des tonnages importants. Les carbonates pour la chimie minérale, soude et carbure, autour de Sterlitamak, où le calcaire est une matière première de procédé et non un filler.
Vient ensuite la dolomie réfractaire, travaillée dans l’Oural pour les fours à chaux et à magnésie, et le talc des gisements de la région de Perm, dont la poudre entre dans les peintures, les mastics et les charges. Enfin les pulvérins combustibles : le charbon fin de Kuzbass alimente l’injection des hauts-fourneaux, ce qui impose un séchage simultané au broyage et une surveillance de la poussière comme matière combustible.
Emplois du broyage fin en Russie et ce qu’ils imposent| Cru et addition de ciment | 90 µm pour le cru, 45 à 60 µm pour l’addition ; parc existant, projets surtout en modernisation de classement |
| Craie et calcaire de construction | 63 à 200 mesh ; forte abrasivité variable selon la veine, tonnages élevés, prix de revient serré |
| Carbonates de chimie et dolomie réfractaire | granulométrie de carrière d’abord, broyage fin ensuite ; voisinage d’un four, donc humidité et température à tenir |
| Talc, charbon fin et poudres combustibles | 10 à 45 µm ; séchage intégré, dépoussiérage et préventions contre l’inflammabilité de la poussière |
Fabrication locale : ce qui se fait, ce qui reste importé
L’industrie lourde russe sait couler, usiner et assembler des corps de broyeur. Les fonderies et les ateliers de grande dimension de l’Oural et de Sibérie occidentale produisent bâtis, tables, flasques et trains d’engrenage de taille forte, avec une culture de la soudure épaisse et du contrôle par ressuage. Les pièces d’usure se rechargent sur place, et le rechargement dur fait partie du contrat d’exploitation plutôt que du catalogue.
Ce qui reste le point sensible est ailleurs : réducteurs à haut rendement, roulements de grande dimension, variateurs et instrumentation de commande. La politique de substitution a fait avancer la fabrication des ensembles mécaniques, mais l’électronique de conduite et les aciers spéciaux se discutent encore. Pour un client, cela se traduit par une règle simple : vérifier la souche réelle des composants critiques, et exiger les certificats matière correspondants.
Le froid comme cahier des charges
L’exécution climatique se négocie au contrat, pas après. Un site de Sibérie orientale ou du Grand Nord demande des aciers tenaces en froid, des lubrifiants et fluides hydrauliques adaptés aux démarrages à moins trente degrés, des armoires chauffées, et un réchauffage des postes d’instrumentation pour éviter la condensation. Ce n’est pas la géométrie de la machine qui change, c’est la nuance d’acier, le joint, le moteur et le coffret, donc un coût et un délai.
Normes : le règlement eurasiatique avant la machine
Tout matériel mis sur le marché de l’Union eurasiatique tombe sous le règlement technique de 2011 sur la sécurité des machines, complété par les normes interétatiques et, selon les cas, par les dispositions sur les installations à risque. La conformité prend la forme d’un certificat ou d’une déclaration, appuyée sur un dossier technique : analyse des risques, notice d’emploi, schémas, certificats matière. Le marquage du matériel doit être lisible et inaltérable, avec le fabricant, la désignation et la date de construction.
Deux points décident en pratique du délai. Le premier est l’électricité : 50 Hz et une tension de réseau qui impose de reprendre la courbe du classificateur et le calcul du moteur. Le second est l’expertise industrielle des sites classés, qui allonge la réception et exige une traçabilité documentaire des soudures et des appareils à pression. Une machine parfaitement construite mais mal documentée reste immobilisée.
Logistique : l’écartement large et la distance
Le réseau est à écartement de mille cinq cent vingt millimètres, ce qui impose un changement de bogies ou un transbordement aux frontières à écartement différent, et un convoi ferroviaire pensé dès la conception de la machine. Un carter de broyeur vertical de fort débit passe en éléments sur wagons-plateformes, mais le séparateur et la carcasse du ventilateur dictent les cotes limites de gabarit ferroviaire.
Les distances ajoutent une semaine à trois semaines de rail entre un port de la Baltique ou de l’Extrême-Orient et un site de l’Oural ou de Sibérie. S’y ajoute une contrainte saisonnière bien connue : les restrictions de circulation des convois exceptionnels sur les routes pendant la période de dégel printanier, qui peuvent bloquer un transport routier pendant plusieurs semaines. Le calendrier d’un projet russe se construit donc autour de deux fenêtres, pas autour du délai de fabrication.
Quatre vérifications avant de retenir une offre
Ces quatre contrôles distinguent une offre réellement industrialisée d’une proposition commerciale bâtie sur un plan de fonderie.
- La nuance d’acier et l’exécution climatique. Certificat matière et essai de résilience à la température de calcul du site.
- La souche des composants critiques. Réducteur, roulements, variateurs : origine réelle et délai de réapprovisionnement.
- Le dossier de conformité eurasiatique. Analyse des risques, notice, marquage, forme du document exigé pour la mise en service.
- Le plan de convoi. Cotes de gabarit ferroviaire, découpage en éléments, fenêtre de dégel et port de transbordement.