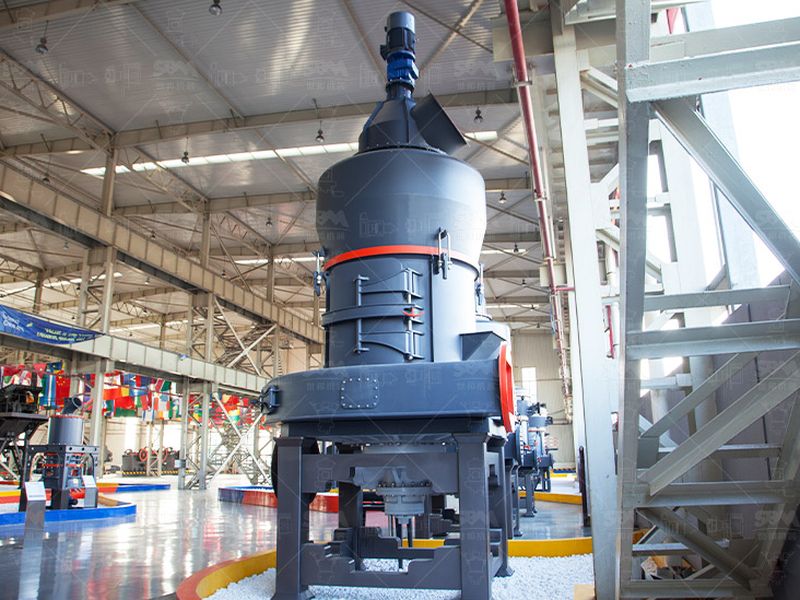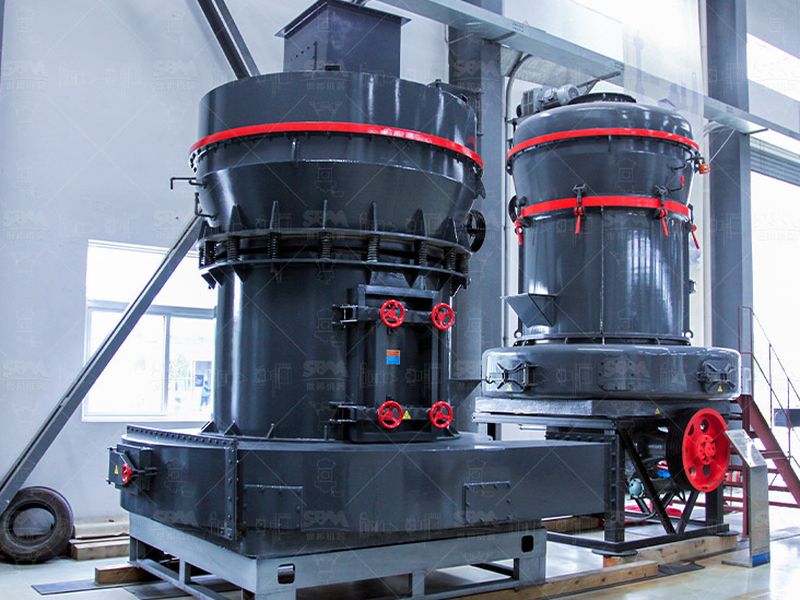
Broyeur trapézoïdal MTM
Premier maillon utile de la gamme rouleaux : 3 à 22 t/h, charge hydraulique des galets, encombrement compatible avec un local existant.
Voir la fiche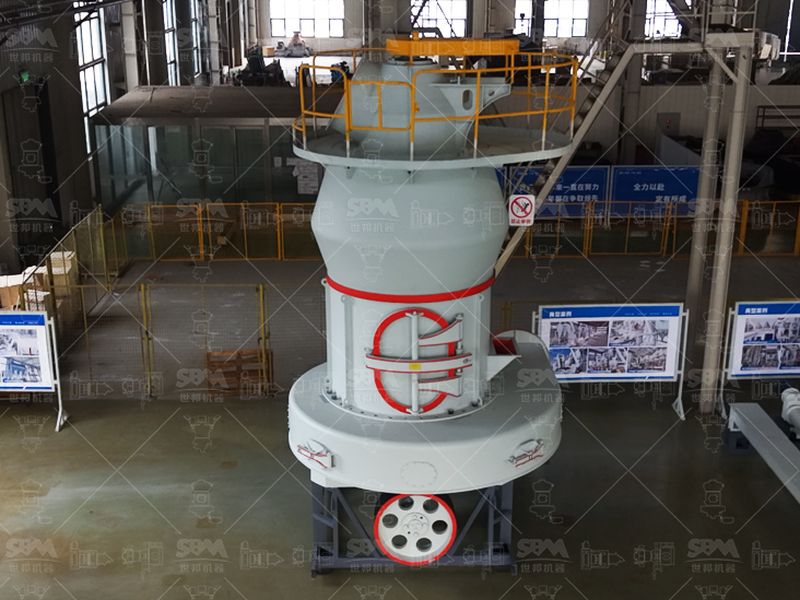
Cinquante tonnes par jour ne se tiennent pas avec un broyeur de 5 t/h lancé à pleine vitesse, mais avec une cadence, des équipes et un stock de pièces cohérents.
Une capacité journalière n’est pas une donnée technique, c’est une organisation. Le même objectif de 50 tonnes se décline en trois cadences selon le régime retenu, et chaque choix entraîne son coût en personnel, en énergie et en attente de pièces.
Les fabricants annoncent des machines, les producteurs achètent des tonnes disponibles. Le raisonnement se mène donc au moment de la commande, et quatre ou cinq chiffres décident alors du rythme réel de la ligne.
Les annonces internationales écrivent 50 tpd et laissent le calcul du régime au lecteur. Trois décompositions tiennent debout, et elles n’appellent pas les mêmes machines.
| Régime retenu | Cadence | Capacité machine | Ce que cela engage |
|---|---|---|---|
| Marche continue 24 h | 2,1 t/h | 3 à 4 t/h | Trois vacations, usure lissée, maintenance en fenêtres courtes |
| Deux postes de 8 h | 3,1 t/h | 4 à 5 t/h | Deux équipes, maintenance sur la troisième vacation libre |
| Journée unique de 10 h | 5 t/h | 7 à 8 t/h | Un seul effectif, machine survendue, réseau électrique plus lourd |
La deuxième ligne est celle qui revient le plus souvent sur les petites unités de carbonates : elle garde la machine dans sa plage de rendement, laisse huit heures par jour à la maintenance et n’impose pas un effectif de nuit. La troisième, en apparence plus simple, oblige à choisir un broyeur calibré 40 à 60 % au-dessus du besoin et à payer une pointe de puissance que l’on ne recharge que quelques heures par jour.
Une disponibilité annuelle programmée de 93 à 96,5 % est un objectif courant sur les lignes neuves. Sur 50 tonnes théoriques, cela retire de 1,7 à 3,5 tonnes par jour. À ce chiffre s’ajoutent les heures de nettoyage du filtre, la reprise des fines en cas de consigne mal tenue, et la purgence du circuit après un arrêt brutal. Une ligne annoncée à 3 t/h sur deux postes sort rarement 60 tonnes ; elle en sort 45, parfois 42. C’est cette valeur qu’il faut comparer aux commandes, pas la capacité de la fiche.
Un broyeur trapézoïdal bien conduit tient 8 000 à 10 000 heures sur ses rouleaux et sa piste, selon la teneur en silice de la veine. À trois mille heures de marche annuelle, cela fait un remplacement tous les trois ans. Sauf que la durée utile n’est pas le temps d’attente : sur une matière quartzeuse, un jeu de rouleaux se discute en six mois, et le blindage d’entrée encore plus vite.
Un producteur qui ne tient que la pièce en place prend un risque de semaines, pas de jours. La réserve utile se construit sur trois familles de pièces : rouleaux et pistes, joints et étanchéités du circuit hydraulique, et les organes du classement, palettes ou cages, dont la géométrie usée élargit la distribution sans que la puissance change. Le stock minimal se fixe avant la réception, pas après le premier arrêt.
Deux équipes de conduite couvrent seize heures de marche sur une machine à conduite centralisée. Un technicien de maintenance commun suffit si la ligne donne ses grandeurs utiles : charge, vibration, débit d’air, température des paliers. Un agent de pesée et d’ensachage complète l’effectif sur la journée, car 50 tonnes représentent 2 000 sacs de 25 kg, ou vingt-cinq big-bags : le poste d’expédition, et souvent le goulet réel.
La condition est technique. Une ligne sans asservissement du séparateur ni suivi de charge demande un opérateur au pied de la machine pour reprendre le dosage à la main, et le réglage de finesse se paie en demi-journée d’arrêt. La question posée au fabricant n’est donc pas « combien de personnes » mais « à quelles conditions l’écran suffit ».
Sur une capacité de cette taille, le fabricant ne livre pas seulement une machine : il engage le rythme de production des cinq années suivantes. Quatre exigences se discutent par écrit, et chacune correspond à un risque précis.
Les délais des machines lourdes s’étendent parfois jusqu’à quatorze ou dix-huit mois, mais une petite ligne de carbonates se livre sur des cycles plus courts. Le vrai aléa n’est pas la machine : c’est la troisième vacation, le stock de rouleaux et la formation de l’équipe, trois points que la page ingénierie détaille côté Lots, et que le suivi après mise en service doit couvrir nommément.
Voir aussi la solution calcaire pour les réglages de finesse typiques, et le broyeur trapézoïdal MTM, souvent la bonne taille sur ce créneau de cadence.
À reprendre tels quels dans le dossier d’exploitation, avant la discussion commerciale.
Premier maillon utile de la gamme rouleaux : 3 à 22 t/h, charge hydraulique des galets, encombrement compatible avec un local existant.
Voir la ficheSéparateur à cage précis et acceptation d’un aliment 0/50 mm : la marge de capacité qui permet de tenir 50 tonnes sans tourner à fond.
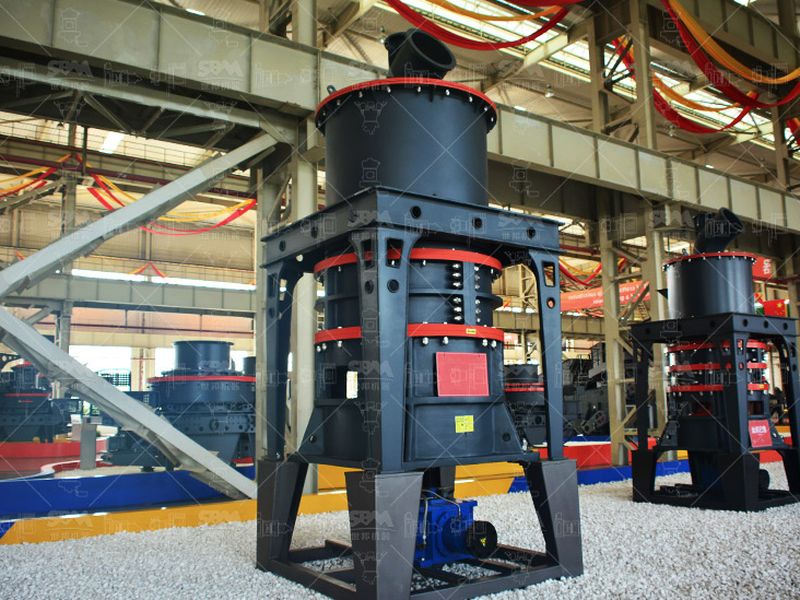
Voir la fichePour une ligne fine à faible cadence : classement multiple, aliment 20 mm au plus, et un débit qui se marie bien avec deux vacations.
Voir la ficheLe premier format devient pertinent dès que la matière arrive humide : séchage dans la chambre et un seul bâtiment au lieu de deux.
Voir la ficheCela dépend du régime retenu, pas de la machine. En marche continue sur vingt-quatre heures, la cadence descend à environ 2 t/h. Sur deux postes de huit heures, elle tient autour de 3 t/h. Sur une seule journée de dix heures, il faut viser 5 t/h, ce qui impose un broyeur de capacité nettement supérieure et une marge de puissance électrique plus lourde. Le débit d’une ligne annonce la cadence réelle, pas la capacité nominale.
Une disponibilité annuelle réaliste se situe entre 93 et 96,5 %, ce qui retire environ trois tonnes sur cinquante. Il faut ajouter la perte de fines en reprise, l’arrêt de nettoyage du filtre et les heures perdues au changement d’organes. En pratique, une ligne annoncée à 3 t/h produit 45 tonnes par jour sur deux postes, pas 60. Le complément se cherche dans une troisième vacation ou dans un stockage tampon, rarement dans un réglage plus agressif du broyeur.
Deux équipes de conduite suffisent à couvrir seize heures de marche, avec un technicien de maintenance commun et un agent de pesée et d’ensachage. Cette organisation suppose une ligne dont la conduite tient sur un pupitre unique : dosage, débit d’air, consigne de finesse et températures de paliers. Sur une machine sans suivi de charge ni asservissement du séparateur, la même ligne demande un opérateur présent au pied du broyeur, et le coût horaire change de nature.
Trois choses vérifiables. Un essai sur l’échantillon de la veine qui sera réellement exploitée, avec courbe granulométrique et puissance absorbée à la clé. Une recette de performance chiffrée à la finesse demandée, pas à une finesse moyenne de catalogue. Et un engagement écrit sur le délai d’approvisionnement des organes d’usure courants, car une pièce livrée après huit semaines d’attente immobilise une ligne qui ne tourne plus qu’à mi-régime.
Des capacités modestes exploitées en deux ou trois postes, avec le rythme de maintenance associé.
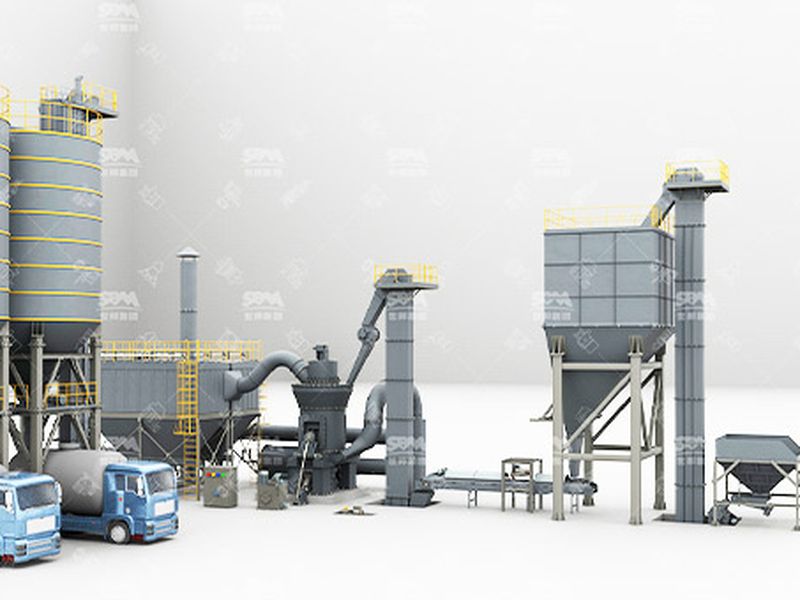
Alimentateur, élévateur, dépoussiérage, ensachage : les quatre postes qui fixent la cadence réelle.
Qui vient quand la ligne cale, sous combien de jours, avec quelles pièces sur place.
Où sont fabriqués les organes commandés, et ce qui est usiné en interne ou sous-traité.