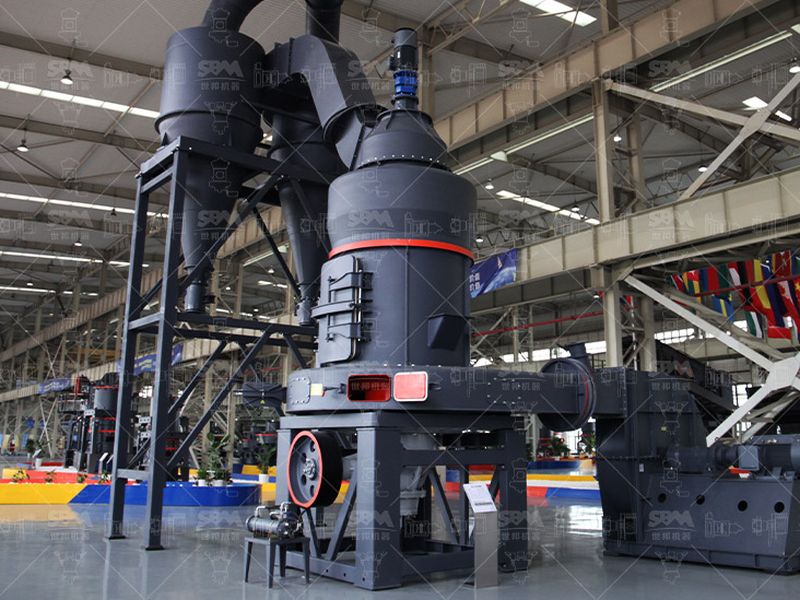
Broyeur intelligent MTW6X
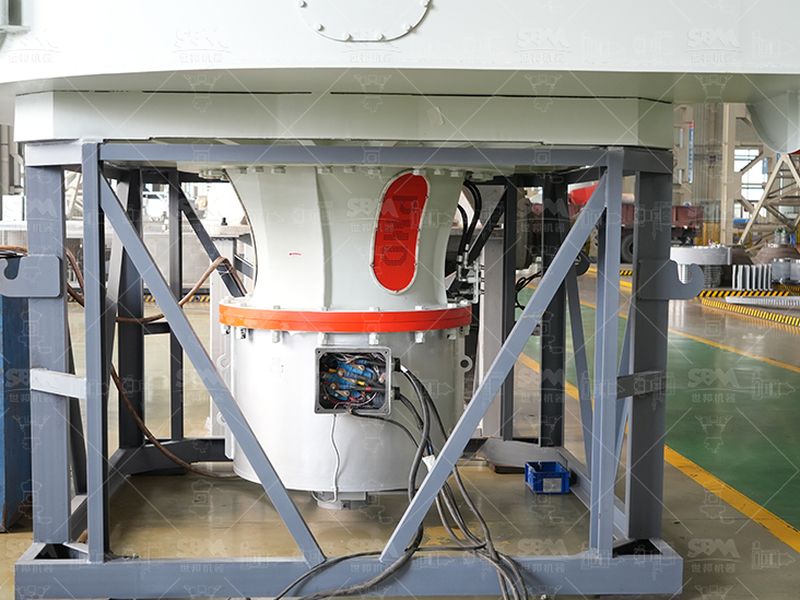
Son porte-rouleaux et son séparateur sont usinés à des jeux serrés, puis équilibrés en grade fin. Un exemple direct de la chaîne décrite plus haut.
Voir la fiche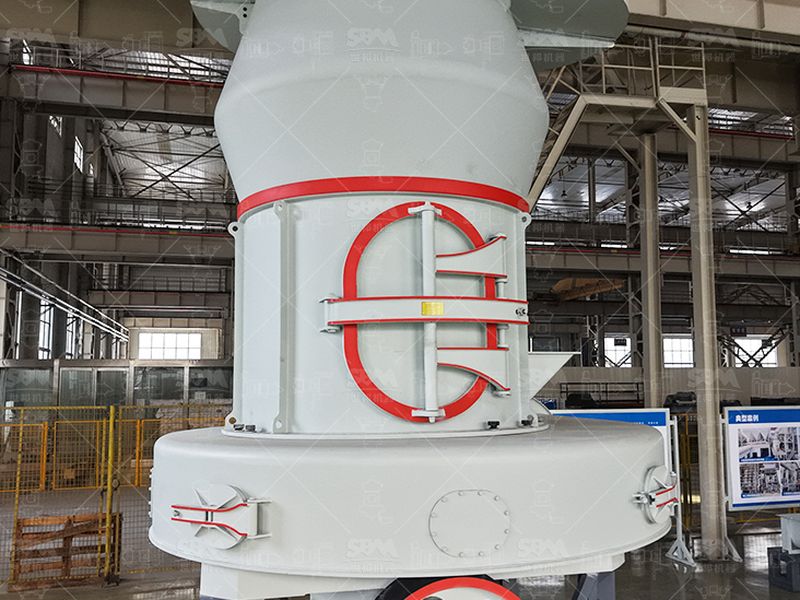
Une commande de broyeur ne se réduit pas à un plan validé. C’est une suite d’opérations qui transforme une masse de fonte en une machine réglée au centième. Nous suivons ici une seule machine, de la poche de coulée au dossier de conformité, en nous arrêtant sur les cotes et les contrôles qui décident vraiment de sa tenue.
Chaque organe d’un broyeur de calcaire est une pièce lourde qui travaille dans l’abrasion, jour après jour. Sa fabrication n’est pas une addition de tours de main : c’est une chaîne où chaque station corrige les défauts introduits par la précédente et pose les jeux que la machine consommera pendant dix ans.
Le point de départ n’est pas l’atelier mais l’analyse de la matière. Un calcaire pur à faible silice ne demande pas la même nuance ni les mêmes jeux qu’une roche chargée en rognons de quartz. Ces quelques mesures, venues d’un laboratoire, fixent en amont la nuance de fonte, la trempe et les tolérances à tenir. C’est ce que détaille la page sur l’atelier de fabrication d’un broyeur ; ici, on reste collé à la pièce.
Une machine de broyage se fabrique à l’envers : on part du produit fini, la poudre d’une granulométrie donnée, et on remonte vers les organes qui la produisent. Le séparateur, la piste à rouleaux, le porte-rouleaux et l’arbre héritent chacun d’un jeu que l’usinage devra tenir au micron. La nuance de chaque fonte se choisit sur la teneur en silice libre de la matière et sur son humidité, pas seulement sur un chiffre de dureté relevé dans un catalogue. Un calcaire propre à Mohs 3 n’use pas comme une roche où le quartz dépasse 5 ; cette différence d’usure se paie dès la fonderie, dans le choix de la pièce coulée.
Les carters et bâtis naissent d’un moulage en sable résinique, coulé en fonte à graphite lamellaire de type HT200 ou HT250, dont l’amortissement des vibrations sert la structure. Les organes qui frottent contre le calcaire — rouleaux, revêtements, grilles — sortent d’une autre famille : une fonte blanche au chrome, 12 à 20 % de chrome pour 2,8 à 3,8 % de carbone, coulée par centrifugation pour concentrer la dureté en surface. Après ébarbage et grenaillage, la pièce entre en four : normalisation vers 950 à 1 000 °C, puis détensionnement à 250 à 350 °C avec un refroidissement conduit sur vingt-quatre à soixante-douze heures. Cette lenteur est le prix de la stabilité dimensionnelle ; une pièce mal détendue « bouge » des semaines plus tard et perd ses cotes.
On n’usine que ce qui travaille. Un bâti de fonderie accepte des surfaces brutes et des jeux larges, mais les alésages de palier, les sièges de frettage et les portées d’arbre se tiennent autour des classes IT6 à IT7, sur tour vertical, aléseuse et rectifieuse. La géométrie compte autant que la mesure : le faux-rond se vérifie au comparateur entre 0,02 et 0,05 mm, et la perpendicularité des flasques évite tout mouvement périodique. Une portée mal alignée ouvre le jeu et transforme une machine correcte en un broyeur qui vibre dès sa première campagne.
| Station | Cote tenue | Contrôle associé |
|---|---|---|
| Coulée d’usure | Dureté de surface > 60 HRC | Cartographie en plusieurs zones, spectrométrie |
| Portées de palier | IT6 / IT7, faux-rond 0,02 à 0,05 mm | Comparateur, relevé pièce par pièce |
| Pièces de sécurité | Absence de défaut interne | Ressuage, magnétoscopie, ultrasons |
| Rotor assemblé | ISO 1940, grade G6.3 à G2.5 | Banc d’équilibrage dynamique daté |
Le porte-rouleaux tourne sur une matière instable et absorbe du couple ; un déséquilibre infime devient une force qui frappe les paliers à chaque tour. La correction se fait sur banc dynamique selon l’ISO 1940, couramment au grade G6.3 pour une machine lente et jusqu’à G2.5 pour un modèle rapide, par poches d’allègement ou masselottes ajoutées avant l’assemblage définitif. Le montage n’invente rien : bagues posées par frettage thermique, réducteur et moteur alignés au laser pour un désalignement résiduel très bas, visseries serrées à la clé dynamométrique selon un ordre écrit.
Avant expédition, la machine cumule plusieurs filtres qui n’ont pas le même objet. Les contrôles ci-dessous couvrent la matière, la cote, le défaut interne et le comportement en marche ; ils sont relevés, datés et signés pour former un dossier unique.
La machine tourne à vide plusieurs heures avant d’avoir vu le moindre caillou. On y guette l’échauffement des paliers, le niveau de vibration et le bruit de roulement du réducteur. Cet essai révèle un défaut résiduel qu’aucune cote n’annonçait. Une machine qui n’a pas tourné avant d’être emballée déplace simplement le problème chez l’exploitant, où il se paiera en production. Le calcaire, lui, achèvera le rodage : c’est son propre lit de matière qui finit de caler les surfaces de contact.
Entre la dernière cote relevée et le bon de livraison, il reste un écart que seul un essai de marche comble. Une portée peut être dans l’IT7 et la machine vibrer, parce que deux défauts tolérés séparément s’additionnent au montage. Le rodage à vide est ce test d’ensemble : il ne mesure plus une cote, il écoute un comportement.
Nous conservons ces relevés dans le dossier de la machine, avec les nuances réellement coulées, les températures de traitement et la correction d’équilibrage appliquée. Ce document suit la machine des années plus tard, lors d’une révision ou d’une reprise de pièce d’usure, et il permet de comparer l’état neuf à l’état usé. C’est ce qui distingue une fabrication tracée d’un simple assemblage.
Son porte-rouleaux et son séparateur sont usinés à des jeux serrés, puis équilibrés en grade fin. Un exemple direct de la chaîne décrite plus haut.
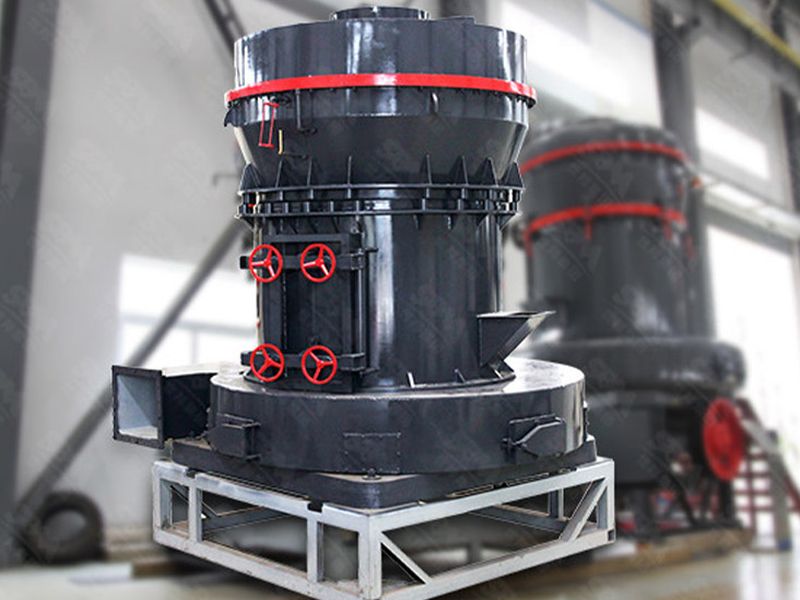
Voir la ficheBâti en fonte détendue, rouleaux trempés pour l’abrasion du calcaire. La tenue en vibration dépend ici de la rectification des portées.
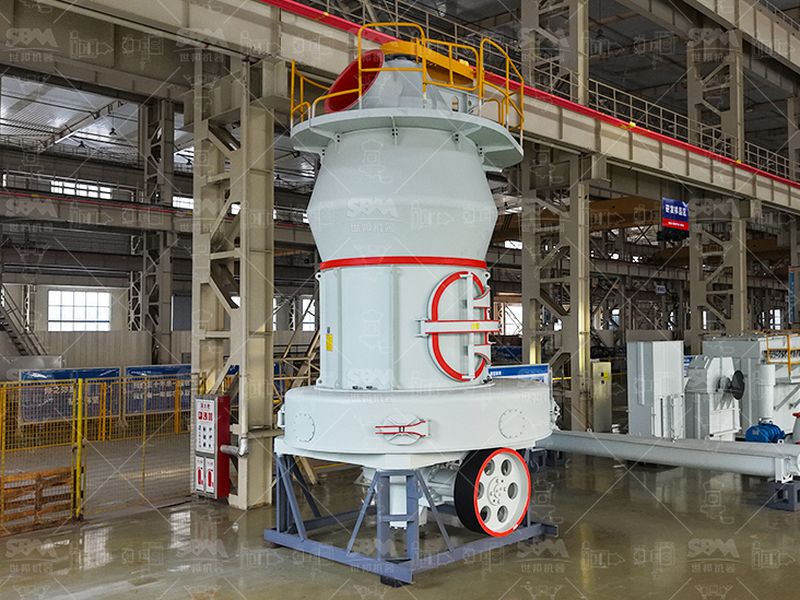
Voir la fichePiste trapézoïdale et galets en fonte au chrome coulés sur mesure. Format compact, mais mêmes exigences de trempe et d’équilibrage.
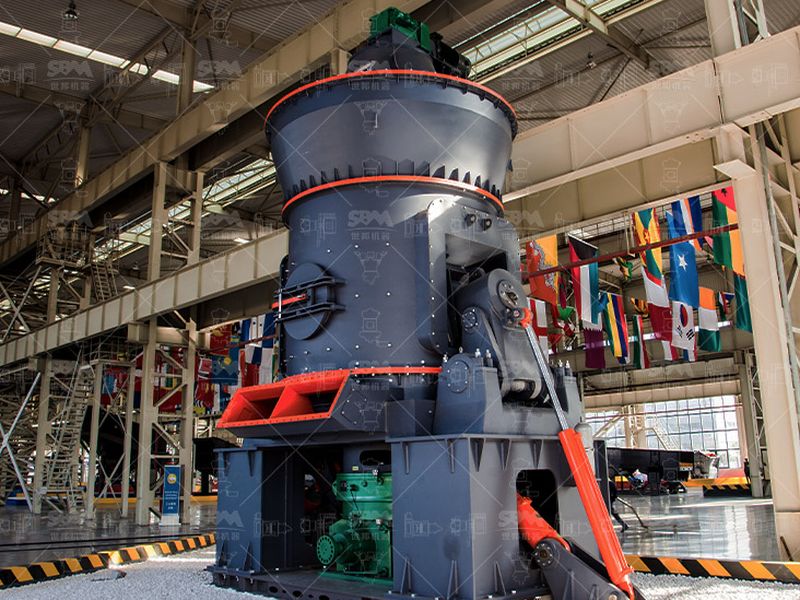
Voir la ficheTable et galets coulés pour l’abrasion, arbre équilibré, réducteur aligné au laser. La pièce lourde type sortie d’un atelier de fonderie.
Voir la ficheOn choisit la nuance d’après la teneur en silice libre du calcaire, pas d’après sa seule dureté. Les bâtis et carters sortent en fonte lamellaire de type HT200 ou HT250 ; les rouleaux, galets et revêtements, qui travaillent dans l’abrasion, relèvent d’une fonte blanche au chrome, avec 12 à 20 % de chrome et une dureté de surface au-dessus de 60 HRC. Entre les deux, la décision se joue sur quelques grammes de silice par kilo de matière.
Parce qu’un déséquilibre, même infime, devient une force qui frappe les paliers à chaque tour. Le rotor et le porte-rouleaux sont corrigés sur banc dynamique, au grade G6.3 pour une machine lente et jusqu’à G2.5 pour un modèle rapide, le faux-rond des portées étant maintenu entre 0,02 et 0,05 mm. Sans cette étape, la vibration use la mécanique et fausse le classement dès la première campagne.
Un contrôle de conformité cumule les cotes des portées, la dureté relevée en plusieurs zones des organes d’usure, la recherche de défauts internes par ressuage, magnétoscopie et ultrasons, et le comportement vibratoire au rodage à vide. On surveille aussi l’échauffement des paliers et le bruit de roulement du réducteur pendant plusieurs heures. Ces relevés datés et signés forment le dossier que le client retrouve à la réception.
Oui, mais surtout les finitions et la nuance, rarement la chaîne d’atelier. Le gabarit de fonderie reste proche ; ce qui change est le choix de la fonte d’usure, la trempe et le serrage des jeux d’usinage. Une matière siliceuse et humide impose des jeux un peu plus larges pour éviter le colmatage. C’est le relevé de laboratoire sur l’échantillon, pas le catalogue, qui tranche ces réglages.
Quatre pages pour relier la machine fabriquée à la machine commandée et réceptionnée.
Où sont coulées, usinées, équilibrées et rodées les machines, avec les moyens de contrôle utilisés en cours de fabrication.
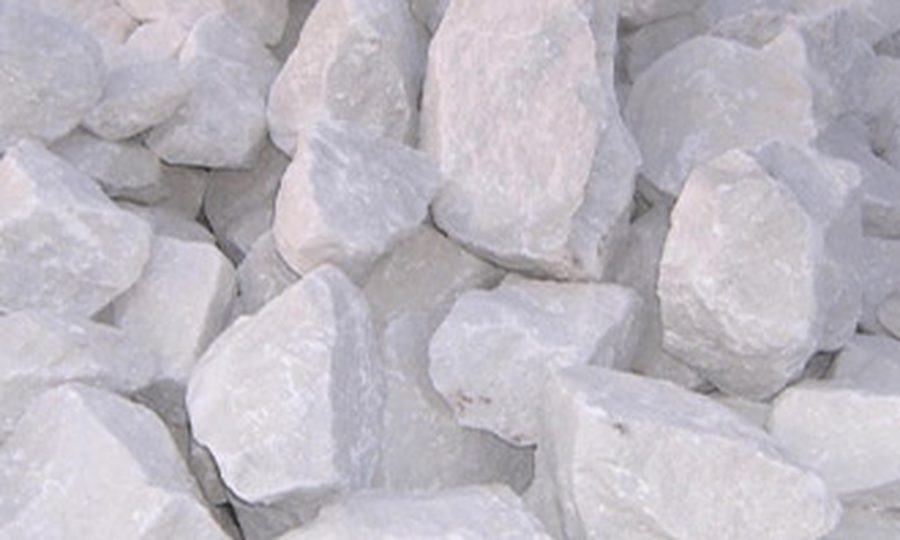
La mesure sur échantillon qui fixe la nuance d’usure, les jeux et la trempe avant même le premier copeau.
Rouleaux, revêtements et grilles refabriqués dans la même nuance, avec le même suivi de dureté et de contrôle.
De la machine contrôlée à la ligne réceptionnée : transport, montage, rodage sur site et recette de performance.