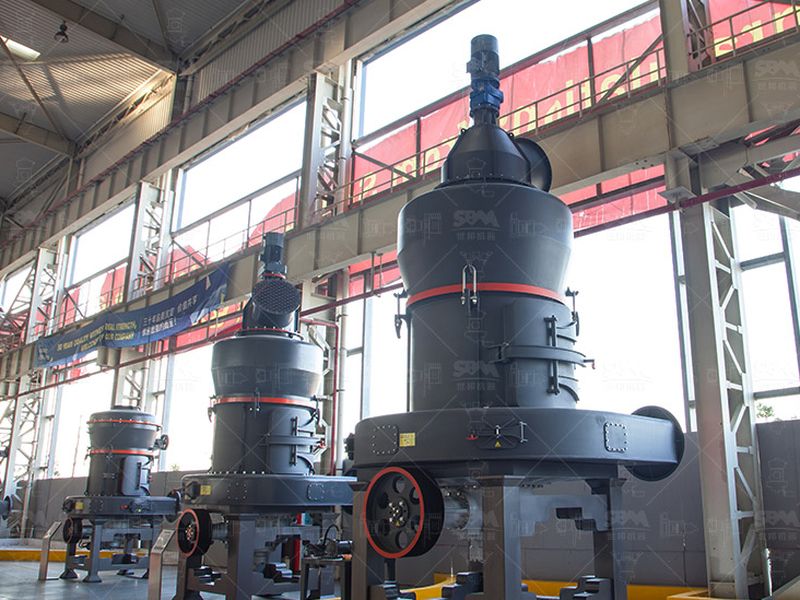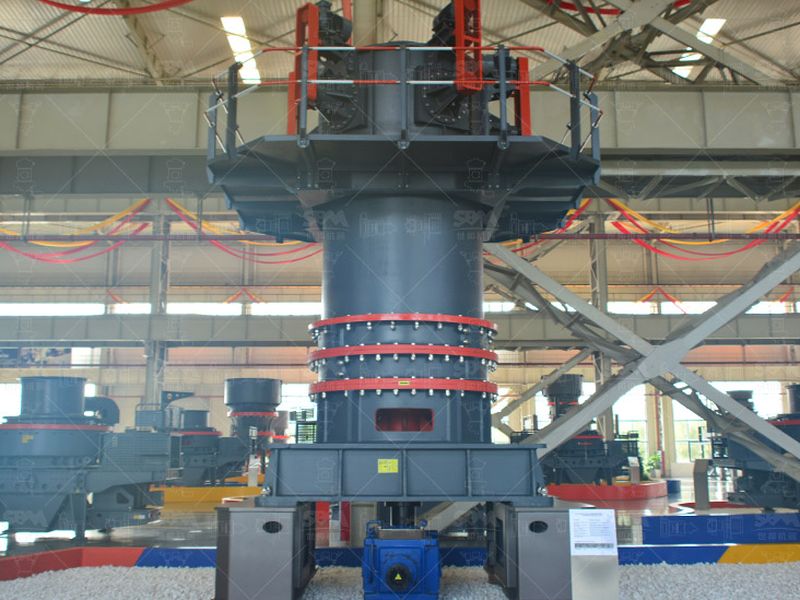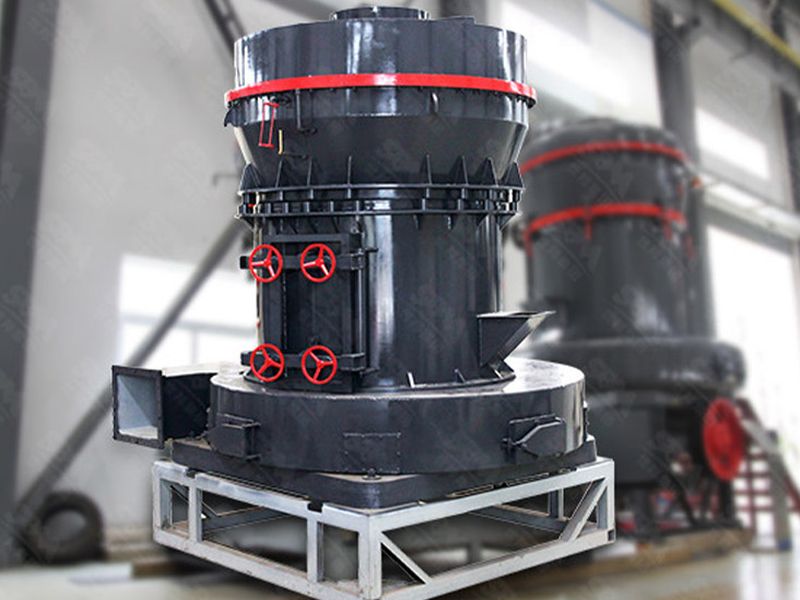
Broyeur vertical LM
Le refus retombe sur la table par gravité : la boucle fermée est dans la machine, sans conduit de reprise extérieur. Séchage compris, c’est le tracé le plus court pour un calcaire humide.
Voir la fiche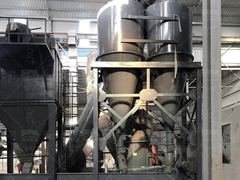
Le dessin d’une ligne dit où va chaque tonne avant de dire quelle machine choisir. Boucle ouverte ou fermée, points de mesure, équilibre sur les passants : trois lectures qui se discutent au crayon, puis au kilowattheure.
Un schéma de flux ne dessine pas des machines, il dessine des tonnes. Trois questions le résument : où entre la matière, où ressort ce qui n’est pas assez fin, et à quels points on mesure l’un et l’autre.
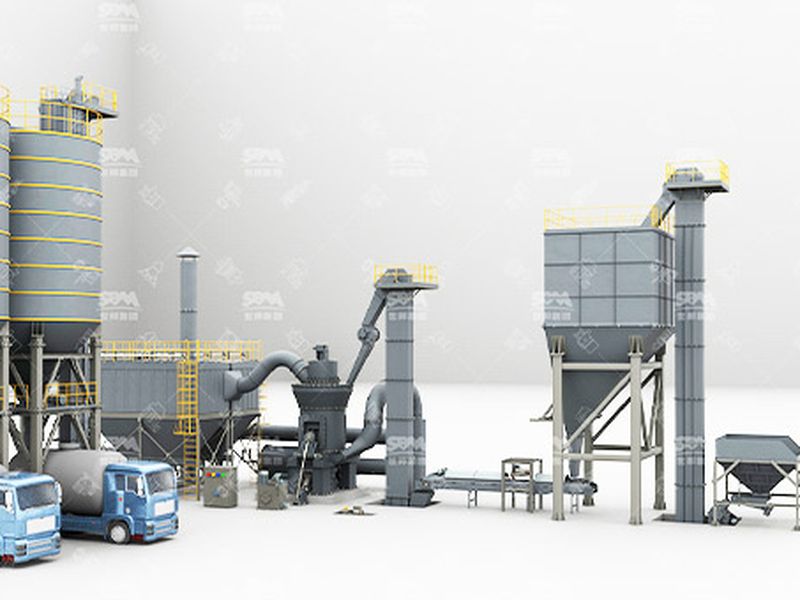
Sur un tracé de ligne, trois familles de traits cohabitent, et les confondre revient à lire de travers tous les débits. Le flux solide va de la trémie au silo. Le flux d’air part du ventilateur, traverse la chambre, emporte les fines vers le séparateur puis vers le filtre, et retourne à l’aspiration de la machine. Le flux de retour, enfin, est celui qui sépare deux lignes consommant la même puissance et ne produisant pas la même poudre.
Un dessin utile porte aussi les points de prélèvement, pas seulement les appareils : c’est par eux qu’un exploitant vérifie que l’équilibre annoncé tient encore six mois après la mise en service.
La trémie et son alimentateur ouvrent le schéma. Ce poste décide du reste : un lit stable dans la chambre vient d’un débit régulier à l’entrée, pas d’un régulateur en sortie. Suit la pré-réduction, crible ou concasseur, qui fixe la taille maximale transmise ; sur un carbonate, un aliment au-delà de 30 mm use l’entrée du broyeur fin et fait chuter le débit à la cible.
Vient ensuite la chambre de broyage, puis le classifieur, le dépoussiérage, le silo et l’ensachage. Un point se trace dès le départ : sur un calcaire à 6 % d’humidité, le séchage s’intercale soit dans la chambre, soit dans un séchoir séparé. Cette bifurcation change le nombre d’appareils, le débit d’air et la consommation.
Une ligne en boucle ouverte laisse tout ce qui sort de la chambre partir vers le produit, après un simple classement à l’air. La conduite est facile, le démarrage rapide, l’énergie par tonne d’aliment basse, de l’ordre de 20 à 30 kWh tant que la cible reste grossière. Le prix se paie sur la courbe : une fraction du produit, souvent 20 à 30 %, reste au-dessus de la taille visée, et cette fraction bouge avec l’usure des organes.
Ce choix est légitime tant que le client aval tolère une granulométrie large. Un amendement épandu, une chaux de four à cuves, un sable de broyage s’en contentent. Dès qu’il faut tenir 90 % sous 45 µm, ou vendre une charge blanche au diamètre médian, le schéma ouvert devient intenable : le réglage du séparateur ne compense pas l’absence de reprise.
Le circuit fermé ajoute un trait de retour entre le classifieur et la chambre. Ce que le classement refuse n’est pas mis au rebut mais repart au broyage, ce qui autorise une coupe nette et une courbe serrée. Deux grandeurs le décrivent : le taux de refus, part du débit sortant de la chambre que le classifieur renvoie, typiquement 50 à 65 % sur une cible fine ; la charge circulante, rapport de ce retour au débit d’aliment neuf.
Le classifieur n’est jamais parfait. Une partie des fines déjà bonnes repart dans le refus et se fait broyer une seconde fois ; c’est ce qu’on nomme le contournement, et il représente fréquemment 10 à 20 % des fines présentées au classement. Cette poudre sur-broyée ne rend pas le produit meilleur : elle consomme de l’énergie, élève la teneur en très fines et dérive la cible vers le bas.
Prenons un circuit fermé produisant 10 t/h à 90 % sous 45 µm, avec un aliment neuf qui ne contient que 3 % de passants, une sortie de chambre à 45 % et un refus à 12 %. L’équilibre se ferme sur les passants : le classifieur reçoit 23,6 t/h contenant 10,6 t/h de fines, et en restitue 9,0 au produit et 1,6 au refus.
| Flux | Débit (t/h) | Passants à 45 µm |
|---|---|---|
| Aliment neuf entrant dans le circuit | 10,0 | 3 % |
| Sortie de chambre, entrée du classifieur | 23,6 | 45 % |
| Produit fini | 10,0 | 90 % |
| Refus renvoyé à la chambre | 13,6 | 12 % |
Le calcul tient en trois lignes. La charge circulante vaut 13,6 divisé par 10, soit 136 %. Le taux de refus au classifieur vaut 13,6 pour 23,6, soit 58 % du débit qui sort de la chambre. Le rendement de classement vaut 9,0 pour 10,6, soit 85 % : les 15 % restants, 1,6 t/h de matière déjà assez fine, repartent au broyage.
Deux enseignements sortent de ce bilan. D’abord, la chambre traite 23,6 t/h pour n’en vendre que 10 : à 300 kW absorbés, cela fait 30 kWh par tonne vendue mais 12,7 kWh par tonne broyée à chaque passe. Ensuite, sur les 1,9 t/h de fines que reçoit la chambre, 0,3 viennent de la carrière et 1,6 d’un contournement du classement : le broyage, lui, en crée 8,7 par heure.
Un schéma d’exploitation porte au moins sept points, dont quatre ferment le bilan.
L’humidité de l’aliment à la réception, d’abord : elle conditionne le séchage interne et le comportement des fines au filtre. La perte de charge du dépoussiérage ensuite : un écart de quelques centaines de pascals trahit un manchon encrassé, et une partie du débit d’air disparaît dans le circuit sans que personne n’y voie de panne. Ces deux mesures se posent avant la mise en route, pas dans l’urgence d’un arrêt.
Un schéma de flux suppose le circuit étanche. En réalité, la ligne aspire de l’air parasite par les trappes et les joints de déchargement, parfois 10 à 20 % du débit théorique, ce qui appauvrit le classement sans changer aucune consigne. L’exploitant cherche alors une fuite de matière là où il n’y a qu’une fuite d’air.
Le deuxième angle mort est la représentativité de l’échantillon : un prélèvement tiré sur une conduite n’est pas le produit, les fines voyageant en suspension et les grossiers au fond. Ce déséquilibre explique la plupart des bilans qui ne ferment pas. Le classement lui-même est décrit dans le guide sur le fonctionnement d’un broyeur de calcaire, la branche de séchage dans le séchage intégré au broyeur vertical, la préparation de l’aliment dans le broyage d’un calcaire concassé, et la vérification avant commande dans les essais et la simulation de circuit.
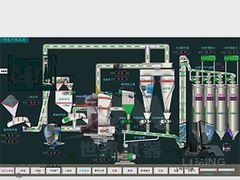
Sur un schéma, le retour du refus vers la chambre tient en une flèche. Sur une ligne, c’est un conduit, une vanne de dosage, un point de colmatage et une consommation. Ce trait unique explique l’essentiel de l’écart entre deux lignes annoncées au même débit.
Un circuit fermé autorise une consigne de finesse ferme : le refus repart jusqu’à ce que la taille soit atteinte. Un circuit ouvert, lui, produit ce que la chambre accepte de donner en un passage, et la consigne ne peut que suivre l’usure des organes. La première se pilote, la seconde se surveille.
Cette différence se lit aussi sur la maintenance. Avec retour, la chambre travaille en charge constante et les organes s’usent régulièrement, ce qui rend un calendrier de remplacement fiable. Sans retour, l’usure se voit d’abord dans le produit, quand le client la signale. Le coût évité là n’est pas électrique : il est commercial.
Le refus retombe sur la table par gravité : la boucle fermée est dans la machine, sans conduit de reprise extérieur. Séchage compris, c’est le tracé le plus court pour un calcaire humide.
Voir la ficheSéparateur à cage réglable et boucle de reprise des grossiers : le schéma type d’une ligne de carbonate à 74 ou 45 µm, avec un débit qui se tient au réglage près.
Voir la ficheSous 45 µm, le rendement de classement devient le paramètre dominant : charge circulante élevée, air dosé, courbe serrée. Un circuit fermé au sens strict.
Voir la ficheBoucle simple, encombrement réduit, bilan facile à fermer sur de petits débits : le bon tracé pour une ligne d’amendement ou de chaux à 10 t/h et moins.
Voir la ficheEn boucle ouverte, la matière ne passe qu’une fois dans la chambre et part telle quelle au produit : la courbe est large, une part notable dépasse la taille cible, et la conduite reste simple. En boucle fermée, un classifieur sépare les fines du refus et renvoie celui-ci à la chambre. La courbe se resserre et la finesse tient au pourcentage près, mais le débit traversant le broyeur devient deux à trois fois le débit vendu, ce qui change l’énergie et l’usure.
C’est le rapport entre le débit de refus que le classifieur renvoie à la chambre et le débit d’aliment neuf, exprimé en pourcentage. Sur l’exemple mené à 45 µm, 13,6 t/h de retour pour 10 t/h d’aliment donnent 136 %. Un circuit fin tourne le plus souvent entre 100 et 300 %. En dessous, le classement laisse passer du grossier ; au-dessus, on repasse de la poudre déjà faite et la chambre s’engorge.
On prélève trois flux au même instant, l’aliment neuf, le refus et le produit fini, on les tamise sur la taille de coupe, puis on compare les tonnes de passants entrantes et sortantes. Un écart inférieur à 2 % est normal. Au-delà, deux causes reviennent : un prélèvement non représentatif, ou une fuite du circuit, poussière échappée au filtre ou matière retenue dans un conduit.
De l’ordre de 25 à 45 kWh par tonne de produit sur un circuit fin bien conduit, plutôt 20 à 30 kWh quand la cible reste grossière. Sur l’exemple calculé, 300 kW pour 10 t/h de produit donnent 30 kWh par tonne vendue, mais seulement 12,7 kWh par tonne traversant la chambre, puisque le refus y revient. C’est cette distinction entre tonne vendue et tonne broyée qu’un schéma de flux doit rendre lisible.
Quatre pages du site décrivent les appareils qui transforment un dessin en circuit piloté.
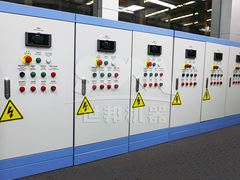
Alimentation, classement, dépoussiérage, transport et stockage : les postes où se jouent le débit d’air et la coupe réelle.
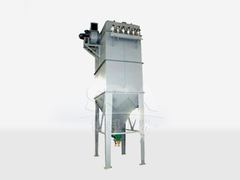
Des lignes de 200 à 325 mesh exploitées en continu, avec reprise du refus et suivi de la courbe granulométrique.
Le schéma de flux dessiné avant le génie civil, avec les hauteurs, les points de prélèvement et les vannes de dosage.
Moyens d’essai et de contrôle disponibles pour lever un doute sur un bilan qui ne ferme pas.