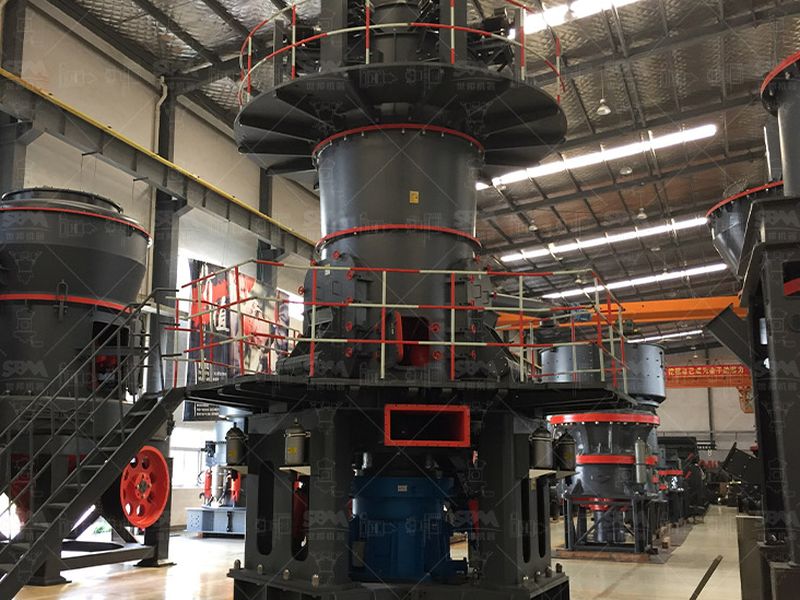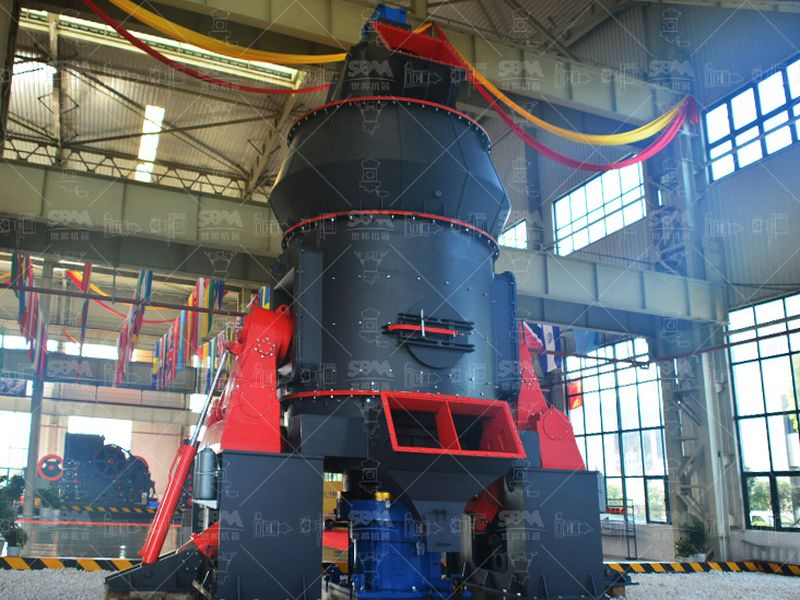
Broyeur vertical LM
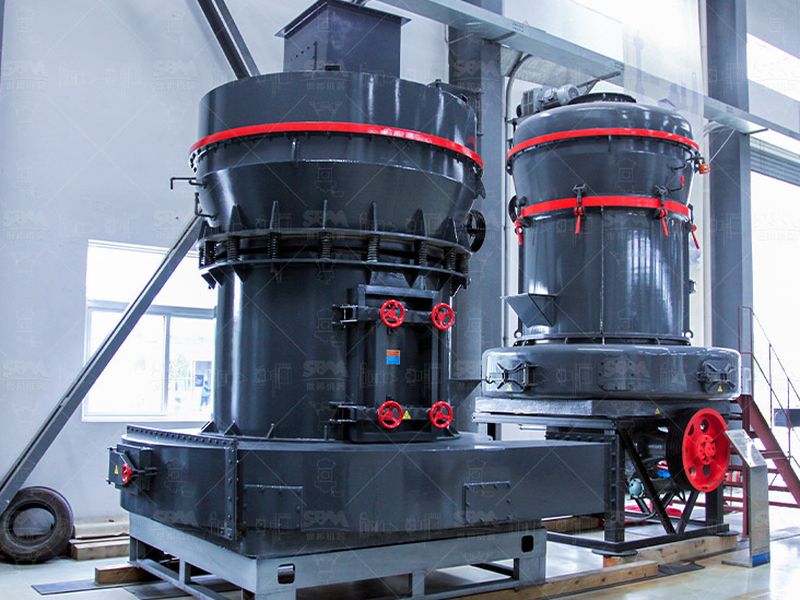
Le galet sur table : la charge se pilote à la pression de vérin, l’épaisseur du lit au débit d’aliment et à la ramure. Séchage intégré, ce qui autorise une galette plus épaisse sans colmatage.
Voir la fiche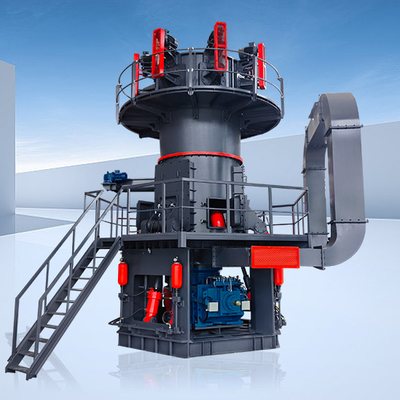
Une machine à rouleaux ne broie pas la matière contre un blindage : elle la presse entre elle-même. Trois grandeurs écrivent la production : la pression des rouleaux, l’épaisseur du lit de matière et l’écartement entre les surfaces.
Beaucoup de dérives de production sur machine à rouleaux ne viennent pas de l’usure mais d’un réglage hérité : une pression poussée pour rattraper un aliment devenu trop grossier, un écartement laissé au dernier rattrapage de pièces. Le geste juste consiste à remettre la pression au bas de sa plage, à rétablir l’épaisseur du lit, puis à remonter par paliers.
C’est aussi pour cela que les constructeurs instrumentent ces machines : suivi de charge et de vibration sur les modèles récents, pour que le réglage se lise à distance plutôt que s’estimer à l’oreille. La page broyeur intelligent MTW6X montre ce que devient l’instrumentation d’un poste à rouleaux.
Le terme de broyeur à rouleaux recouvre trois familles : galets roulant sur une table rotative, rouleaux pivotant sur une piste trapézoïdale fixe, et deux rouleaux contrarotatifs travaillant à haute pression. Elles diffèrent par la géométrie, mais partagent un même principe mécanique et une même grille de réglage. C’est cette grille qui occupe cet article : ce que l’on règle, dans quel ordre, et à quoi l’on voit que le réglage tient.
Dans tous les cas, la matière est saisie entre deux surfaces qui se rapprochent, et elle se fragmente d’abord par compression. Ce qui change, c’est la façon dont la force est produite et renouvelée. Le tableau ci-dessous résume les trois configurations rencontrées sur les lignes de poudres minérales.
| Configuration | Origine de l’effort | Grandeur de réglage | Domaine usuel |
|---|---|---|---|
| Galet sur table rotative | Vérins hydrauliques, 80 à 250 bar | Pression, débit d’aliment, ramure | 20 à 400 mesh, 3 à 700 t/h |
| Rouleaux sur piste fixe | Force centrifuge plus rappel élastique ou hydraulique | Charge des rouleaux, séparateur | 1,6 à 0,038 mm, 3 à 55 t/h |
| Deux rouleaux contrarotatifs | Vérins contre-boutants à haute pression | Écartement et vitesse périphérique | Pré-broyage dur, 1,5 à 3,5 N/mm² de force spécifique |
Cette dernière famille, celle des rouleaux à haute pression, est la plus exigeante en réglage : elle travaille à jeu fermé entre deux rouleaux dont l’écartement est tenu à quelques millimètres près, et elle produit une plaque agglomérée plutôt qu’une poudre libre.
Le lit de matière, la galette, est l’outil de broyage réel : ce sont les grains comprimés les uns contre les autres qui se fracturent, pas la surface du rouleau. Son épaisseur décide de tout. Trop mince, la force passe dans le métal, les vibrations montent et les pièces d’usure travaillent pour rien ; trop épaisse, le cœur du lit traverse la zone de compression sans être réduit et le résidu grossier augmente.
Sur une machine à galets, cette épaisseur n’est pas un bouton : elle résulte du débit d’aliment, de la vitesse de la table et de la ramure, cette couronne fixe qui retient la matière dans la zone de broyage. Sa hauteur se cale usuellement entre 2,5 et 4 % du diamètre de la table ; la modifier déplace l’épaisseur du lit de l’ordre de quinze à vingt pour cent, et donc la finesse du résidu. Sur les machines à rouleaux contrarotatifs, l’équivalent est plus franc : l’écartement entre rouleaux, réglé par cales ou par vérins, tient entre quelques millimètres et une trentaine, au prix d’un suivi de l’usure des bords.
Sans instrumentation lourde, trois signaux suffisent à juger : le courant moteur, qui oscille quand le lit se forme et se rompt ; la pression différentielle entre entrée et sortie de la machine, qui monte quand le lit s’épaissit ; et l’amplitude de vibration, qui signale le contact métal contre métal. Un réglage qui stabilise ces trois courbes tient sa finesse ; un réglage qui ne stabilise que la finesse ne tient rien.
La force appliquée au lit ne se lit pas en bar mais en newtons sur la surface de contact : le baromètre de centrale hydraulique ne devient un indicateur qu’une fois connue la surface du vérin. Mieux vaut raisonner en force spécifique, la pression réelle exercée sur la galette, exprimée en mégapascals ou en newtons par millimètre carré. Sur les rouleaux à haute pression, la plage utile de ce paramètre se situe entre 1,5 et 3,5 N/mm² selon la matière et la finesse visée ; en dessous, on concasse ; au-dessus, on dissipe de l’énergie en pure perte et on achète de l’usure.
La pression ne se monte jamais à vide. La séquence de conduite est toujours la même : établir l’aliment, laisser le lit se former, puis augmenter par paliers en attendant l’équilibre de chaque palier. Le circuit doit rester souple : l’accumulateur absorbe les à-coups, et le vérin doit pouvoir se rétracter d’une course suffisante quand un corps métallique passe. C’est le réglage de protection le plus important de la machine, le seul qui évite une casse plutôt qu’une dérive.
Sur une machine à deux rouleaux, l’écartement se règle mécaniquement : cales entre palier et bâti, vis de rappel, ou vérins à consigne. Le zéro de la machine se perd dès qu’on remplace les bandages, et il doit être rétabli mesuré, pas hérité de la fiche de maintenance précédente. Deux défauts guettent le suivi. D’abord l’usure différentielle : les bords des rouleaux travaillent plus que le centre, l’écartement réel devient plus faible sur les rives, et le produit se couche vers les grossiers sans que la consigne ait bougé. Ensuite le voilage des arbres, aggravé par un aliment irrégulier, qui creuse ce déséquilibre. Sur les machines modernes, la surveillance de l’écartement rive par rive fait partie du suivi de conduite, au même titre que la pression.
Sur un broyeur vertical à galets, l’écartement ne se règle pas au millimètre : il est la conséquence de la course maximale des vérins, butée mécaniquement et ajustée au remontage des pièces. Le réglage utile consiste alors à contrôler la pression et le débit d’aliment ; c’est une nuance de conduite, pas une nuance de principe.
Le galet sur table : la charge se pilote à la pression de vérin, l’épaisseur du lit au débit d’aliment et à la ramure. Séchage intégré, ce qui autorise une galette plus épaisse sans colmatage.
Voir la ficheRouleaux sur piste fixe, rappel par ressort ou hydraulique : la charge se règle au vérin et se vérifie à la course. Format compact, adapté aux capacités moyennes.
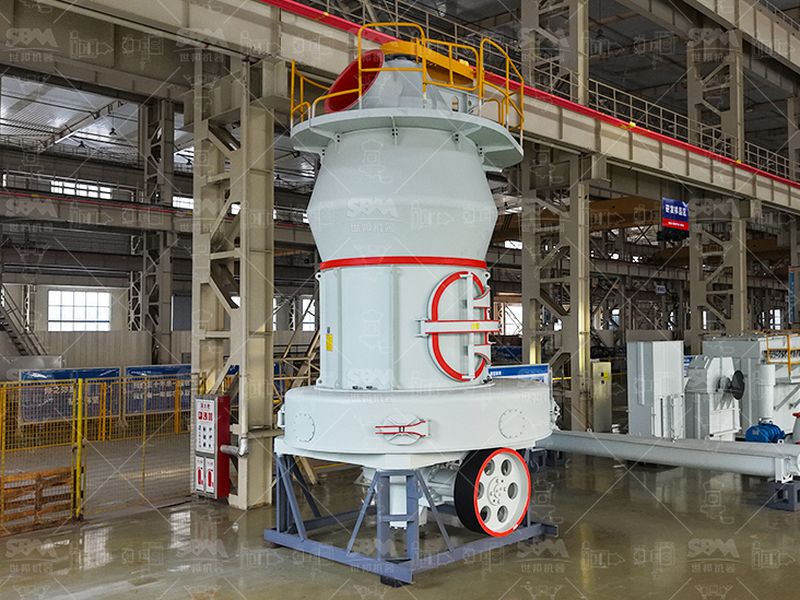
Voir la ficheMême géométrie, réglages plus fins : galets renforcés et classement à haut rendement. À ces finesses, la pression et le débit d’air se règlent ensemble.
Voir la ficheLe suivi de charge et de vibration en continu rend la galette lisible sans sonder la machine : la consigne de pression s’ajuste à distance et se journalise.
Voir la ficheLa géométrie change la façon dont la force est appliquée. Dans un vertical, un ou plusieurs galets roulent sur une table entraînée par friction, et la charge vient de vérins hydrauliques qui poussent les galets vers la table. Dans un trapézoïdal, les rouleaux pivotent sur des axes verticaux au-dessus d’une piste fixe, et l’écrasement combine la force centrifuge avec le rappel d’un ressort ou d’un vérin. Le premier accepte des aliment grossiers et de forts débits ; le second vise des capacités moyennes dans un encombrement réduit.
La pression ne se lit qu’à débit établi, jamais à vide. On monte par paliers, et à chaque palier on laisse la machine atteindre son équilibre entre courant moteur, pression différentielle et résidu du produit. La plage de service courante tient entre 80 et 250 bar dans les vérins selon leur diamètre et la machine. Surtout, le circuit doit pouvoir se détendre : si un élément métallique passe dans le lit de matière et que le galet ne peut pas se rétracter, la casse est immédiate.
C’est le lit de particules comprimé entre les surfaces actives, où les grains se brisent les uns contre les autres plutôt que contre le métal. Son épaisseur est le paramètre critique : trop mince, on presse du métal contre du métal ; trop épais, le centre du lit passe sans être réduit. Sur des rouleaux à haute pression, la galette sort en plaque agglomérée qu’il faut désintégrer, mais elle est parcourue de microfissures qui facilitent le broyage suivant.
À finesse égale, l’écart atteint couramment 30 à 50 % d’énergie par tonne en faveur des rouleaux, parce que la compression d’un lit de matière gaspille moins qu’un tambour où une part des impacts frappe à vide. Cette avance se paie en sensibilité : la machine tolère mal les surdimensions, les matières collantes et les corps métalliques, et l’usure se concentre sur les bords des rouleaux, ce qui oblige à journaliser l’écartement autant que la pression.
Le réglage d’une machine à rouleaux dépend du gîte autant que de la console.
Force de broyage mesurée sur échantillon, courbe granulométrique, surdimension admissible : les données qui précèdent la consigne.
Consignes de pression et d’aliment relevées sur des lignes à rouleaux en production continue.
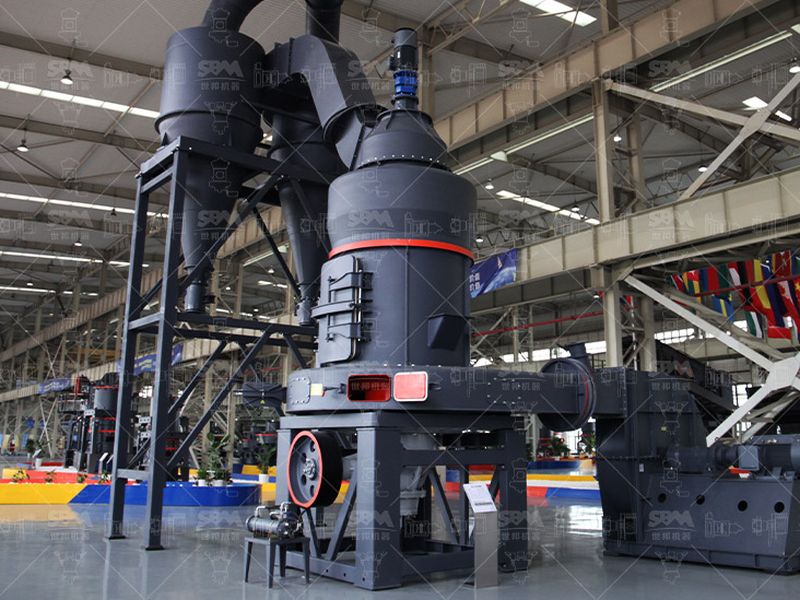
La famille à rouleaux sur piste avec réglage hydraulique de charge et séparateur à cage.
Doseur, élévateur, classifieur : les organes qui conditionnent l’épaisseur du lit autant que la pression.