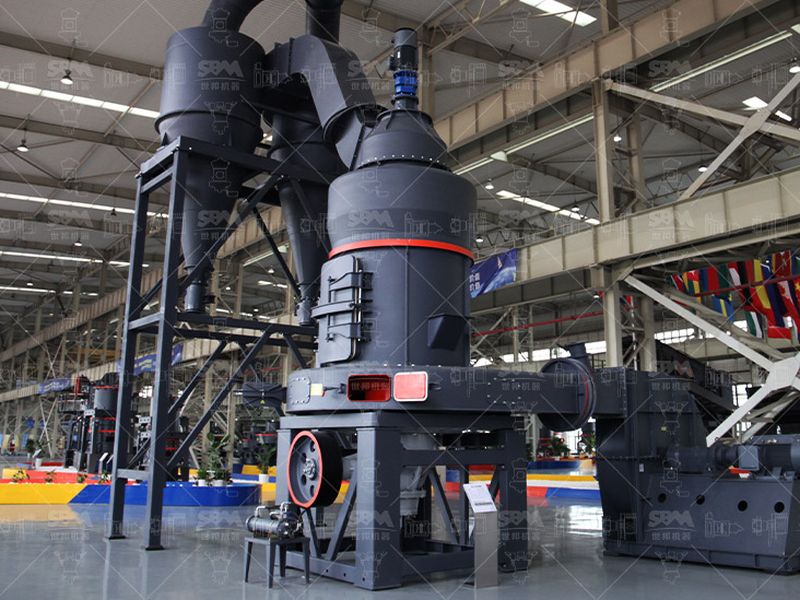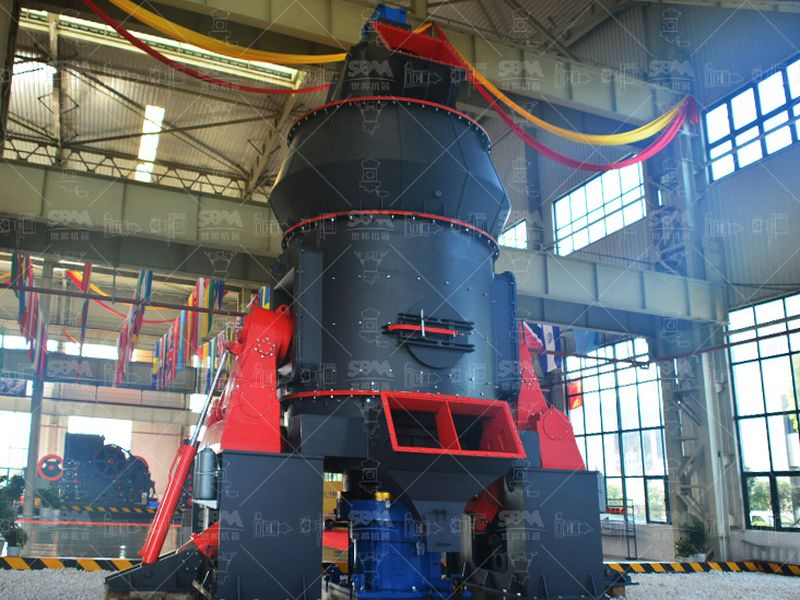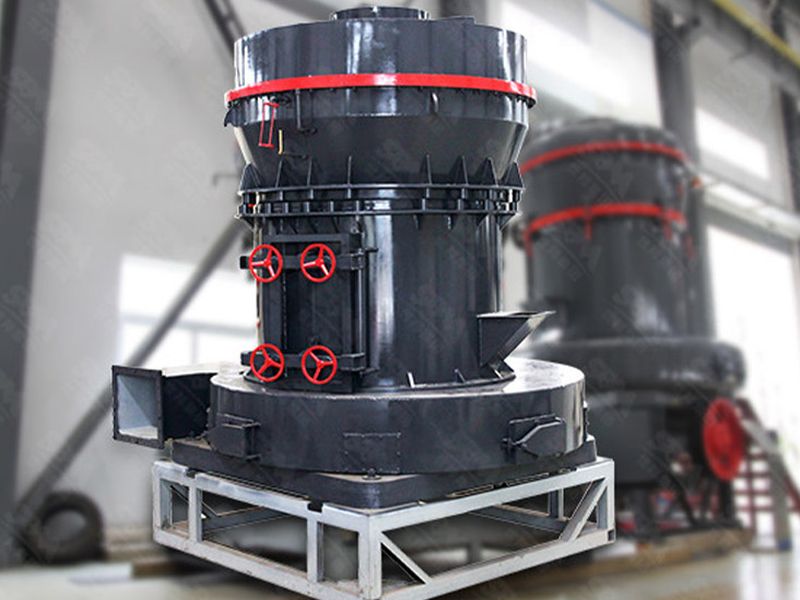
Broyeur trapézoïdal MTM
Rouleaux sur piste inclinée, le plus proche d’un écrasement par surfaces. Encombrement réduit pour débits modestes et réglage hydraulique de la charge.
Voir la fiche
Un moulin à meules, ou burr mill, ne se dessine pas au feeling. Quatre grandeurs verrouillent la machine : la vitesse de périphérie, le couple résistant, le diamètre de la meule et l’angle des rayures. Tout le reste en découle.
Concevoir un broyage par meules, c’est arbitrer entre la surface qui écrase et la vitesse qui évacue. Une meule trop rapide échauffe la poudre et fatigue le liant ; trop lente, elle ne donne plus le débit attendu. Le raisonnement est géométrique avant d’être électrique, et il se mène avec quatre formules et une plage de vitesses de périphérie qui ne s’invente pas.
Ce n’est pas le nombre de tours qui décrit le broyage, mais la vitesse à laquelle le bord extérieur de la meule traverse la matière. Elle vaut v = π · D · N / 60, avec D en mètres et N en tours par minute. Pour une meule de 600 mm, une plage de 4 à 10 m/s correspond à environ 130 à 320 tr/min. En dessous, le débit s’effondre ; au-dessus, la poudre retenue dans le film d’écrasement monte en température, et sur une matière sensible ou un liant organique de meule, c’est la tenue qui souffre la première.
La vitesse de périphérie est aussi la contrainte mécanique de la meule : la force centrifuge croît avec le carré de cette vitesse, et une meule massive en aggloméré de corindon ne supporte pas la même périphérie qu’une pierre naturelle. C’est ce paramètre, et non le couple du moteur, qu’on fixe en premier.
La puissance absorbée se relie au couple par P = 2π · N · T / 60. Le couple résistant naît du cisaillement de la matière coincée entre les deux faces ; il dépend du débit, de la finesse visée et de la dureté relative. Une meule en corindon, nettement plus dure qu’un calcaire (Mohs 3 pour la calcite, près de 9 pour le corindon), cisaillera sans peine, mais le couple de démarrage reste le point dur du dimensionnement.
Au lancement, la meule entraîne son inertie et une charge de matière non encore fluidifiée. Le couple appelé peut dépasser nettement le couple de régime. On calibre donc le moteur sur ce pic avec une marge de 20 à 30 %, et on privilégie un démarrage à vide suivie d’une montée progressive du dosage. Un entraînement à couple élevé dès le bas de plage, ou un réducteur bien rapporté, évite plus de déclenchements qu’un surcroît de puissance pure.
Le débit utile est proportionnel à la surface annulaire de broyage, cette couronne active entre l’œil d’alimentation au centre et le bord extérieur. Doubler le diamètre multiplie grossièrement cette surface par quatre, quand la largeur de couronne suit. C’est pourquoi la gamme des débits se joue d’abord sur le diamètre : les machines industrielles explorent 600 à 1 200 mm, tandis qu’en dessous on reste sur des unités de quelques dizaines de kilogrammes par heure.
Reste une cohérence à tenir : le diamètre de meule se choisit pour l’aliment reçu. Une meule fine ne broie pas un caillou de 30 mm ; la matière doit d’abord passer au concassage. Le diamètre découle du 0/X d’entrée autant que du débit cible.
La face de mouture alterne rainures creusées et plateaux plans. Les rayures transportent : elles ouvrent la matière depuis le centre et la refoulent vers le bord, tout en laissant s’échapper la poudre finie. Le plateau tranche et calibre : c’est lui qui fixe la granulométrie. Le rapport entre largeur de rayure et largeur de plateau tourne souvent autour de 1:1, avec un angle de rayure de l’ordre de 30 à 50° par rapport au rayon, plus ouvert côté alimentation.
Le dessin se pense en deux zones : la partie « vive » qui entame, la partie « douce » qui finit. Une meule trop plate ne transporte plus et s’encrasse ; une meule trop rainurée laisse passer du grossier et perd le calibrage. Ce sont ces proportions qui distinguent un mouture régulière d’une poudre irrégulière, bien plus que la vitesse elle-même.
Pour estimer l’énergie spécifique avant dessin détaillé, on raisonne à la manière de Bond : la dépense par tonne suit la surface nouvelle créée, donc croît fortement à mesure qu’on serre la finesse. Passer de 200 mesh (74 µm) à 325 mesh (45 µm) ne demande pas quelques pourcents de plus mais un bond, car chaque micron gagné multiplie la surface à produire. Le moulin à meules, qui broie en film mince plutôt qu’en percutant, offre un bon rendement à finesse moyenne, mais se paie en surface de meule et en réaffûtage quand on descend dans les microns.
| Vitesse de périphérie | v = π · D · N / 60, à tenir entre 4 et 10 m/s pour éviter l’échauffement et la contrainte centrifuge. |
| Couple et puissance | P = 2π · N · T / 60 ; le pic est au démarrage, d’où une marge de 20 à 30 % sur la puissance installée. |
| Diamètre et débit | Débit proportionnel à la surface annulaire ; 600 à 1 200 mm en industriel, selon l’aliment reçu. |
| Rayures et plateau | Rapport de largeurs voisin de 1:1, angle de 30 à 50° ; le transport d’un côté, le calibrage de l’autre. |
Quatre contrôles sur la matière réelle évitent la reprise d’un dessin. Ils portent sur ce que le papier ne dit pas : le comportement thermique, la vraie granulométrie d’entrée et l’usure du plateau.
La compression entre surfaces et l’attrition guident aussi les broyeurs industriels.
Rouleaux sur piste inclinée, le plus proche d’un écrasement par surfaces. Encombrement réduit pour débits modestes et réglage hydraulique de la charge.
Voir la ficheMême famille de broyage par rouleaux, avec classificateur à cage. Le couple et la puissance se règlent comme sur une meule : sur le pic, pas sur la moyenne.
Voir la ficheEntraînement direct par aimants permanents : le couple est disponible dès le bas de plage, un avantage net quand le démarrage est le point dur du calcul.
Voir la ficheCompression par galets sur table, le pendant industriel du film d’écrasement d’une meule. Séchage intégré pour matières humides.
Voir la fiche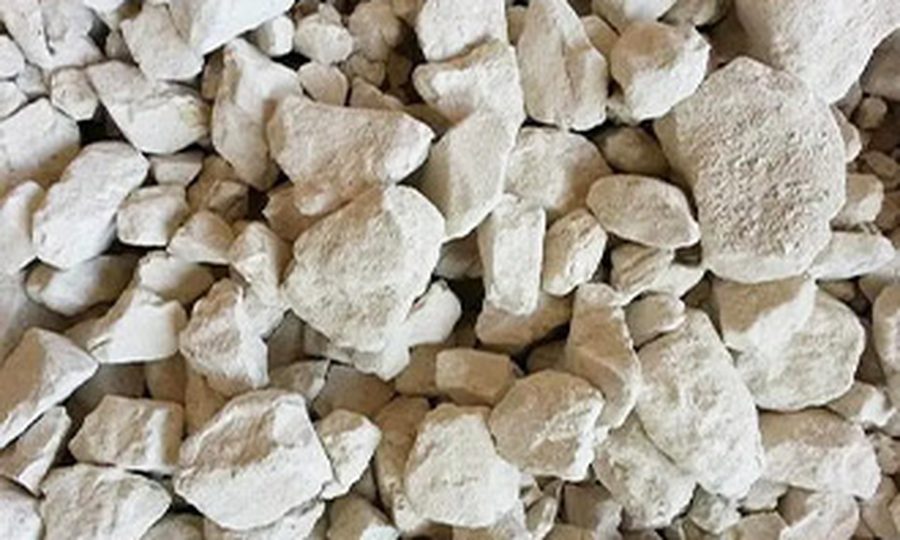
Ce qui distingue une meule d’un broyeur à boulets, c’est que la matière se rompt en cisaillement dans un film mince, entre deux surfaces qui se frôlent, et non par collision. Le calcul de couple en découle directement : la force résistante est proportionnelle à la surface annulaire active et à la contrainte de cisaillement de la poudre, pas à la masse des corps broyants.
Cette logique a deux conséquences de conception. D’abord, la finesse se pilote par le réglage du jeu entre les faces et par le dessin du plateau, finement, plutôt que par la seule vitesse. Ensuite, l’usure est une question d’abrasivité de surface : une teneur en silice libre un peu plus haute use le plateau plus vite, et le réaffûtage revient dans le coût de revient autant que l’électricité.
La puissance se déduit du couple résistant et de la vitesse de rotation : P = 2π · N · T / 60, avec P en watts, N en tours par minute et T en newton-mètres. Le couple résistant provient du cisaillement de la matière dans le film d’écrasement, et le couple d’inertie domine au démarrage. On calibre le moteur sur le pic, pas sur la moyenne, avec une marge de 20 à 30 %, car une meule chargée au démarrage demande bien plus qu’en régime établi.
Elle se règle par la vitesse de périphérie, et non par les tours par minute seuls. Cette vitesse vaut v = π · D · N / 60, et on la maintient généralement entre 4 et 10 m/s. Pour une meule de 600 mm, cela correspond à environ 130 à 320 tr/min. Trop vite, la poudre s’échauffe et le liant de la meule souffre ; trop lent, le débit s’effondre à diamètre égal.
Le débit croît avec la surface annulaire de broyage, donc avec le diamètre et la largeur de la zone active. En industriel, on rencontre couramment des meules de 600 à 1 200 mm ; en dessous, la machine se cantonne aux petits débits. Le diamètre se choisit d’abord pour la granulométrie d’entrée et le débit visé, puis on vérifie que la vitesse de périphérie reste dans la plage sans échauffement excessif.
Il répartit deux fonctions : le rayonnage conduit la matière du centre vers la périphérie et l’ouvre, le plateau (la surface plane entre deux rayures) écrase et taille. Le rapport entre largeur de rayure et largeur de plateau se situe souvent près de 1:1, avec un angle de rayure de l’ordre de 30 à 50° par rapport au rayon. Une meule trop plate ne transporte plus, une meule trop rainurée laisse passer du grossier.
Quatre pages pour passer des formules à une machine tenue.
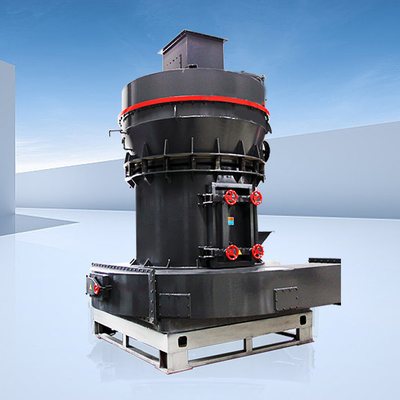
Le descendant direct d’un écrasement par surfaces : piste inclinée, rouleaux, réglage fin du jeu.
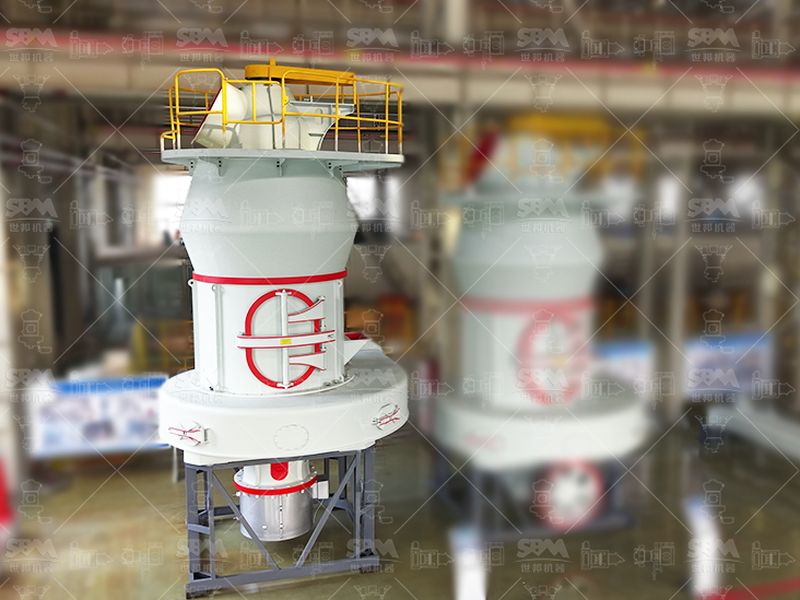
Garnitures et organes de broyage : matières, tenue par tonne et calendrier de remplacement.
Finesse et régularité visées selon l’usage, du filler à la charge, pour cadrer le jeu de meule.
Des installations où le dimensionnement électrique et l’usure ont été tenus aux conditions réelles.