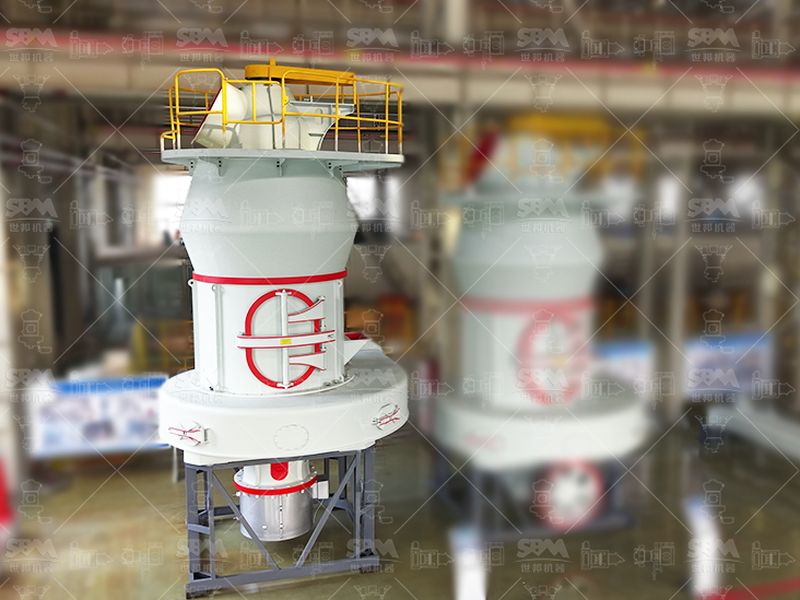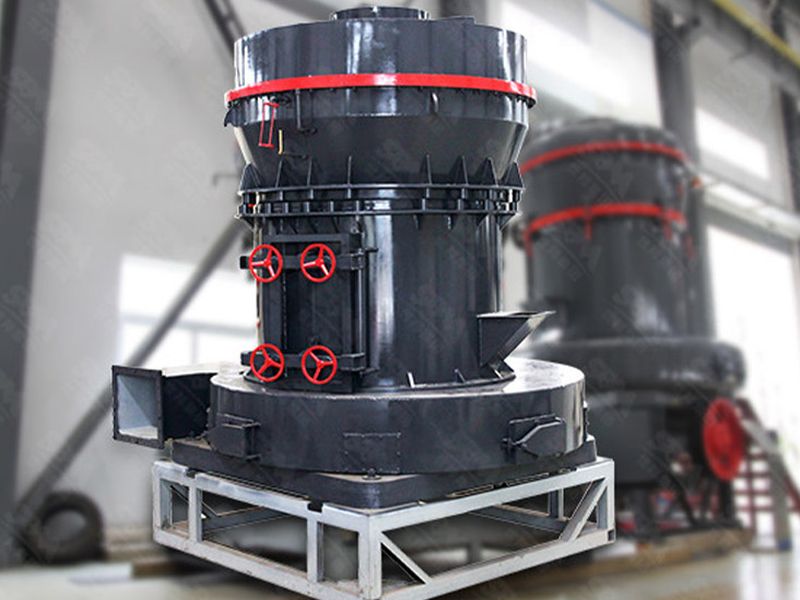
Broyeur trapézoïdal MTM
Format compact, consigne facile à reprendre sur une petite série : le premier échelon au-dessus du moulin de paillasse.
Voir la fiche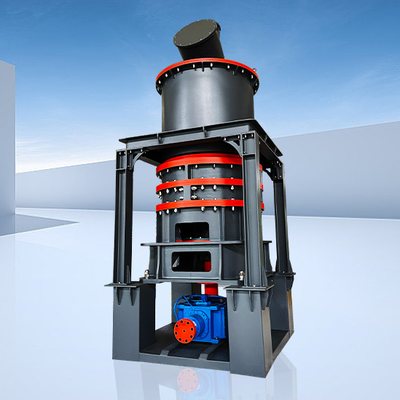
Un moulin d’essai ne vise pas le débit mais une réponse. La question n’est pas combien de tonnes par heure, mais quelle finesse tient la matière, avec quelle régularité, et ce que cela deviendra à l’échelle.
Trois familles de volumes coexistent au laboratoire, et les catalogues export les rangent pêle-mêle sous l’intitulé portable lab grinder. Entre la préparation d’un gramme et le lot d’un pilote, l’écart n’est pas seulement de taille : c’est une question différente que chaque appareil sert.
La production mobile garde la même logique à une autre échelle ; la simulation avant commande en est la version chantier. Ici, on tient quelques grammes à quelques kilos, dans un local qui n’est pas un atelier, et l’enjeu est de fixer une recette plutôt que de produire.
Une cellule de préparation descend jusqu’à six ou huit grammes, juste ce qu’il faut pour nourrir une analyse. Un broyeur de paillasse tourne couramment sur cent à trois cents grammes par cycle. Un modèle de pilote absorbe des lots d’un à cinq kilos. Ces trois ordres de grandeur ne se recouvrent pas : ils répondent à trois questions distinctes.
Le gramme dit si la matière est homogène. La centaine de grammes dit quelle finesse elle accepte. Le kilo dit si la recette tient sur une série répétée. Confondre les trois, c’est croire valider un procédé sur un volume qui ne pouvait pas le dire.
Un broyage devient répétable dès que trois paramètres sont verrouillés : la vitesse de rotation, la durée du cycle et l’ouverture de classement. Tant qu’ils ne bougent pas d’un essai à l’autre, la courbe granulométrique se retrouve. Le grain final n’est donc pas une propriété de la machine seule, mais de la consigne qu’on lui impose.
La preuve ne tient pas à un beau grain unique mais à l’écart-type d’une mesure répétée. Sur un contrôle bien conduit, passer d’un broyage approximatif à un broyage verrouillé peut faire chuter cet écart-type d’un ordre de grandeur, et rendre enfin l’analyse exploitable. C’est là que se juge un bon protocole, pas sur la moyenne.
Un refus au tamis ne raconte qu’une moitié de l’histoire. Deux poudres au même résidu peuvent avoir des distributions très larges ou très serrées, et ne pas se comporter identiquement au passage à l’échelle. La granulométrie se lit sur une courbe complète, jamais sur un seul pourcentage de passant.
Ce qui se transpose bien depuis la paillasse, c’est la matière elle-même : la finesse atteignable, l’énergie absorbée à volume comparable, le comportement thermique. Ce qui ne se transpose pas, c’est le débit. Multiplier un kilo par mille ne donne pas mille kilos à la même finesse : la géométrie du lit et le classement ne sont plus les mêmes.
La chaleur de frottement, d’abord, ne s’évacue plus de la même façon quand le volume change d’ordre. À la paillasse, la masse métallique ambiante l’absorbe ; en production, il faut reprendre la boucle d’air et la cadence. Ensuite l’extraction des fines : un classement qui marche sur cent grammes peut saturer dès qu’on vise des tonnes.
Tout ce qui touche la matière peut la modifier. L’inox est le choix par défaut : il limite la contamination métallique courante et se nettoie vite entre deux essais. Le carbure de tungstène ou la zircone prennent le relais sur une matière abrasive. L’agate ou la porcelaine s’imposent quand on dose des traces métalliques.
Le vrai critère n’est pas la dureté du matériau mais sa compatibilité avec l’analyse aval. Une poudre censée révéler un élément ne doit pas être broyée dans un acier qui contient déjà cet élément : la limite de détection de la mesure tranche le choix, et un mauvais matériau rend l’essai inexploitable sans que rien ne le signale.
Employer un petit moulin pour autre chose que de la préparation d’échantillon, c’en faire un pilote miniature. La finesse limite, le seuil thermique, l’usure des organes, la tendance à coller : tout ce qu’on cherche à éviter en production se voit d’abord en quelques grammes. C’est le rôle d’un essai sur échantillon avant commande.
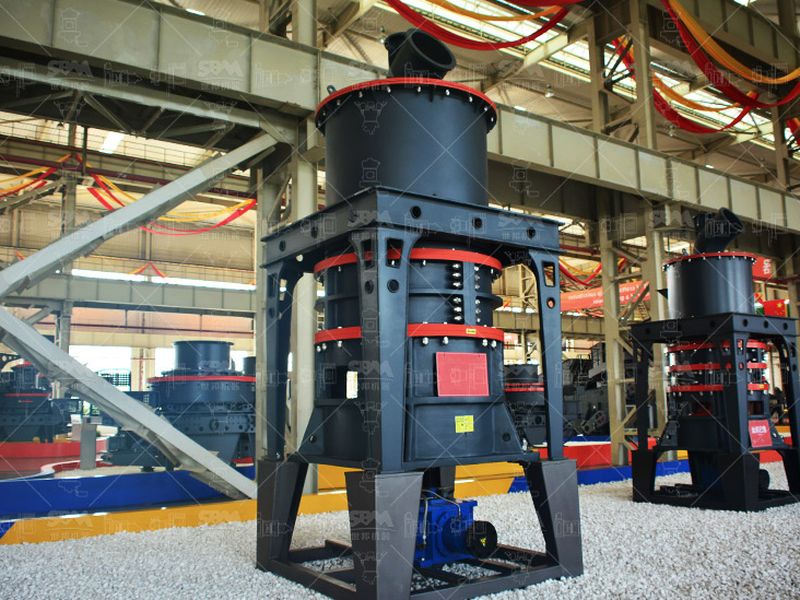
Un broyeur compact comme le broyeur ultra-fin SCM reproduit à l’échelle d’un lot fin ce qu’un essai visait sur un échantillon, avant qu’un broyeur trapézoïdal MTM n’en assume la cadence. Quatre réflexes de paillasse décident de la qualité de la recette.
| Repère | À la paillasse | En production |
|---|---|---|
| Taille de lot | Quelques grammes à 5 kg | Des tonnes par jour |
| Finesse visée | 100 à 500 µm pour l’analyse | Jusqu’à 45 µm et moins pour le produit |
| Pilotage | Vitesse, durée, tamis | Lit, débit d’air, rotor |
| Chaleur de broyage | Absorbée par le petit volume | Nettement plus forte, évacuation indispensable |
| Finalité | Fixer une recette | Tenir une cadence |
Quatre gestes de paillasse qui préparent le passage à l’échelle.
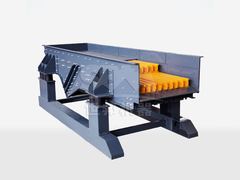
Format compact, consigne facile à reprendre sur une petite série : le premier échelon au-dessus du moulin de paillasse.
Voir la ficheEntraînement direct et encombrement réduit : utile pour glisser d’un lot de pilote vers de modestes cadences sans refaire le local.
Voir la ficheCharge et vibration suivies en continu : un comportement proche d’un banc instrumenté, où la consigne reste tracée.
Voir la ficheUltra-fin en faible débit : la machine qui reproduit, à l’échelle d’un lot, la finesse qu’un essai visait sur un échantillon.
Voir la ficheDe quelques grammes à quelques kilos, selon la machine. Une cellule de préparation descend jusqu’à six ou huit grammes pour une analyse fine ; un broyeur de paillasse tourne couramment sur cent à trois cents grammes par cycle ; un modèle de pilote absorbe des lots d’un à cinq kilos. Ces volumes restent trop modestes pour la vente, mais ils suffisent à fixer une recette.
À condition de verrouiller trois paramètres, oui. La vitesse de rotation, la durée du cycle et l’ouverture de classement décident de la taille obtenue ; tant qu’ils ne bougent pas, la courbe granulométrique se répète d’un essai à l’autre. La reproductibilité se lit sur l’écart-type d’une mesure répétée, et un bon réglage le fait chuter d’un ordre de grandeur.
Il prédit la matière, pas le débit. La finesse atteignable, la puissance absorbée à volume égal et le comportement thermique se transposent bien ; le débit, lui, ne se multiplie pas par un simple rapport de volumes. La chaleur de frottement, l’évacuation des fines et le classement deviennent différents à l’échelle, et c’est là que la transposition demande un correctif.
Cela dépend de ce que l’on mesure. L’inox évite la contamination métallique courante et se nettoie vite ; le carbure de tungstène ou la zircone résistent à une matière abrasive ; l’agate ou la porcelaine protègent un dosage en traces métalliques. Le choix se juge sur la limite de détection de l’analyse aval : un matériau qui libère l’élément recherché rend l’essai inexploitable.
Quatre pages pour relier l’essai de laboratoire à ce qu’il prépare.
La matière type d’un essai : friable, abrasive ou sensible, elle dicte la consigne avant toute mise à l’échelle.
Où une recette validée en laboratoire devient une cadence tenue, avec les moyens d’essai correspondants.
Du gramme d’essai au dossier machine : comment une recette de paillasse entre dans une étude de production.
Des lignes parties d’un essail de matière, avec les finesses réellement tenues en série.