Broyeur vertical LM
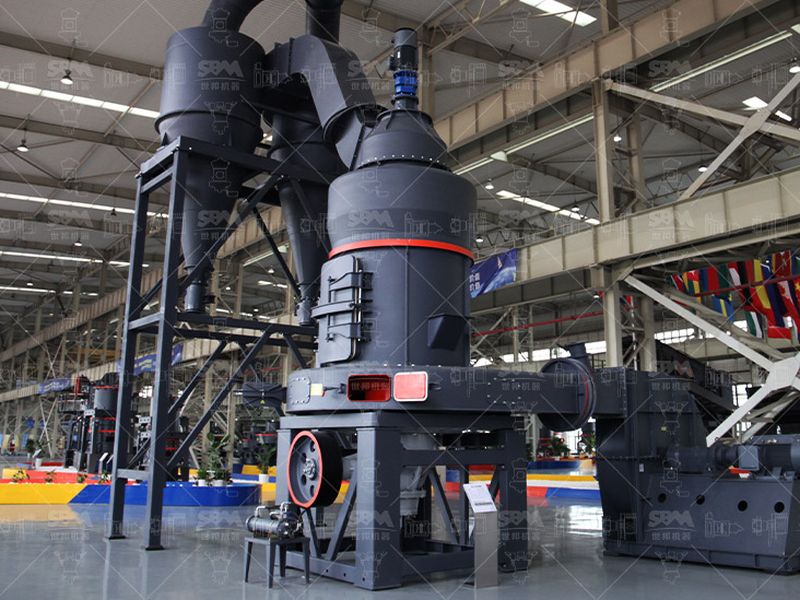
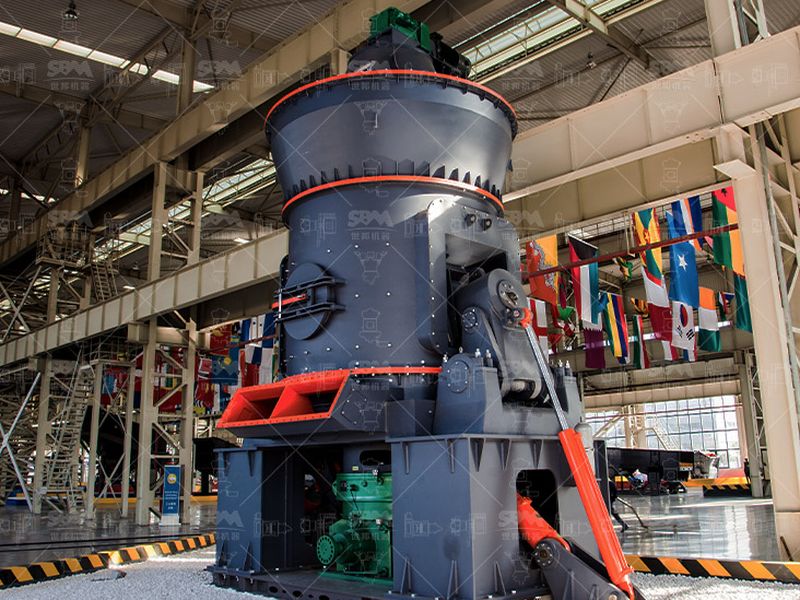
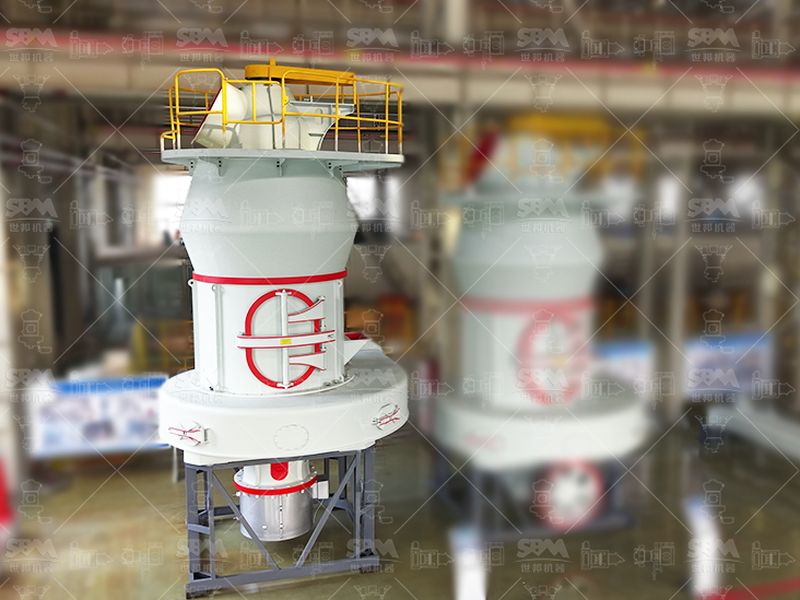
Lit comprimé entre table et galets, séchage intégré dans l’enceinte. Réduit fortement l’énergie par tonne sur les matières humides.
Voir la fiche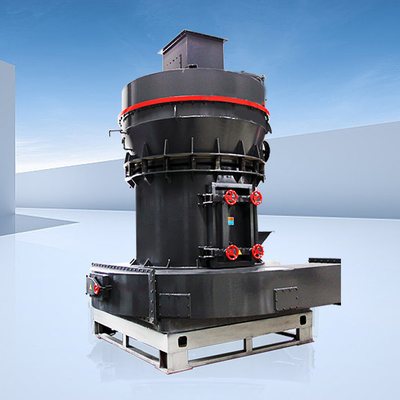
Un moulin à pierre n’est pas une boîte noire. Il se lit poste par poste : la matière entre, elle est écrasée, triée, reprise, puis soutirée. Ce panorama donne les repères pour régler et entretenir sans deviner.
Avant de parler débit ou finesse, il faut nommer les organes. Un moulin assemble une chaîne courte et lisible, et presque tous les problèmes de production se ramènent à l’un de ses maillons qui travaille contre les autres.
La logique est toujours la même : alimenter régulièrement, réduire la taille, séparer ce qui est assez fin, renvoyer le reste, et récupérer la poudre sans la perdre. Le broyeur trapézoïdal comme le broyeur vertical suivent ce parcours, seul l’outil de réduction change.
On trouve presque partout les mêmes pièces, dans le même ordre. Un alimentateur dose la matière et tient le lit de broyage à épaisseur constante. Une chambre abrite l’outil qui réduit : rouleaux sur piste, galets sur table, ou deux meules. Un ventilateur soulève la poudre et la porte vers le haut. Un séparateur classe les grains. Un dépoussiérage retient le produit. Une armoire de commande surveille le tout.
Chacun de ces organes règle une chose différente, et c’est leur accord qui fixe la qualité. Une chambre bien réglée alimentée en continu ne sert à rien si le séparateur laisse partir les refus. Un séparateur parfait ne rattrape pas un alimentateur qui dose à l’arrache.
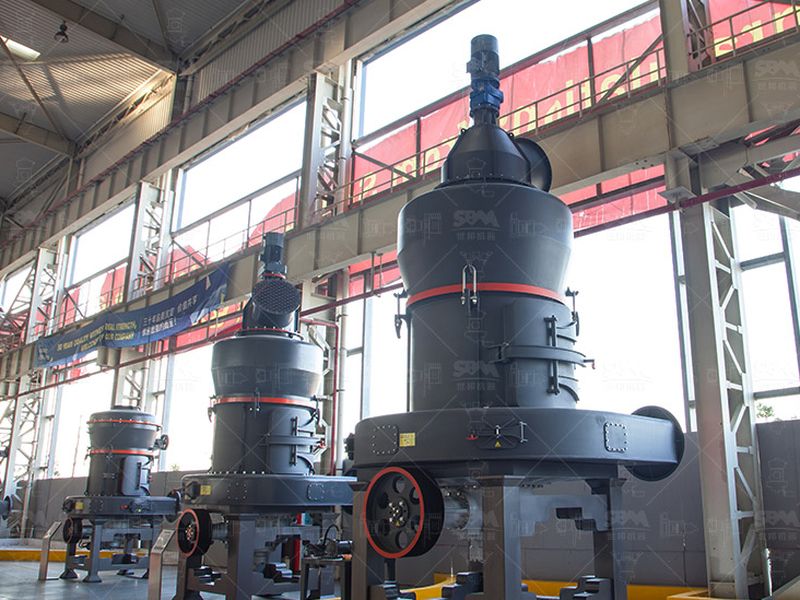
Sur une installation, trois volumes se repèrent sans schéma : la trémie d’amont avec son doseur, le corps du broyeur coiffé de son séparateur, et le filtre à manches en sortie avec sa vis de reprise. Entre les deux circulent un ou plusieurs élévateurs à godets. Cette silhouette dit déjà où se jouent le débit, la finesse et la propreté de l’air.
Dans la chambre, la matière forme un lit que l’outil écrase. Trois mécanismes s’y combinent selon la machine : la compression entre deux surfaces, l’attrition par frottement des grains entre eux, et l’impact quand un organe frappe la roche. Le broyage du calcaire repose surtout sur compression et attrition, car c’est une roche tendre ; il faut plus d’impact sur une matière dure et cassante.
Un aliment trop gros use l’entrée sans produire de fines. Un lit trop mince fait tourner l’outil à vide, un lit trop épais étouffe la machine et fait bondir le courant. La réduction ne se juge donc pas sur la violence du geste, mais sur la régularité du lit que l’alimentateur entretient.
C’est un contre-intuitif utile : la granulométrie de sortie ne se règle pas dans la chambre mais au classement. Le séparateur tourne, et sa vitesse fixe la taille des grains autorisés à passer. Accélérer le rotor laisse échapper plus fin, le ralentir ne retient que le grossier. Les palettes ou la cage, selon le modèle, affinent cette coupure.
Le reste, c’est une boucle. Ce qui ne passe pas retombe dans la chambre pour un nouveau passage. La finesse est donc un équilibre entre vitesse de classement, débit d’air et dose d’alimentation. En ordres de grandeur, une coupure à 20 mesh laisse passer autour de 850 µm, tandis qu’un réglage à 325 mesh vise environ 45 µm, soit un tiers de micron.
Les organes de broyage sont des consommables. Le vrai indicateur n’est pas la date mais l’épaisseur restante et la tenue mesurée. Les bandages de rouleaux se rechargent ou se remplacent en général toutes les 4 000 à 8 000 heures de marche. Les segments de table s’arrêtent quand l’épaisseur restante approche 60 mm, ou plus tôt si la perte dépasse 2 mm par mois.
Trois signaux précèdent la panne et se surveillent en exploitation. Une pression hydraulique qui dérive de plus de 5 % du consigne pendant un quart d’heure annonce un réglage à reprendre. Une vibration qui grimpe vers les limites de la norme ISO 10816 signale un lit ou un palier. Une analyse d’huile du réducteur, menée tous les 2 000 heures, évite de découvrir une usure de denture trop tard.
| Organe | Ce qu’il règle | À surveiller |
|---|---|---|
| Alimentateur | L’épaisseur du lit, donc le courant | Régularité de dose et surdimensions |
| Chambre de broyage | La réduction elle-même | Épaisseur restante des rouleaux et de la table |
| Séparateur | La finesse de sortie | Vitesse de rotor et usure des palettes |
| Ventilateur | Le transport de la poudre | Débit d’air et colmatage du filtre |
| Dépoussiérage | La récupération du produit | Perte de charge et étanchéité |
Quatre leviers suffisent à tenir un moulin dans sa zone de bon fonctionnement, et ils ne se touchent pas au hasard.
La plupart des dérives de production se diagnostiquent en regardant trois points, dans cet ordre. D’abord l’amont : la dose est-elle régulière et l’aliment dans la plage attendue ? Une surdimension ou un apport irrégulier se lisent aussitôt sur le courant du broyeur.
Ensuite le classement : la finesse demandée correspond-elle à la vitesse du séparateur, ou a-t-on laissé le rotor à une valeur héritée d’un autre produit ? C’est ici que se gagnent la régularité et le rendement.
Enfin l’évacuation : le filtre est-il encrassé, l’air suffisant ? Une ligne qui ne respire pas renvoie les fines dans la chambre et gaspille de l’énergie à rebroyer ce qui était déjà bon.
Lit comprimé entre table et galets, séchage intégré dans l’enceinte. Réduit fortement l’énergie par tonne sur les matières humides.
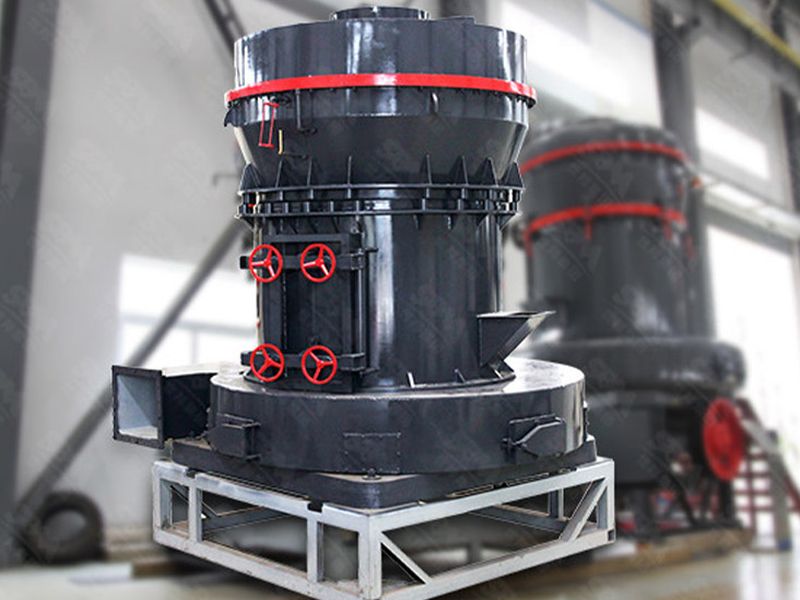
Voir la ficheRouleaux sur piste trapézoïdale, réglage hydraulique de la charge. Bonne tenue de la finesse à débit constant.
Voir la ficheFormat compact pour puissances modestes et reprises d’installation. Le plus simple à démonter pour l’entretien des rouleaux.
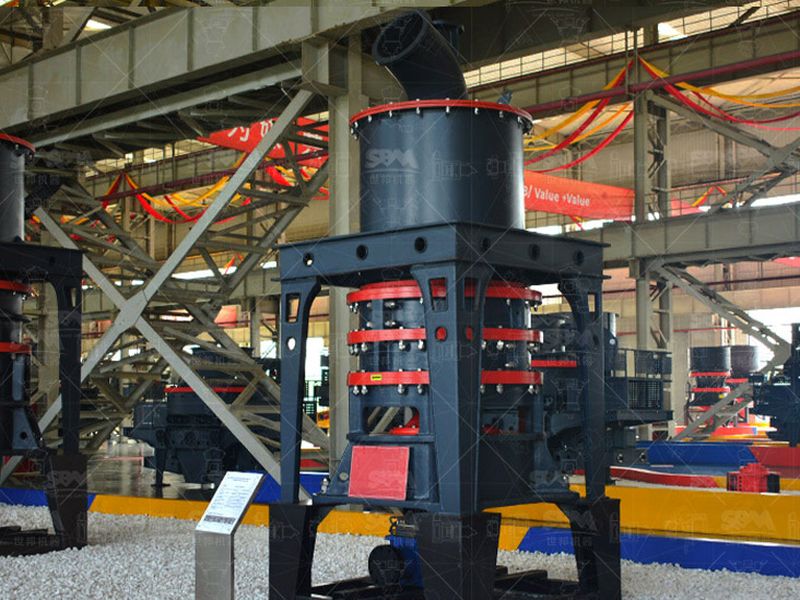
Voir la ficheAttrition à haute vitesse et séparateur à cage pour les poudres les plus fines. Consomme davantage par tonne.
Voir la ficheOn trouve presque toujours le même parcours : un alimentateur qui dose la matière, une chambre où elle est écrasée entre rouleaux ou meules, un ventilateur qui soulève la poudre, un séparateur qui classe les grains, un dépoussiérage qui retient le produit et une armoire qui pilote l’ensemble. Chacun règle une chose différente, et c’est leur accord qui fait la finesse.
Elle est amenée dans la zone de broyage où elle forme un lit, puis réduite par compression et attrition sous les outils. L’air entraîne la poudre vers le séparateur : ce qui passe part au produit, le reste retombe dans la chambre pour un nouveau passage. La finesse naît de cette boucle, pas d’un seul coup d’outil.
Le réglage principal se fait au séparateur, par sa vitesse de rotation et la position de ses palettes, non dans la chambre. Accélérer le classement laisse passer des grains plus fins, le ralentir les retient. Le débit d’alimentation et le débit d’air complètent l’ajustement : ils fixent l’épaisseur du lit et donc la charge de la machine.
On suit l’usure, pas seulement le calendrier. Les bandages de rouleaux se rechargent ou se remplacent toutes les 4 000 à 8 000 heures de marche, les segments de table quand l’épaisseur restante approche 60 mm ou que la perte dépasse 2 mm par mois. Une dérive de pression hydraulique ou de vibration annonce souvent le moment avant la panne.
Ces trois pages situent le moulin dans la chaîne complète, de l’aliment au produit conditionné.
Des installations réelles et leurs réglages de finesse, pour voir comment la théorie se tient sur une ligne qui tourne.
Le choix de la machine selon la matière, la cible granulométrique et le débit, en amont du réglage.
Assistance sur les réglages, la mise en route et le suivi des organes après la livraison.
Rouleaux, grilles et revêtements : matières, tenue par tonne et seuil de remplacement.