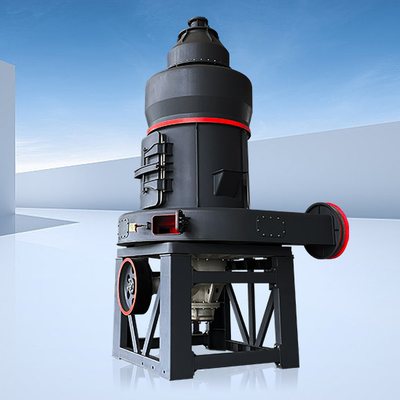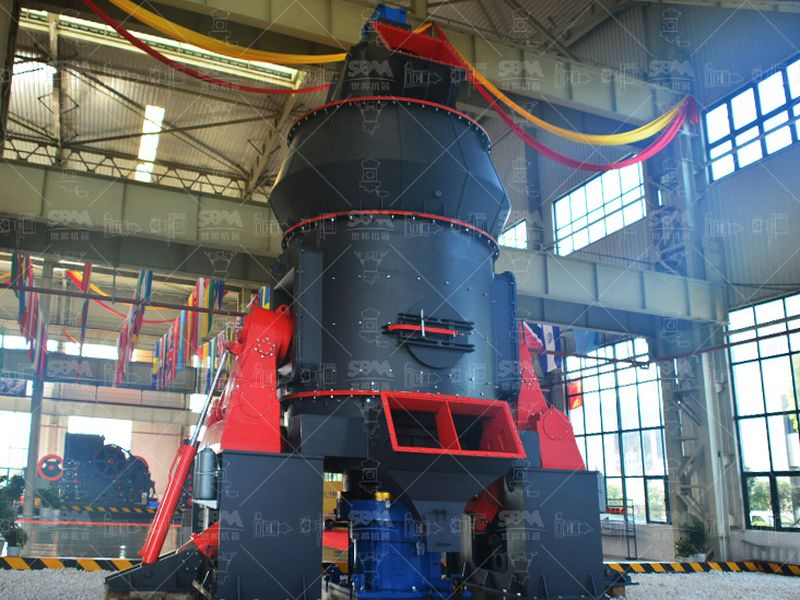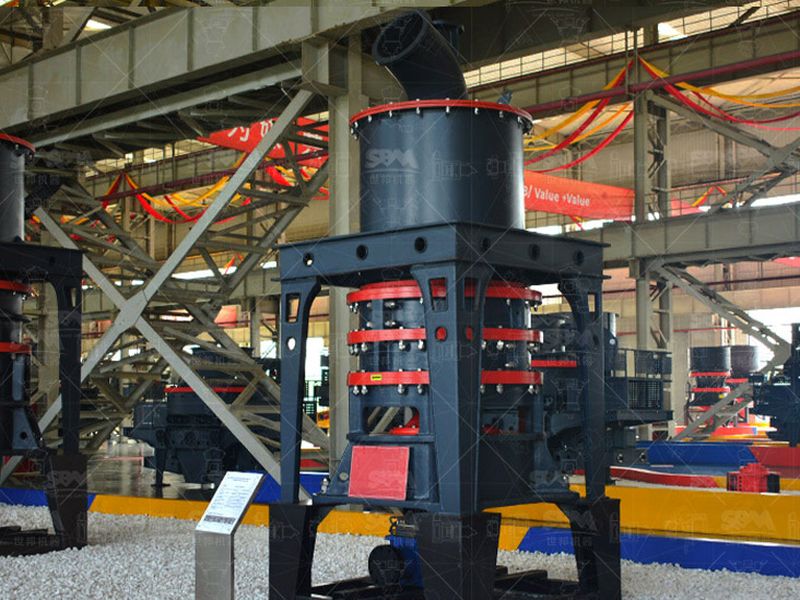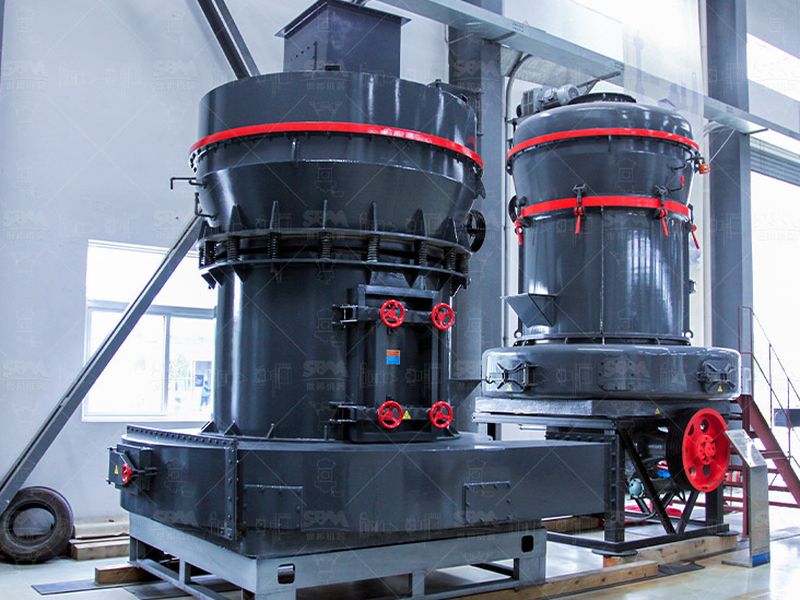
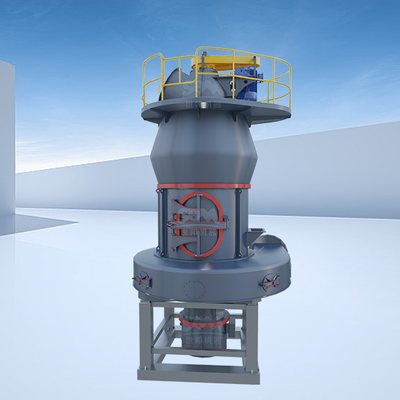
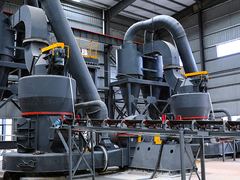
Broyeur trapézoïdal MTM
Le ticket d’entrée le plus bas pour une poudre minérale, avec un encombrement réduit. Le prix monte surtout par le classifieur et le dépoussiérage, pas par la chambre.
Voir la fiche
Un montant d’offre ne dit pas ce que coûtera la ligne, ni ce que coûtera la tonne. Le prix se décompose, se conteste et se replace dans un calcul d’exploitation avant d’être comparé à un autre.
Le chiffre annoncé pour un broyeur de calcaire correspond à une machine, posée quelque part, avec un moteur et un classifieur. Tout ce qui rend cette machine capable de produire une poudre régulière se trouve ailleurs dans le budget, et c’est là que se logent les vrais écarts entre deux offres.
Trois questions suffisent à remettre un montant à sa place : que couvre exactement la fourniture, qu’en a-t-on retiré, et quelle dépense récurrente le chiffre ne raconte pas.
Le corps de broyeur, son moteur et son classifieur représentent en général 35 à 50 % du budget installé. Sortent le plus souvent du périmètre : les convoyeurs et les trémies de reprise, l’alimentateur vibrant et son variateur, le poste de dépoussiérage, le silo tampon, l’ensachage, le poste électrique, le génie civil, le transport et l’assistance au montage. Comparer deux montants sans avoir aligné cette liste, c’est comparer deux choses différentes.
La part machine s’efface encore vite quand la matière est contraignante. Un calcaire extrait en saison humide impose un séchage, donc une source d’air chaud et un filtre calculé pour le débit d’air correspondant : deux postes hors de la chambre qui peuvent dépasser son prix.
La première est la finesse visée. Passer de 100 mesh à 325 mesh, puis à 1 250 mesh, ne se règle pas à la seule vitesse du classifieur : la chambre, la boucle de reprise et le rendement de classement changent de conception. Le prix suit cette pente plus vite que le débit, parce que la difficulté est dans l’air qui transporte la poudre, pas dans la surface de broyage.
La deuxième est le débit à cette finesse. Une machine calibrée pour 15 t/h à 325 mesh coûte sensiblement plus que sa version 8 t/h, mais pas du simple au double : le surcoût se loge dans la motorisation, le ventilateur et la surface de filtre. Viennent ensuite la puissance installée et le courant d’appel, qui peuvent imposer un poste HTA, la métallurgie des organes d’usure, le niveau d’automatisation, puis les contraintes du site : réseau à 400 Hz, climat poussiéreux, matière sensible.
Les repères ci-dessous sont des fourchettes de marché pour la machine seule, départ atelier, hors génie civil et hors transport. Ils servent à repérer une offre anormalement basse ou haute, pas à budgéter un projet.
| Broyeur à rouleaux 1 à 3 t/h, produit courant 100 à 325 mesh | 40 000 à 90 000 € ; l’installation et le poste électrique pèsent alors autant que la machine |
| Broyeur à rouleaux 8 à 15 t/h avec classement à cage | 120 000 à 300 000 € ; le classifieur et le ventilateur font l’essentiel du saut de prix |
| Broyeur vertical 20 à 40 t/h avec séchage intégré | 250 000 à 800 000 € ; le gain est une dépense d’énergie par tonne plus basse |
| Ligne ultra-fine 1 250 à 2 500 mesh, 3 à 15 t/h | 400 000 à 1 200 000 € ; le prix monte avec le rendement du classement, pas avec le volume |
| Unité de broyage fin au-delà de 100 t/h | Au-delà de 1 500 000 €, avec étude de raccordement électrique obligatoire avant chiffrage |
Un chiffrage nettement sous ces bornes signale presque toujours un périmètre réduit : moteur non fourni, premier jeu de blindages exclu, classement mécanique à la place d’un classement à cage, dépoussiérage à la charge de l’acheteur.
Rien, dans un montant, ne renseigne sur la consommation spécifique à votre finesse, sur l’usure par tonne, sur la tolérance à l’humidité ou sur le temps de reprise après un arrêt. Le débit annoncé est mesuré sur une matière de référence, rarement sur la vôtre : descendre de 150 à 200 mesh peut coûter un tiers du tonnage, et un calcaire contenant 8 % de silice libre ralentit la cadence autant qu’il accélère l’usure.
Le prix ne dit pas non plus la plage de réglage exploitable. Une machine tenue à 80 % de sa capacité nominale consomme presque autant par tonne qu’à pleine charge, mais son classement perd en netteté : les tailles médianes se dégradent, et l’écart type du produit s’élargit. Ce comportement-là, et non le montant, décide de la poudre acceptée chez le client aval.
Prenons une ligne de 20 t/h tournant 6 000 heures par an, soit environ 120 000 tonnes produites. À 35 kWh par tonne et 0,10 € par kilowattheure, l’électricité représente 3,50 € par tonne, c’est-à-dire 420 000 € par an. Les organes d’usure à 1,20 € par tonne en ajoutent 144 000 €. L’ensemble pèse davantage que le prix d’une machine amortie sur dix ans : deux offres séparées par un écart de six chiffres peuvent se rejoindre au prix de revient, et l’inverse est fréquent.
C’est aussi ce qui rend l’essai sur échantillon rentable : quelques tonnes de matière fixent la puissance absorbée, la cadence réelle à la finesse demandée et la consommation d’acier par tonne.
Les montants se ressemblent, les périmètres rarement. Quatre absences reviennent le plus souvent d’un chiffrage à l’autre, et chacune déplace la note de plusieurs dizaines de milliers d’euros.
La commande se décide en trois temps, et le montant vient en dernier. D’abord la spécification produit : taille médiane visée, tolérance admise, densité apparente, destination de la poudre. Ensuite la cadence, avec une marge de 15 à 20 % pour les reprises d’équipe, les mélanges de veines et les jours d’arrêt de la machine amont. Enfin le coût par tonne projeté sur cinq ans, énergie et usure comprises, calculé avec le prix local de l’électricité et le délai d’approvisionnement des pièces.
À ce stade, une offre apparemment haute peut devenir la moins chère des trois : celle qui n’obligera pas à ajouter un séchoir, ni à changer de classifieur six mois après la mise en service.
Quatre équipements rarement inclus dans la machine, toujours présents dans le budget.
Le ticket d’entrée le plus bas pour une poudre minérale, avec un encombrement réduit. Le prix monte surtout par le classifieur et le dépoussiérage, pas par la chambre.
Voir la ficheCharge hydraulique des rouleaux et classement interne : le surcoût se justifie par une régularité de production, pas par un débit supérieur.
Voir la fichePlus cher à l’achat, moins cher à l’exploitation sur les cadences élevées : broyage, séchage et classement dans une enceinte, donc moins de postes extérieurs.
Voir la ficheLa famille où le prix décroche du volume : sous 10 µm, l’essentiel du coût est dans le classement multi-étages et dans l’énergie par tonne.
Voir la ficheQuatre variables dominent : la finesse demandée, le débit à cette finesse, la puissance installée et la métallurgie des organes d’usure. S’ajoutent le périmètre réellement fourni — alimentation, dépoussiérage, stockage, ensachage —, la présence d’un variateur sur l’alimentateur et le lot de pièces de rechange livré avec la machine.
Machine seule, il couvre en général 35 à 50 % de la ligne installée. Le reste se répartit entre le génie civil, le poste électrique, les convoyeurs et trémies, le dépoussiérage, le silo de stockage, l’ensachage, le transport et la mise en service. Cette part externe explique l’essentiel des écarts entre deux offres.
Sur le coût par tonne, non sur le montant d’achat. Consommation spécifique en kilowattheures par tonne à la finesse visée, usure en grammes par tonne, disponibilité attendue et prix local de l’électricité suffisent pour l’essentiel du calcul. Deux machines séparées par un écart de six chiffres peuvent se rejoindre au prix de revient.
Pas forcément, mais l’écart se joue poste par poste. Un broyeur à galets demande souvent 30 à 50 % d’énergie par tonne de moins qu’un broyeur à boulets à finesse égale, tandis que ses pièces d’usure coûtent plus cher et que sa tolérance à l’humidité et aux surdimensions reste plus étroite.
Quatre pages pour sécuriser la dépense réelle d’une ligne de broyage.
Puissance absorbée, cadence à la finesse visée et usure par tonne mesurées sur votre calcaire avant tout chiffrage.
Un périmètre unique de l’étude à la mise en service, avec les postes extérieurs intégrés dès le budget.
Matériaux, tenue par tonne et calendrier de remplacement : le poste qui décide du coût de revient sur cinq ans.
Des lignes en production, avec leur cible de finesse et leur cadence réellement tenue.