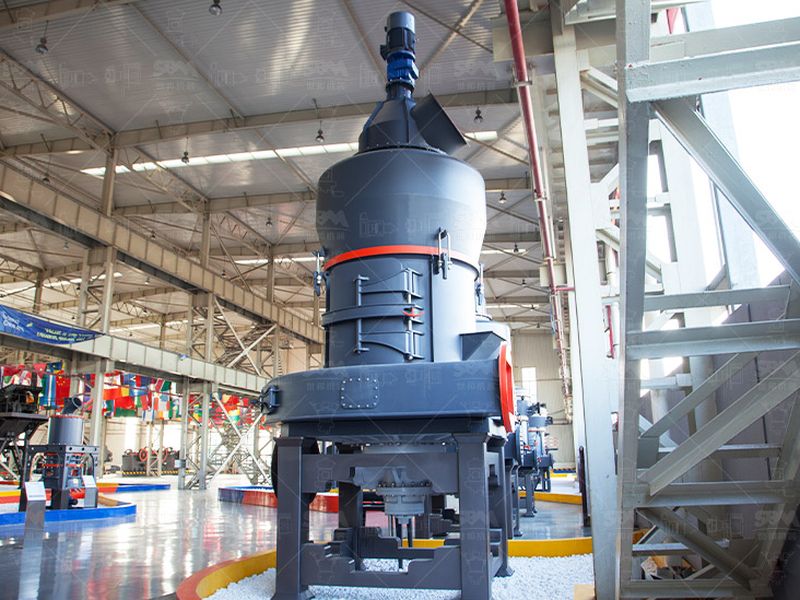
Broyeur trapézoïdal MTM
Le plus simple à démonter : rouleaux, pistes et grilles se reprennent à bras. C’est aussi le format dont les pièces se refont localement le plus facilement.
Voir la fiche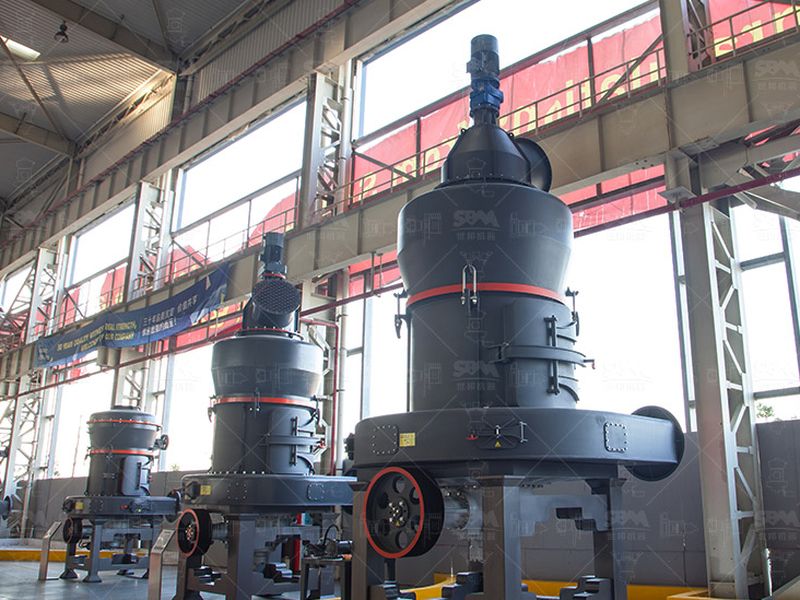
Entre un broyeur neuf et une machine reprise sur site, l’écart affiché atteint souvent 40 à 60 %. La décision ne se prend pas sur ce chiffre, mais sur ce que l’on sait mesurer avant de signer.
Une machine d’occasion n’est pas un broyeur moins cher, c’est un broyeur dont on achète le capital restant. Ce capital se lit dans les organes, dans l’huile et dans les registres de production. Rien de tout cela ne se déduit d’une photo.
Le raisonnement reste celui d’un investissement : on ne compare pas deux prix, on compare deux coûts à la tonne, sur la durée qu’il reste à courir. Un jeu de rouleaux neuf coûte peu comparé à trois semaines d’arrêt.
Quatre postes décident : l’amortissement, l’énergie, les pièces d’usure et la disponibilité. L’occasion améliore le premier et abîme souvent le troisième et le quatrième. Sur une ligne qui tourne 6 000 heures par an, une disponibilité perdue de 5 % coûte plus cher que l’économie d’achat. Sur un site qui tourne deux campagnes par an, la logique s’inverse.
Le marché suit des repères stables. Une machine de moins de deux ans se négocie autour de 70 à 85 % du prix neuf, une machine de trois à cinq ans entre 50 et 70 %, une machine de sept à dix ans entre 30 et 50 %. Ces bandes supposent un état entretenu et des pièces courantes encore disponibles. Les annonces, souvent libellées limestone milling machine sale, affichent un prix sans dire un mot des organes : c’est exactement ce vide que la visite doit combler. Ajoutez à ces bandes un budget de remise à niveau de 10 à 20 % pour repartir sur une base saine, et l’écart réel se réduit souvent à un tiers.
Elle garde la fonte, le bâti, l’arbre lent et souvent le moteur principal. Elle ne garde ni la garantie de performance, ni le réglage fin fait en usine, ni l’engagement sur la finesse. Une machine neuve se livre avec une courbe granulométrique garantie, un essai sur votre matière et une mise en service. Une reprise livre une machine, et la responsabilité du réglage revient à l’acheteur.
Le calendrier joue aussi. Une machine neuve demande de l’ordre de trois à six mois entre la commande et la mise en route, génie civil compris. Une occasion est disponible tout de suite, ce qui a une valeur réelle quand une ligne existante est tombée. Mais il faut alors assumer démontage, transport, remontage, reprise de fondation et remise en conformité électrique : quatre postes qui pèsent lourd sur un petit format.
On commence par ce qui broie. Le diamètre des rouleaux se mesure en trois points par rouleau, pour voir l’usure différentielle, et le profil se palpe au règle : un épaulement de 2 mm signifie que la géométrie de contact n’est plus celle du calcul d’origine, et la pression de broyage chute avant que l’usure visuelle ne le dise. Sur un vertical, on regarde l’épaisseur restante des segments de table et le rechargement : un rechargement bien conduit se voit à la régularité du cordon.
Un palier ne se juge pas à sa peinture. Le jeu résiduel se prend au comparateur, en soulevant l’arbre : sur un roulement à rouleaux sphériques de 100 à 120 mm d’alésage, le jeu radial neuf se compte en centièmes de millimètre, et un jeu devenu double signe une fin de course, même propre. La température en régime dit la même chose en trois heures de marche : un écart de 10 °C entre deux paliers d’un même arbre interroge.
Le réducteur est le poste où l’on achète le plus de risque sans le savoir. Trois documents valent plus qu’un contrôle visuel : le carnet d’entretien, les analyses d’huile successives, espacées d’environ 2 000 heures, et les relevés de vibration. Un contact de denture décentré, un jeu d’engrènement doublé ou une hausse du fer et du cuivre dans l’huile racontent une usure déjà engagée. Sur une grosse denture, la pièce de rechange se commande en mois, pas en jours.
| Organe | Ce que l’on mesure | Seuil d’alerte |
|---|---|---|
| Rouleaux et piste | Diamètre en trois points, profil de bande de contact | 4 mm sous le nominal, épaulement au-delà de 2 mm |
| Table et segments | Épaisseur restante, aspect du rechargement | Sous 60 mm ou perte de 2 mm par mois |
| Paliers | Jeu résiduel au comparateur, température en régime | Jeu doublé, écart de 10 °C entre paliers |
| Réducteur | Contact de denture, jeu, analyse d’huile | Jeu doublé, piqûres, ferraille en hausse |
| Séparateur | Usure de cage ou de palettes, étanchéité | Grossier retrouvé dans le produit fini |
| Carter et chambre | Épaisseur à la jauge, soudures d’appui | Perte de 30 % d’épaisseur, fissure en pied |
| Moteur principal | Résistance d’isolement, vibration mesurée | Au-delà de 7 mm/s efficaces en régime d’alarme |
Le séparateur est le grand oublié des visites. Sa cage ou ses palettes s’usent par attrition, et une coupe dégradée laisse passer le grossier sans que le débit change. Le produit semble correct au toucher, la finesse promise n’y est plus, et c’est le client aval qui le découvre. Le contrôle prend dix minutes, carter ouvert, règle en main.
Le premier est un tour à vide de trente minutes, paliers froids au départ, relevés de température à la dixième, à la vingtième et à la trentième minute. Le second est une mesure du courant d’appel au démarrage direct, qui situe l’effort demandé au réseau : six à huit fois le courant nominal n’a rien d’anormal sur une machine de cette famille, mais tout dépend du poste électrique du site d’accueil. Le troisième, quand c’est possible, est un essai en charge sur la matière réelle, avec prélèvement de trois échantillons espacés d’une heure : la régularité de la courbe vaut mieux qu’un pic de performance.
Le neuf reprend alors la main pour une raison simple : il vend une performance mesurée sur votre propre échantillon, une première monte cohérente et un calendrier de pièces d’usure connu. Quand la cible dépasse 325 mesh, que la silice libre approche 10 % ou que la ligne tourne en trois-huit, l’écart d’investissement se rembourse en régularité et en disponibilité plutôt qu’en prix d’achat.
Selon l’accès aux organes et la disponibilité des pièces, l’occasion n’est pas également intéressante.
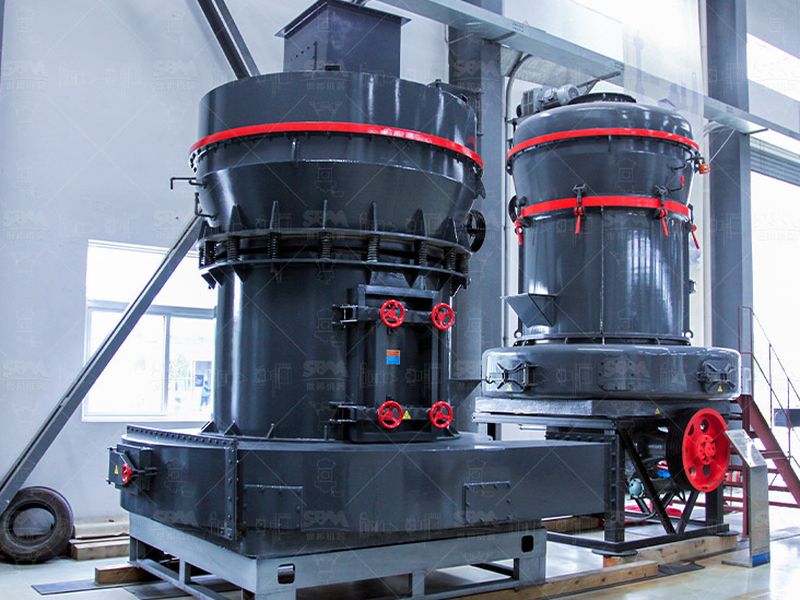
Le plus simple à démonter : rouleaux, pistes et grilles se reprennent à bras. C’est aussi le format dont les pièces se refont localement le plus facilement.
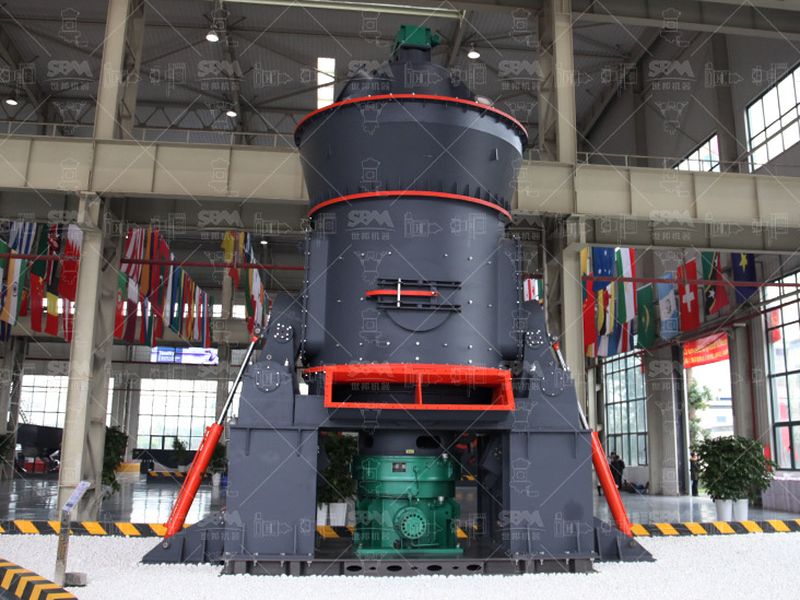
Voir la ficheLe plus présent sur le marché de la seconde main, donc le plus facile à comparer : deux ou trois machines du même format suffisent à situer un prix.
Voir la ficheTable et galets se rechargent plutôt qu’ils ne se jettent. La reprise dépend alors de l’historique du rechargement, pas de l’usure seule.
Voir la ficheEntraînement direct sans réducteur : le poste d’inspection le plus risqué sur une occasion disparaît purement et simplement.
Voir la fiche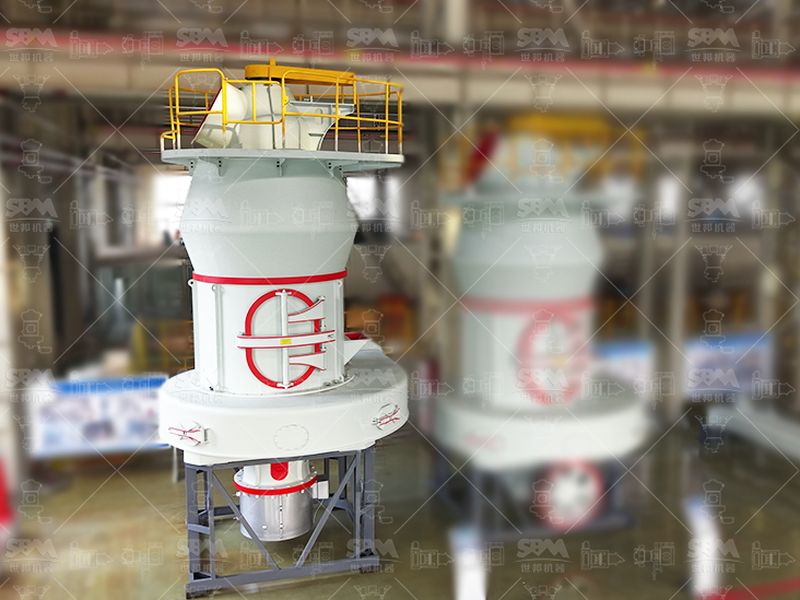
Le marché suit trois repères : une machine de moins de deux ans se négocie autour de 70 à 85 % du prix neuf, une machine de trois à cinq ans entre 50 et 70 %, une machine de sept à dix ans entre 30 et 50 %. À ce prix s’ajoute un budget de remise à niveau de 10 à 20 % pour les organes d’usure, les paliers et la mise en conformité électrique. L’écart réel se calcule en coût complet à la tonne, pas en prix affiché.
Quatre postes, dans cet ordre. Les rouleaux et la piste : diamètre mesuré en trois points et profil, un épaulement de plus de 2 mm signe une géométrie perdue. Les paliers : jeu résiduel au comparateur, température en régime, historique d’huile. Le réducteur : contact de denture, jeu d’engrènement, analyse d’huile tous les 2 000 heures. Le séparateur : usure de la cage ou des palettes, qui laisse filer le grossier et casse la finesse promise.
En croisant deux sources. D’abord les heures de marche relevées sur les rapports de production, pas le compteur seul. Ensuite la vie nominale des organes : 2 000 à 3 000 heures pour un jeu de rouleaux sur un broyeur à piste trapézoïdale, 8 000 à 15 000 heures pour une table et ses galets sur un vertical, quelques milliers de tonnes broyées pour un revêtement de broyeur à boulets. Si les heures dépassent la vie nominale sans facture de rechargement, la machine a consommé son capital sans le dire.
Dès que le cycle d’exploitation est intense, au-delà de 5 000 heures par an, ou dès que la cible est fine et régulière, au-delà de 325 mesh. L’occasion se défend sur un débit modeste, une machine standard dont les pièces se fabriquent localement, un réducteur à historique traçable et un acheteur capable de démonter lui-même. Dans les autres cas, la garantie de performance et la disponibilité des pièces du neuf remboursent l’écart d’investissement.
Deux mesures de laboratoire et un chiffrage de pièces changent souvent le verdict.
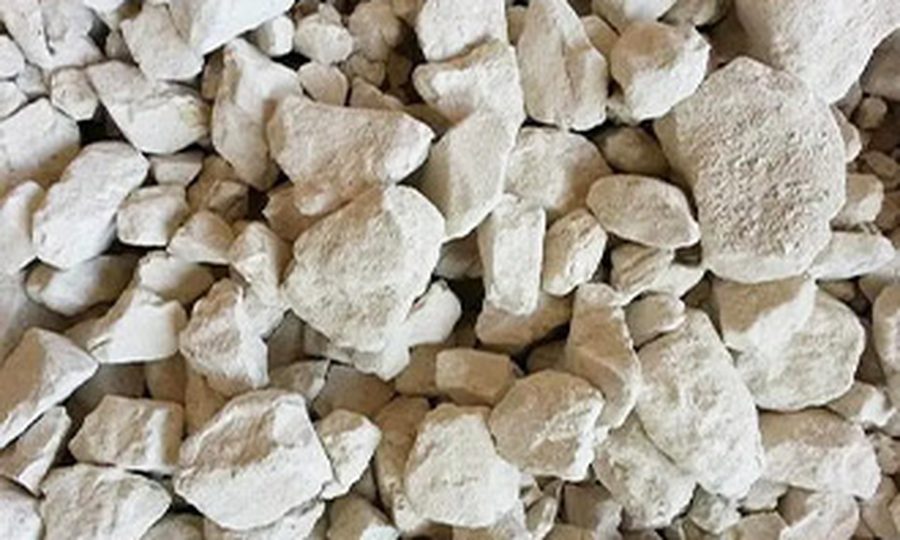
Teneur en silice libre, dureté, humidité de la matière : ce qui décide de la vie des organes autant que le compteur d’heures.
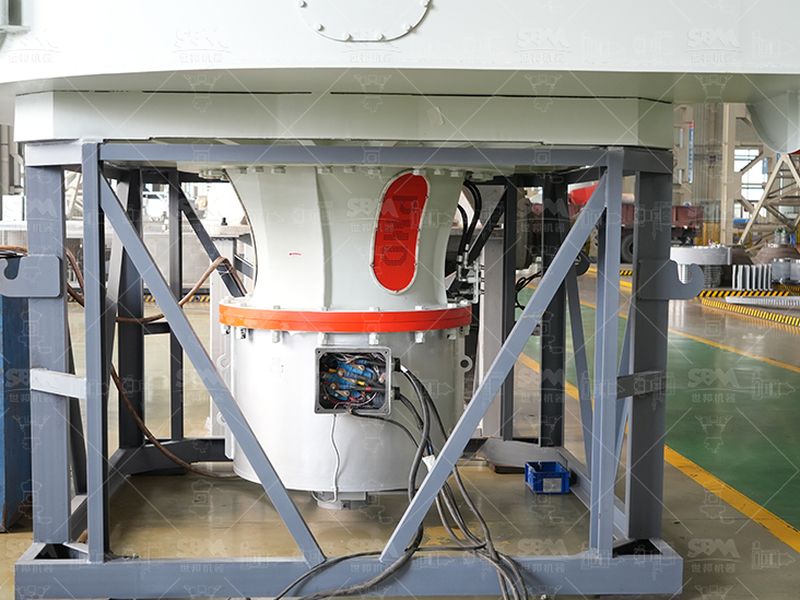
Le poste qui fait basculer une reprise : nuances disponibles, délais de refabrication et coût par tonne.
Démontage, transport, remontage, alignement et premier essai en charge : ce qu’un acheteur seul ne peut pas faire.
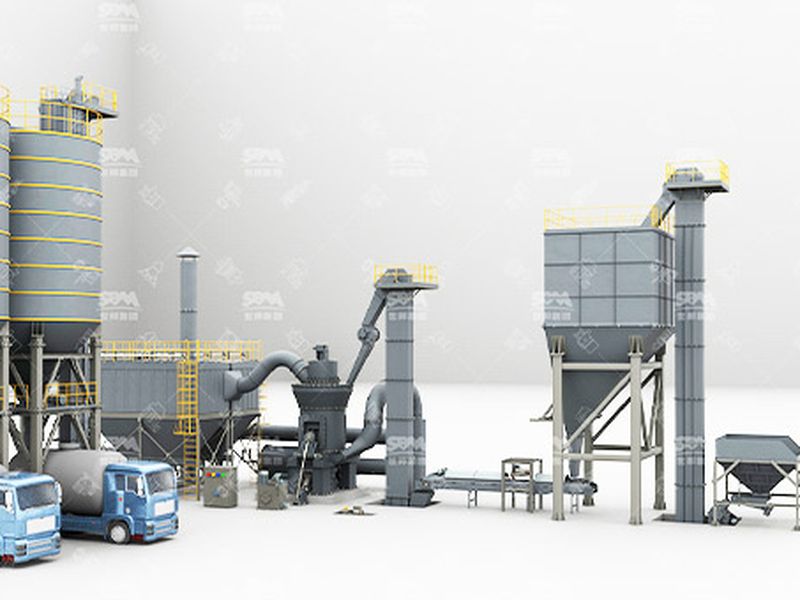
Des lignes neuves avec leur débit réel et leur cible de finesse, pour comparer ce qu’annonce une occasion.