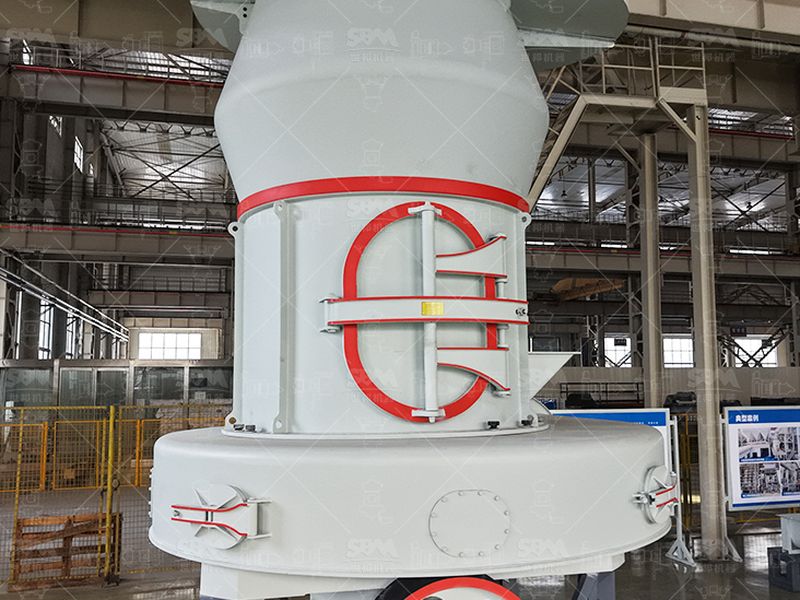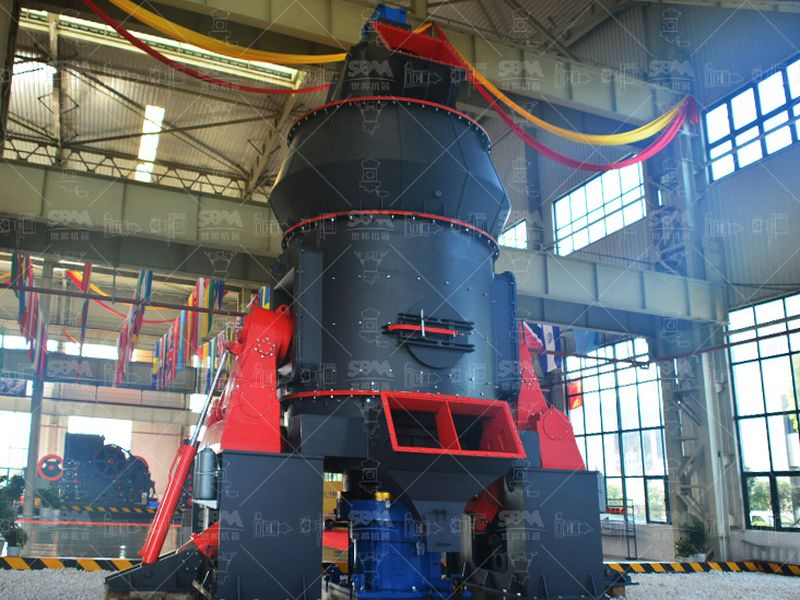
Broyeur vertical LM
Réunit broyage, classement et séchage dans une enceinte unique, donc un circuit d’air et un dépoussiéreur à calculer ensemble. Le bon candidat quand la ligne doit aussi sécher un aliment humide.
Voir la fiche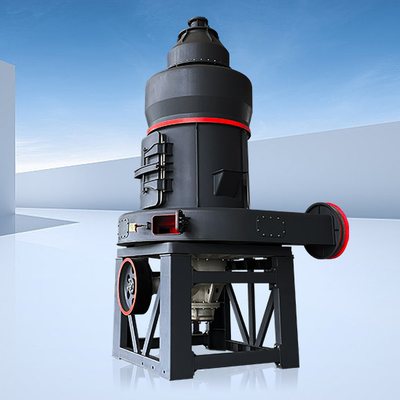
Une ligne de broyage se juge à ses coutures. Le broyeur principal est rarement le poste qui fait manquer la date ; les reprises de fondation, elles, oui.
Le mot est vague, la chose ne l’est pas. Un fabricant capable de tenir une ligne entière ne se contente pas d’aligner des machines sur un plan : il garde la responsabilité du calcul de masse, du calcul d’énergie et de la cohérence des interfaces entre deux lots qui ne sortent pas du même atelier. Tout le reste du périmètre se discute ligne à ligne.
La convention du marché sépare deux contrats. Au meilleur prix, le fabricant livre des machines en colis et le client assemble. En forfait global, le même fabricant répond d’un débit, d’une finesse et d’une date. Entre les deux, la majorité des projets se place dans une zone mixte, et c’est là que les malentendus coûtent le plus cher.
Le premier bloc est l’étude. Elle part de l’échantillon : humidité à la réception, courbe granulométrique de l’aliment, dureté et teneur en silice libre, puis essai de broyage à la finesse visée. Sans ce travail, aucun chiffre de débit n’est engageable, et un essai sur matière reste le seul document qui permette de signer une garantie de performance. Viennent ensuite le bilan massique poste par poste, le bilan d’air du circuit de classement, le bilan de puissance et le schéma de procédé. Ces quatre documents tiennent en une vingtaine de pages et décident de tout le reste.
Le deuxième bloc est la fourniture des lots de machines : l’ensemble broyeur avec sa motorisation et son réducteur, l’alimentateur, l’élévateur, le classifieur, le dépoussiéreur, le silo tampon, l’ensacheuse et l’armoire de commande. Le troisième est le génie civil : le fabricant ne coule rien, mais il prescrit. Le quatrième est la mise en service, du premier essai à vide à la marche de recette. La frontière entre ces blocs s’écrit, ou elle s’invente pendant le chantier.
Sur un dossier équilibré, le fabricant tient tout ce qui touche à la poudre : la machine, son réglage, son air, sa commande et ses pièces d’usure de départ. Le client garde ce qui dépend du site et de la réglementation locale : le terrain et sa géotechnique, le bâtiment, l’arrivée électrique amont du premier bornier, les réseaux d’eau et d’air comprimé, la voirie lourde, les moyens de levage et le laboratoire d’analyse. Cette répartition est la plus fréquente, car un constructeur ne connaît ni le sol ni le réseau du site, et un client ne connaît pas les efforts internes d’un broyeur.
Le litige classique porte sur trois objets mal placés : le poste de transformation haute tension, parfois compté comme un lot machine alors que c’est un ouvrage du distributeur local ; la charpente du bâtiment, qui conditionne la hauteur de levage acceptée à la livraison ; et le groupe électrogène de secours, dont la puissance doit couvrir le courant d’appel au démarrage, pas seulement la puissance appelée en régime établi.
| Fabricant de ligne | Étude de procédé, essai sur échantillon, machines, tubulures intérieures, automatique, supervision de montage, mise en service et marche de recette |
| Client | Terrain et étude de sol, gros œuvre, bâtiment, raccordement amont, fluides, levage lourd, stockage matière première, analyses de contrôle |
| Sous-traitants coordonnés | Fondations d’exécution, charpente et plateformes, peintres et calorifugeurs, câbles de puissance, génie civil du silo |
| À écrire explicitement | Tolérance de position des ancrages, second coulage et coulis de calage, sens de tirage du dépoussiérage, refacturation des heures de supervision |
Le fabricant remet des plans de charges : poids mort de chaque machine, efforts dynamiques pendant la marche, efforts sismiques ou de vent si le site les impose, position et diamètre des goujons, réservations pour les passages de tuyauterie et de trémies. Un broyeur à galets transmet des efforts de compression cycliques très supérieurs à son poids ; on retient couramment un facteur de l’ordre de deux pour le dimensionnement des socles, ce qui explique qu’une fondation calculée comme un simple support de masse se fissure.
Deux précisions évitent l’essentiel des reprises. La tolérance de position d’un jeu d’ancrage se joue à quelques millimètres, typiquement 2 mm sur un entraxe, et se vérifie au théodolite avant coulage : après prise, on carotte et on scelle à la résine, avec une semaine d’arrêt par machine. Le niveau d’assise, lui, se contrôle avant calage, car une planéité mal tenue se répercute directement sur l’alignement de l’entraînement et donc sur la vibration. Entre la semelle et le socle, on prévoit une épaisseur de coulis sans retrait de l’ordre de 30 à 50 mm, et le second coulage est un point d’arrêt, pas une formalité.
Une fabrication de broyeur principal tient couramment entre dix et seize semaines, un dépoussiéreur et ses conduits entre huit et douze. Le génie civil, lui, demande huit à quatorze semaines, essai de sol et cure du béton compris. Si les deux courent en parallèle, le montage démarre à la livraison. S’ils s’enchaînent, on perd deux mois sans avoir changé une machine. C’est pour cette raison que les plans de fondation doivent sortir avant la fin de la fabrication, et non au moment de l’expédition.
Le premier palier est statique et électrique : sens de rotation, isolements, protections, hydraulique de pressage, boucles d’asservissement, contrôle du jeu de la grille. Le deuxième fait tourner à vide, un à trois jours, pendant lesquels on écoute paliers et réducteur et on vérifie l’absence d’échauffement. Le troisième amène la matière par paliers de charge, environ 30, 50, 75 puis 100 % du débit cible, un palier par jour pour laisser le circuit sécher et le lit de broyage se former. Le quatrième stabilise le couple broyeur-classifieur : vitesse de la cage, débit d’air, taux de reprise des refus, et l’on relève toutes les heures la courbe granulométrique et le courant absorbé.
Vient alors la marche de recette, souvent 72 h continues en régime établi, avec prélèvement régulier. Elle ne prouve pas que la ligne sait démarrer, mais qu’elle tient le débit, la finesse et la consommation promise sur une matière donnée. La page d’ingénierie du site détaille cette séquence ; l’inventaire des postes d’une unité en donne la liste complète.
Trois grandeurs se négocient : le débit à la finesse garantie, la consommation spécifique, la disponibilité sur la période d’essai. La finesse doit être décrite par une coupure avec un résidu, par exemple 90 % du produit sous 45 µm, et non par un unique refus au tamis, qui masque la queue grossière. La consommation s’exprime en kilowattheures par tonne, mesurée au compteur de la ligne et non calculée depuis la plaque du moteur. La disponibilité se compte en heures de marche sur heures disponibles, pièces d’usure comprises.
Reste une condition souvent oubliée : l’engagement ne vaut que sur un aliment conforme aux limites écrites au contrat, granulométrie maximale, humidité, et teneur en silice. Un calcaire veineux passant de 2 à 9 % de quartz change la donne, et une garantie sans clause d’aliment se retourne contre celui qui l’a signée. C’est aussi ce qui distingue une évaluation de fabricant sérieuse d’une lecture de catalogue.
Quand un même interlocuteur tient le procédé et les machines, les questions d’interface se tranchent en réunion de coordination au lieu de se régler sur le socle. L’écart se voit d’abord au calendrier : une ligne dont les plans de charges sortent avant la fin de fabrication gagne facilement six à huit semaines.
L’autre gain est documentaire. Une ligne reçoit un dossier de conduite commun : schémas de principe, carré de câbles cohérent entre l’armoire machine et l’armoire générale, consignes de démarrage uniques, nomenclature des pièces. Trois fournisseurs différents livrent trois éditions qui ne se recouvrent jamais tout à fait, et la première panne se cherche dans les incohérences.
Le point faible de cette organisation existe pourtant : un interlocuteur unique concentre aussi les retards. Un dépoussiéreur sous-traité qui glisse de six semaines décale le chantier entier, car le conduit traverse la halle. Les dossiers sérieux fixent alors deux dates butoir, une pour la machine, une pour le passage de tuyauterie.
Réunit broyage, classement et séchage dans une enceinte unique, donc un circuit d’air et un dépoussiéreur à calculer ensemble. Le bon candidat quand la ligne doit aussi sécher un aliment humide.
Voir la ficheSa supervision de charge et de vibration fournit les relevés que la marche de recette réclame : courbes de courant, heures de marche, dérives de réglage. Utile quand le procès-verbal d’acceptation se négocie à la signature.
Voir la ficheSur une cible tenue sous 20 µm, le classifieur et le dépoussiéreur deviennent dimensionnants. Cette machine impose un circuit d’air et une reprise des fins traités dès l’étude, sinon le débit réel reste très loin de la fiche.
Voir la ficheVersion fine du vertical, avec organes d’usure renforcés et séparation à haut rendement. Intéressant sur les lignes qui cumulent séchage et granulométrie serrée, et dont la boucle de reprise doit rester courte.
Voir la ficheQuatre blocs : l’étude de procédé avec l’essai sur échantillon, la fourniture des lots machines, les prescriptions et plans d’interface pour le génie civil, puis le montage supervisé et la mise en service jusqu’à la marche de recette. Le terrassement, le bâtiment, le poste électrique amont et les fluides restent au client, sauf contrat au forfait global. Ce qui distingue un vrai fabricant de ligne n’est pas la liste des machines, mais la garde du calcul de masse et d’énergie entre deux lots.
Celui qui a fourni le mauvais document. Le fabricant livre des plans de charges avec poids mort, efforts dynamiques et jeu de goujons ; l’interface oblige à préciser la tolérance de position, en pratique de l’ordre de 2 mm sur un entraxe, et le niveau à tenir avant calage. Si les ancrages arrivent après le premier coulage, la reprise se fait au carottage et à la résine, avec un arrêt de chantier. Le point se règle par un document unique signé avant le hors-d’œuvre.
De trois à six semaines sur le terrain, une fois la machine sur socle. La rotation à vide occupe un à trois jours, le contrôle des sens de rotation et des protections le premier. La montée en charge se fait par paliers de 30, 50, 75 puis 100 % du débit, un palier par jour environ, pour sécher la matière et stabiliser le lit de broyage. Le réglage du classifieur et du débit d’air prend la deuxième semaine. La marche de recette continue, souvent 72 h, clôt la période.
Trois grandeurs mesurables et leurs conditions de mesure : le débit en tonnes par heure à la finesse garantie, la consommation spécifique en kilowattheures par tonne, la disponibilité sur la période d’essai. La finesse se décrit par une taille de coupure avec un résidu, par exemple 90 % sous 45 µm, et non par un seul pourcentage au tamis. S’ajoutent les limites d’aliment, granulométrie et humidité, et l’obligation d’essai sur une matière représentative de la production courante.
Autant de pages du site qui précisent un bloc du périmètre.
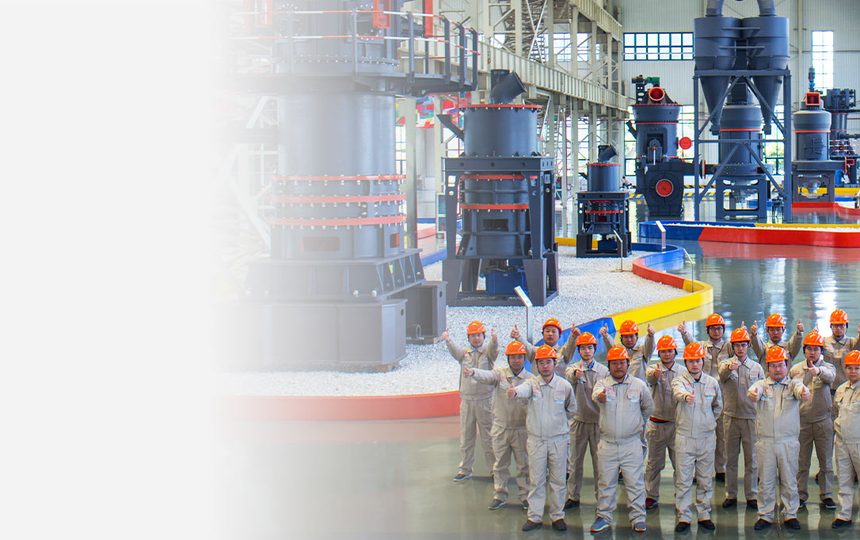
Débit mesuré, puissance absorbée, courbe granulométrique et usure estimée : la base de tout engagement chiffré.
Alimentation, convoyage, classement, dépoussiérage et ensachage : les lots secondaires qui fixent le débit réel.
Ce qui est usiné en interne et ce qui est sous-traité, donc ce qui tient dans un calendrier de fabrication.
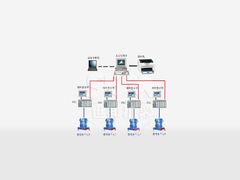
Après la recette : disponibilité des équipes, stock de pièces et délai d’intervention sur la ligne.