Broyeur à vitesse moyenne MTM
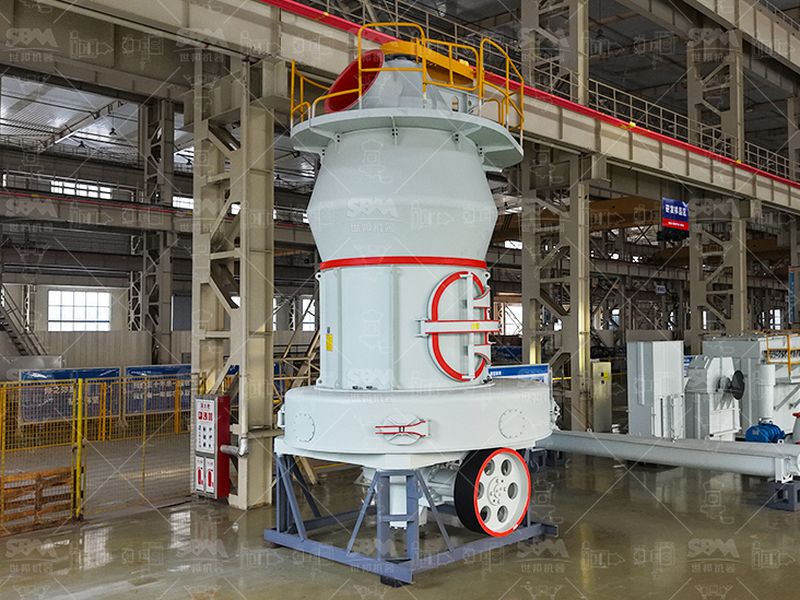
Le format qui tient dans un hall existant de hauteur modeste. Charge hydraulique des galets, encombrement réduit, et des réservations de fondation simples à reporter sur un plan de génie civil.
Voir la fiche
À cette capacité, la machine pèse moins dans le budget que le bâtiment qui l’abrite, le transformateur qui l’alimente et les six semaines de montage. Voici les chiffres qui décident avant le premier béton.
Une petite ligne tient debout sur un flux qui descend, une hauteur sous charpente, un sol capable d’absorber les vibrations et un réseau électrique prêt à encaisser l’appel de démarrage. Le broyeur vient après ces quatre conditions, jamais avant.
Les annonces internationales notent 50 tpd et laissent le lecteur traduire le régime. Selon les postes retenus, la cadence utile se situe entre 2 et 5 t/h, et c’est elle qui fixe l’implantation, comme le détaille la page consacrée à l’exploitation d’une ligne de 50 tonnes par jour. Le présent dossier traite l’autre versant : béton, charpente, câbles et calendrier.
Un flux de poudre correctement dessiné descend. Réception de la matière vers 4,5 mètres, broyeur au rez-de-chaussée, élévateur à godets jusqu’à 12 ou 15 mètres, classifieur en sortie de tête, silo tampon rempli par gravité, ensachage au sol. Chaque élévation évitée, c’est un moteur de moins, une perte de charge en moins, un point de colmatage de moins.
Cette cote de 12 à 15 mètres surprend les acheteurs habitués aux halls de 6 mètres. Elle n’a rien d’un caprice : la tête d’élévation, la goulotte de déversement, le corps du classifieur et l’entrée du silo s’additionnent, et il faut encore une garde pour démonter une courroie sans monter d’échafaudage. Dans un bâtiment trop bas la ligne tient malgré tout, en repliant le circuit sur deux élévations successives : deux machines de plus, deux pannes potentielles de plus, et une consommation par tonne qui ne redescend jamais.
Pour une ligne à broyeur unique de 3 à 5 t/h, l’emprise se décompose poste par poste. Les valeurs ci-dessous sont des ordres de grandeur constatés sur des lignes de carbonates, pas des gabarits réglementaires.
| Poste | Emprise ou cote | Contrainte de conception |
|---|---|---|
| Trémie de réception et alimentateur | 25 à 40 m², déversement à 4,2-4,5 m | Circulation et manœuvre du camion benne avant tout le reste |
| Broyeur 3 à 5 t/h | 45 à 70 m² au sol | Plots indépendants de la dalle, accès latéral pour sortir un jeu de rouleaux |
| Tour d’élévation et classifieur | 15 m² au sol, 12 à 15 m de haut | Trémie de reprise sous tête et garde pour le changement d’organes |
| Silo tampon | 20 à 30 m², 40 à 60 t de capacité | Deux jours de production, fondation continue, tassement différentiel surveillé |
| Dépoussiéreur à manches | 30 à 50 m² avec trémie de reprise | Débit d’air dimensionné sur le broyeur, évacuation des fines au camion |
| Ensachage et palettisation | 60 à 90 m² | Cinquante tonnes par jour représentent 2 000 sacs de 25 kg à faire circuler |
| Local électrique et transformateur | 15 à 25 m² | Dégagements, ventilation et arrivée de câble côté champ, côté voirie |
L’addition donne 250 à 400 m² bâtis pour l’atelier. Le chiffre gonfle avec le stock de matière première et avec le nombre de formats d’ensachage acceptés.
Trois ouvrages concentrent l’essentiel du risque : le bloc broyeur, plusieurs tonnes en marche et des charges dynamiques répétées ; la tour d’élévation, haute, fine, sensible au vent et à la verticalité ; le silo, dont la masse permanente ne ressemble en rien à la masse de calcul si on le remplit sans jamais le vider.
Le bloc machine se pose sur des plots découplés de la dalle, avec un joint entre le massif et le plancher porteur : une dalle commune transmet les vibrations au bâtiment, et le bâtiment les renvoie au palier. Sous le broyeur, une dalle armée de 250 à 300 mm d’épaisseur suffit en bon sol ; l’ensemble de la ligne demande couramment 60 à 120 m³ de béton, hors silo. Une étude géotechnique à trois ou quatre mètres de profondeur évite de découvrir des pieux en cours de chantier.
Le calendrier du génie civil dépend d’une livraison documentaire : les plans de charge du fabricant, avec efforts, cotes d’ancrage et réservations. Coulées avant réception de ces plans, les fondations se reprennent par une casse de béton ou un chevillage de fortune, et les deux solutions se payent en semaines. Les plateformes se posent ensuite en acier boulonné galvanisé à chaud, plus cher à l’achat mais plus souple quand un poste doit être déplacé l’année suivante.
Un broyeur de ce créneau absorbe entre 90 et 160 kW selon la finesse visée. Avec l’élévateur, l’alimentateur, le ventilateur du dépoussiéreur et le compresseur, la puissance installée atteint couramment 160 à 250 kW, et un transformateur de 400 à 630 kVA devient la base de discussion avec le gestionnaire de réseau. La demande de raccordement se dépose avant la commande machine : huit à seize semaines pour un branchement neuf.
Le démarrage décide du reste : l’appel de courant d’un broyeur chargé n’est pas supportable sur un réseau de campagne, d’où un démarreur progressif ou un variateur sur le moteur principal et un alimentateur piloté pour lancer la ligne à vide. L’air comprimé manque dans presque tous les budgets : 6 à 8 bar et 3 à 6 m³/min pour le décolmatage du filtre et les vannes d’ensachage, avec sécheur et circuit en anneau. Sans cet air, le filtre s’aveugle et le poste d’expédition s’arrête.
Sur une ligne de cette taille, le lot machine représente 45 à 55 % de l’investissement, le génie civil 15 à 25 %, l’électricité et l’air comprimé 10 à 15 %, le montage et la mise en service 8 à 12 %, avec 5 à 8 % d’imprévus. Le total revient en général à 1,8 ou 2,2 fois le montant annoncé pour le broyeur seul, hors terrain et hors raccordement : un prix machine bas n’a jamais fait une ligne bon marché.
Le second poste à sous-estimer est l’énergie par tonne, qui dépend de l’implantation autant que du réglage. Un circuit à 200 mesh, soit 74 µm, demande de l’ordre de 20 à 40 kWh par tonne en broyage fin à sec, dont une part notable revient au ventilateur et au classement. Une ligne repliée sur deux élévations, des tuyauteries longues, un filtre sous-dimensionné : la facture horaire monte sans que la production suive.
Dix à seize semaines pour la machine, quatre à six semaines de montage, deux à quatre semaines de montée en charge : l’addition tient dans cinq à huit mois si les tâches longues démarrent en parallèle. Les trois qui traînent sont rarement mécaniques : le raccordement électrique, la charpente de la tour d’élévation, la validation du dossier de poussière vis-à-vis du voisinage. La montée en charge se conduit par paliers de 25, 50, 75 puis 100 % de la capacité, avec un essai prolongé à la cible, seul moyen de comparer le débit et la consommation à ce qui avait été annoncé.
Quatre décisions doivent être prises avant le premier béton, parce qu’elles conditionnent les réservations, les longueurs de câble et la surface du poste final.
La coordination de ces lots, plans de charge, interface avec les entreprises locales, essais de réception, relève de l’ingénierie de ligne. Les postes annexes, alimentateur, élévateur, filtre, ensachage, figurent dans les équipements complémentaires.
La hauteur d’élévation, la profondeur de fondation et la largeur de la zone de manœuvre. Ces trois cotes se règlent sur le terrain, et chacune engage une ligne budgétaire différente. Les deux premières se décident sur les plans de charge du fabricant, la troisième sur le camion qui viendra charger tous les jours.
Un hall de 12 à 15 mètres de haut, 60 à 120 m³ de béton et 1 500 m² de terrain forment le socle d’une ligne de 50 tonnes par jour. Ces valeurs se discutent selon la nature du sol et le régime retenu, mais elles ne s’improvisent pas après coup : une reprise de fondation coûte quatre à six semaines, et ce sont les semaines les plus chères du calendrier.
Le format qui tient dans un hall existant de hauteur modeste. Charge hydraulique des galets, encombrement réduit, et des réservations de fondation simples à reporter sur un plan de génie civil.
Voir la ficheSuivi de charge et de vibration intégré : sur une petite ligne conduite par deux personnes, le suivi à distance remplace une partie des tournées et sécurise les paliers.
Voir la fichePour une ligne fine à cadence basse : classement multiple, aliment de 20 mm au plus, et une tour d’élévation moins haute qu’on ne l’imagine, au prix d’un débit réduit.
Voir la ficheLe premier format devient intéressant dès que la matière arrive humide : broyage, séchage et classement dans une enceinte, un bâtiment au lieu de deux et un séchoir supprimé.
Voir la ficheDe 250 à 400 m² bâtis couvrent l’atelier lui-même : trémie d’alimentation, broyeur, tour d’élévation, silo tampon, dépoussiérage et poste d’ensachage. Le terrain se calcule plutôt à 1 500 ou 2 000 m² pour circuler, stocker les palettes et faire manœuvrer les camions. C’est la circulation autour du bâtiment, jamais la machine, qui manque le plus souvent lors de l’extension d’une petite unité.
Il faut compter de 12 à 15 mètres sous charpente. La tête de l’élévateur à godets, le classifieur et la cote d’entrée du silo tampon conditionnent cette hauteur. Dans un hall de 6 mètres, la ligne tient en repliant le circuit sur deux élévations successives et une tuyauterie plus longue, avec deux pertes de charge supplémentaires et un surcoût d’énergie qui se paie tous les jours.
De 15 à 25 % du total sur un sol ordinaire ne nécessitant pas de pieux, contre 45 à 55 % pour le lot machine. Le prix d’un broyeur seul ne dit donc rien de l’investissement réel : la ligne complète revient en général à 1,8 ou 2,2 fois le montant de la machine, montage et mise en service compris, hors terrain et hors raccordement.
Cinq à huit mois pour une capacité de 50 tonnes par jour. La machine se fabrique en dix à seize semaines, le génie civil avance en parallèle dès la livraison des plans de charge, le montage demande quatre à six semaines, et la montée en charge avec essais de performance deux à quatre semaines. Le raccordement électrique, huit à seize semaines selon les réseaux, est le vrai chemin critique.
Quatre pages du site décrivent les interfaces entre l’étude, le génie civil et l’exploitation de la ligne.
Alimentateur, élévateur, filtre, ensachage : les postes qui fixent l’emprise réelle et la puissance installée.
Plans de charge, réservations, lots électriques, coordination des entreprises locales et essais de réception.
Ce qui est fabriqué en atelier et ce qui est pré-monté avant expédition, donc ce qui reste à faire sur le chantier.
Des capacités de cet ordre en exploitation, avec le régime de marche et les adaptations de bâtiment.