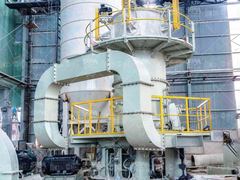
Broyeur vertical LM
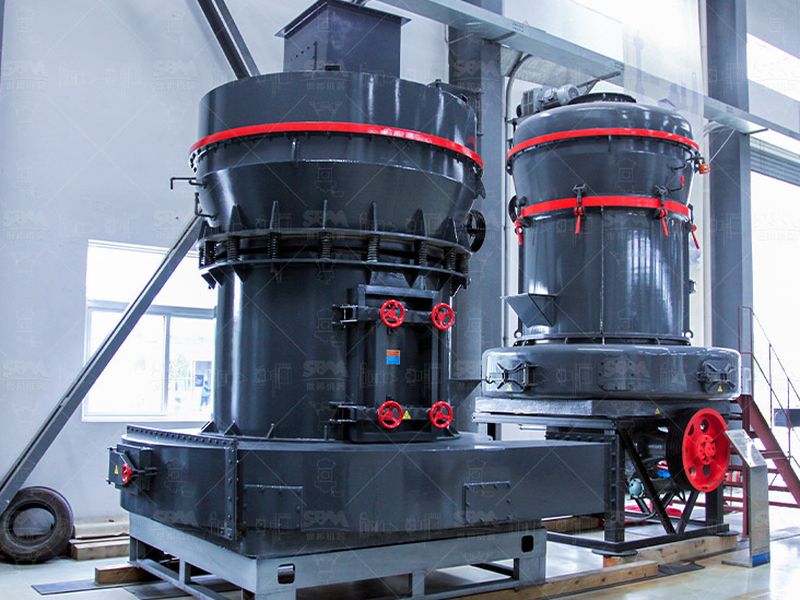
Lit comprimé entre table et galets, classement et éjection dans la même enceinte. Le flux d’air de la machine assure aussi le séchage de la matière.
Voir la fiche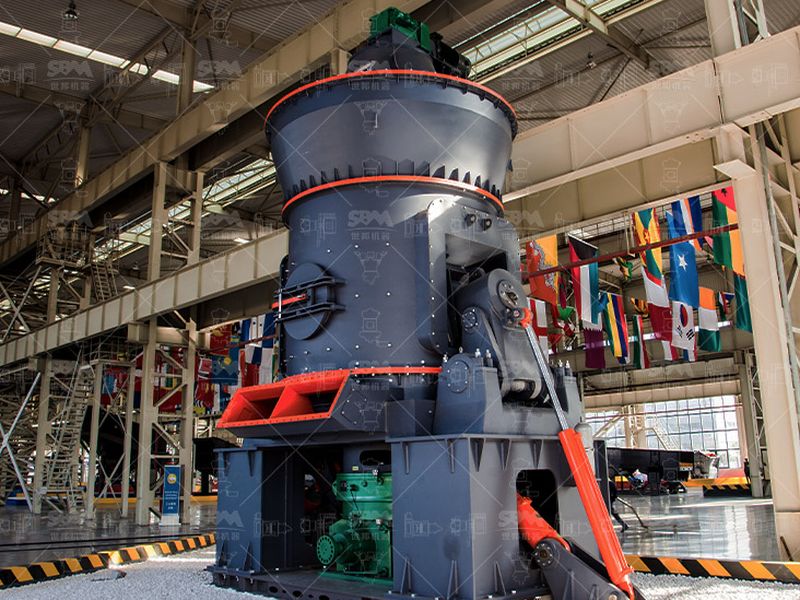
Une chambre de broyage ne réduit pas un grain en une seule fois. Elle le reprend, le trie, lui renvoie ce qui reste trop gros et n’évacue que ce qui a passé. Voici ce qui se joue là-dedans, organe par organe.
Le point commun de toutes les machines à poudre est un circuit court : la matière entre, rencontre un outil, est emportée par un flux d’air, subit un tri, puis ressort ou recommence. Ce qui change d’un moulin à l’autre, c’est la façon dont le lit est entretenu et dont l’air est réglé, pas la logique de la boucle.
Ce parcours, la filière du calcaire l’illustre pour une roche précise ; il vaut ici dans son principe général, valable pour un carbonate comme pour un minéral industriel. Il se lit aussi dans le panorama des moulins à pierre, mais sous l’angle des organes plutôt que des forces.
Première idée fausse : le grain se casserait entre l’outil et la paroi. Dans une chambre bien conduite, l’outil roule ou frotte sur une couche de matière elle-même. C’est ce lit qui travaille ; la surface métallique ne fait que le comprimer. Les grains se froissent les uns contre les autres, et cette attrition interne produit l’essentiel des fines.
Le lit protège aussi la machine. Une chambre qui tourne presque à vide martelle ses propres organes et les use plus vite qu’une chambre régulièrement chargée. Son épaisseur ne se mesure pas directement : elle se lit sur le courant absorbé, et c’est le doseur d’entrée qui la tient, jamais la vitesse de l’outil.
Amener un minéral à l’état de poudre exige de dépasser sa résistance locale, encore et encore. Un grain entre dans la zone, subit une contrainte, se fend le long d’un défaut préexistant, en ressort partiellement, y revient. La finesse n’est pas l’effet d’un choc violent mais l’accumulation de passages courts.
La compression amorce la rupture aux points de contact ; l’attrition, née du frottement des grains entre eux, poursuit le travail et resserre la distribution. Selon la roche, l’un domine. Une matière friable cède sous la pression ; une matière tenace réclame beaucoup plus d’attrition, donc un temps de séjour plus long dans la zone.
La coupure du produit ne se décide pas dans la chambre mais au-dessus, au séparateur. Un rotor y fait s’affronter deux forces opposées : la force centrifuge, qui pousse le grain vers la paroi, et la traînée de l’air, qui l’entraîne vers le centre et lui laisse franchir le passage.
Le grain part quand la traînée l’emporte, retombe quand la centrifuge gagne. Comme la traînée dépend de la taille et la centrifuge de la vitesse de rotation, monter le rotor abaisse la coupure. À 200 mesh on vise environ 74 µm, à 325 mesh environ 45 µm. La densité du grain entre aussi dans l’équilibre, ce qui explique qu’un même réglage ne coupe pas pareillement deux matières différentes.
Rien ne sort de la chambre sans être porté. Un flux d’air soulève les particules qui ont passé le classement et les entraîne vers le dépoussiérage, où le produit est retenu pendant que le gaz s’échappe. Ce débit se conduit finement : trop faible, les fines stagnent et sont rebroyées inutilement ; trop fort, l’air arrache des grossiers et dégrade la coupure.
Le même air évacue la chaleur née du frottement. Broyer, c’est convertir de l’énergie mécanique en chaleur ; sans renouvellement, la zone monte en température, et cela devient un problème dès qu’on traite une matière sensible. Sur une roche sèche et stable, le flux suffit ; sur une matière thermosensible, il ne suffit plus, et le refroidissement relève alors d’un tout autre choix de machine.
Tout ce que le rotor retient retombe dans la chambre et repasse sous l’outil. Cette recirculation est voulue, non accidentelle : elle garantit que le produit fini a réellement atteint la taille demandée, et non simplement été soufflé plus fort. Le flux de refus est un indicateur de santé du réglage.
Quand ce flux grossit en continu, ce n’est pas la finesse qu’il faut reprendre mais la capacité de réduction de la chambre. Le lit épaissit, le courant monte, la machine s’étouffe. Agir sur la dose ou sur l’usure des outils ramène la boucle dans sa zone normale ; toucher au rotor ne ferait que déplacer le problème.
Pour piloter ce circuit, inutile de voir l’intérieur. Cinq maillons, cinq rôles, et des repères que l’on relevait déjà sur des générations de machines.
| Maillon | Ce qui s’y joue | Repère usuel |
|---|---|---|
| Doseur d’entrée | Tient l’épaisseur du lit | Aliment concassé, quelques dizaines de mm |
| Lit de broyage | Attrition et compression entre grains | Plusieurs passages par grain |
| Séparateur | Centrifuge contre traînée | Coupure à 200 ou 325 mesh |
| Boucle de refus | Renvoie ce qui n’a pas passé | Flux stable, piloté au courant |
| Éjection | L’air emporte les fines | Débit d’air appairé au rotor |
Quatre leviers suffisent à tenir cette boucle dans sa zone de bon fonctionnement, et ils se reprennent dans un ordre précis.
Ce schéma se retrouve, avec ses réglages propres, aussi bien sur un broyeur vertical à galets que sur un broyeur ultra-fin ; seule change la manière dont le lit est entretenu. Le réglage fin d’une boucle donnée s’établit sur échantillon, en essai de matière, plutôt que sur une fiche.
La finesse se pilote par paliers ; voici les coupures qui reviennent le plus souvent.
Lit comprimé entre table et galets, classement et éjection dans la même enceinte. Le flux d’air de la machine assure aussi le séchage de la matière.
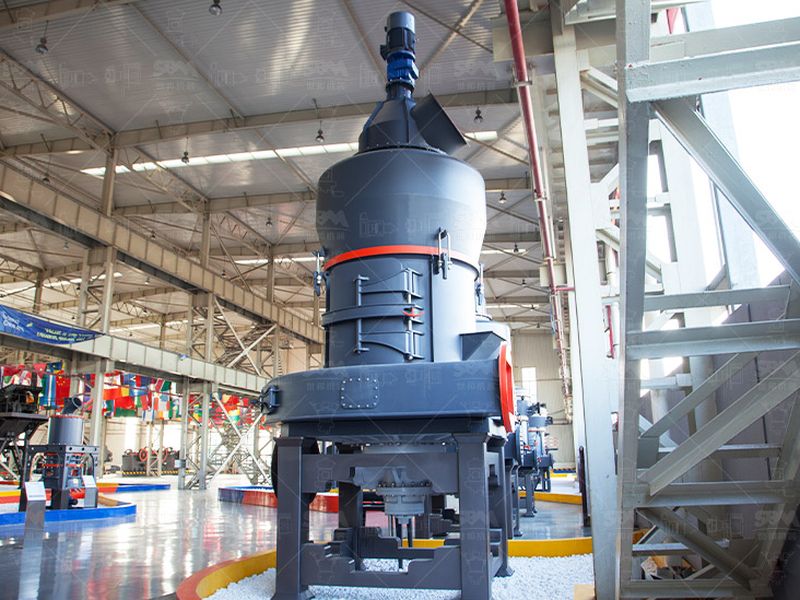
Voir la ficheRouleaux sur piste trapézoïdale, lit entretenu par le doseur, refus repris sous le racloir. Enveloppe compacte pour les cadences modestes.
Voir la ficheMême boucle lit-classement-refus, avec un séparateur à cage réglable. La coupure se déplace finement sans toucher à la chambre.
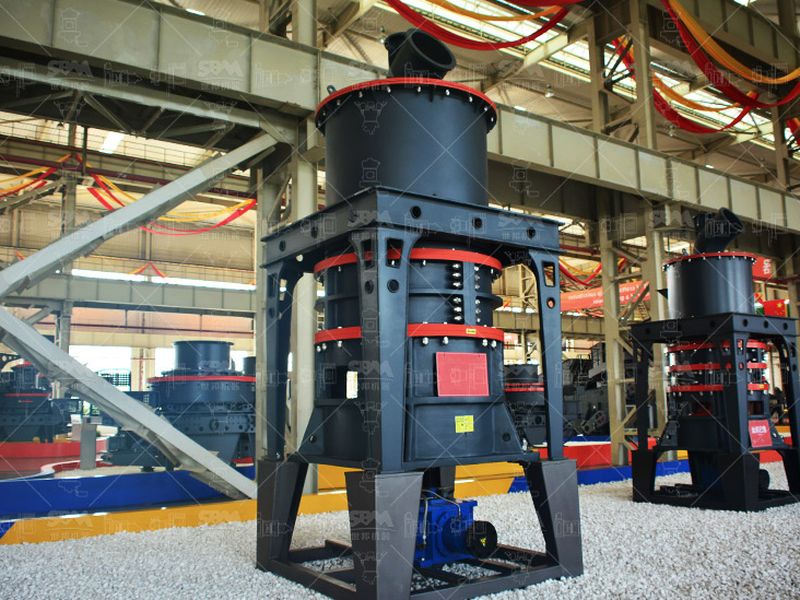
Voir la ficheLe classement est poussé vers le micron : rotor à haut rendement et boucle de refus resserrée pour tenir une poudre sous 45 µm.
Voir la ficheIl franchit la zone de broyage plusieurs fois avant de partir. À chaque passage, l’outil lui applique une contrainte qui dépasse sa résistance locale, et le grain se fend le long d’un défaut. La réduction est cumulative et non instantanée : un seul tour ne ferait qu’émousser les arêtes. C’est la recirculation interne, et non la violence d’un coup unique, qui fabrique la poudre.
Au séparateur, jamais dans la chambre. Un rotor équilibre deux forces opposées : la force centrifuge qui éjecte le grain vers la paroi, et la traînée de l’air qui l’entraîne vers le centre. Le grain part quand la traînée l’emporte, il retombe quand la centrifuge gagne. Monter la vitesse du rotor resserre la coupure, et c’est ce seul réglage qui fixe la taille de sortie.
Il transporte et il trie. L’air soulève les particules assez fines pour avoir franchi le classement et les emporte vers la récupération, tout en refroidissant la zone de broyage. Trop faible, il laisse les fines croupir dans la chambre et les surbroyer ; trop fort, il arrache des grossiers que le rotor avait retenus et la coupure se dégrade.
Elle ne se règle plus au seul débit d’air. Sous environ vingt microns, l’attraction entre particules et la traînée deviennent du même ordre, et un rotor ordinaire perd en netteté de coupure. Tenir une cible sous dix microns appelle alors une classification à haut rendement, une boucle de refus resserrée et un débit d’air précisément appairé au rotor.
Quatre pages du site relient cette boucle à la production réelle.
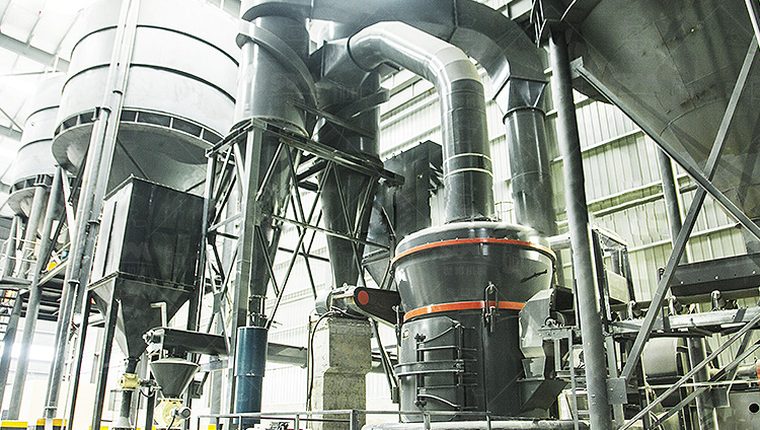
Le même circuit lit-air-classement décliné selon la matière, la cible granulométrique et l’usage final.
Quand la boucle doit descendre sous le micron : classement à haut rendement et reprise des refus resserrée.
Régler la boucle sur un échantillon : coupure réelle, courant absorbé, taux de refus et température constatée.
Des lignes en marche, avec les finesses tenues et la stabilité de coupure observées sur site.