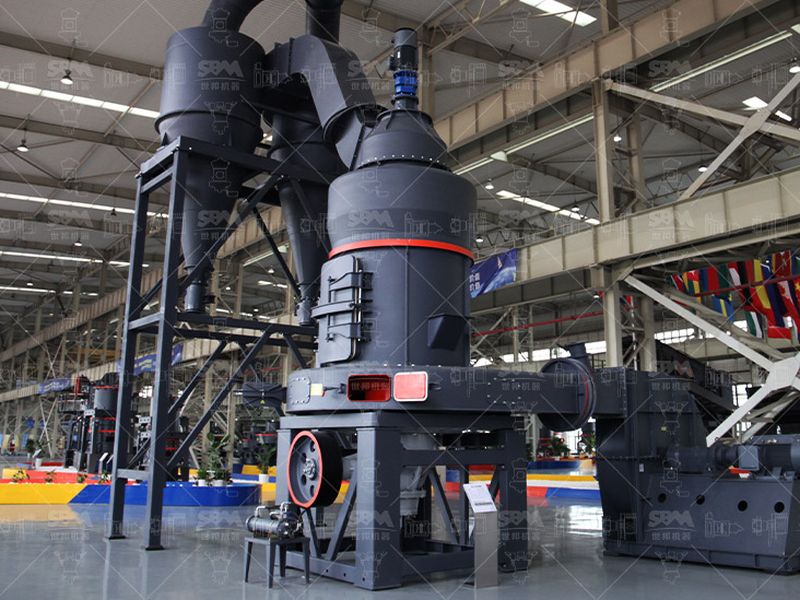
Broyeur trapézoïdal MTM
Le format que les ateliers indiens imitent le plus. C’est aussi celui où la dureté de coulée fait toute la différence.
Voir la fiche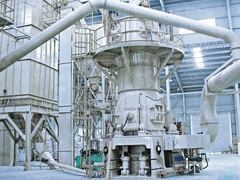
L’Inde fabrique l’essentiel de son broyage de calcaire elle-même, mais l’offre est fragmentée et un prix se lit avec un stylo. Où se situent les ateliers, ce que le bordereau laisse dehors, et combien de temps il faut vraiment prévoir.
Acheter une ligne de broyage de calcaire en Inde tient en trois questions : à quelle distance du gisement se trouve l’atelier, ce que le bordereau oublie de compter, et quel délai on peut réellement tenir. Les réponses changent selon le bassin, bien plus que selon la marque de la machine.
Le marché intérieur est immense et tiré par le ciment, avec une myriade de petites unités de charge blanche et de chaux. L’état des lieux du parc est détaillé dans le guide sur le broyage du calcaire en Inde ; ici, on parle uniquement d’achat : qui vend quoi, à quel prix, et en combien de temps.
Le premier réseau est celui du Rajasthan. Le calcaire affleure dans la majeure partie des districts, et les fournisseurs se sont installés dessus : entre Ajmer, Chittorgarh, Alwar et Jodhpur, on trouve des tôliers, des petits intégrateurs et une longue file d’unités de broyage de carbonate. Pour un acheteur, l’avantage est concret : cinq fournisseurs visitables en deux jours, des pièces d’usure refaites en deux à quatre semaines, et un transport intérieur court. La fragilité l’est tout autant : le contrôle de la coulée et de la dureté y est rarement formalisé.
Le deuxième réseau est celui de l’Andhra Pradesh, autour de Kurnool et de Nellore. La matière y nourrit des lignes cimentières lourdes, et les fournisseurs habitués à ce calibre présentent des dossiers plus complets, plans de génie civil inclus, avec une logistique orientée vers les ports de la côte est. Le Gujarat forme un troisième pôle, vers Bhuj et le Kutch, tourné vers la charge blanche exportée par Mundra et Kandla.
Un détail vaut mieux qu’un argument commercial : les vrais moyens d’usinage, denture et réducteurs, sont concentrés ailleurs, autour de Pune, d’Hyderabad, de la région de Delhi et de Coimbatore. Un fournisseur installé à deux cents kilomètres du gisement mais sans tour ni rectifieuse achète ses organes ailleurs. La localisation dit donc d’abord qui sous-traite quoi.
La tôlerie et la main-d’œuvre coûtent peu, et cela se voit sur les petites capacités. Un broyeur à boulets de fabrication locale, dans la classe 1 à 5 t/h, s’affiche couramment autour de 25 lakh de roupies, soit près de 30 000 dollars à un taux de 80 roupies pour un dollar. Sur ce créneau, l’Inde est bon marché structurellement, pas artificiellement.
Le prix, en revanche, ne couvre presque jamais le périmètre complet. Génie civil, montage, raccordement électrique, premier stock de pièces et transport routier restent hors du bordereau dans la majorité des offres. La taxe sur les biens d’équipement, actuellement 18 %, s’ajoute au montant, et elle n’apparaît pas toujours dans les comparaisons entre deux fournisseurs. Enfin, la négociation est une étape du processus, pas une anomalie : le premier prix annoncé cède couramment 10 à 20 % au fil des tours.
Cette pression sur les marges se relâche là où personne ne mesure. L’épaisseur des tôles de carter, la dureté réellement obtenue dans la coulée, le rendement du séparateur et la qualité de la peinture sont les quatre postes où un prix bas se finance. C’est aussi là que se repère un atelier sérieux, en une demi-journée de visite.
Pour une machine standard, le cycle indien tient entre 8 et 16 semaines entre commande et sortie d’atelier, et descend à 4 ou 6 semaines lorsqu’un bâti du même format est déjà en cours de montage. Une ligne complète, avec classement, dépoussiérage, silo et ensachage, demande 4 à 6 mois. Un équipement importé ajoute une traversée et des formalités, soit 4 à 7 mois au total, génie civil non compris.
De juin à septembre, le terrassement et le bétonnage ralentissent, et un dallage de broyeur ne se coule pas sous une averse. Le séchage du béton demande 28 jours avant la pose du corps, ce qui interdit de gagner du temps en fin de chantier. Les périodes de fêtes ferment par ailleurs les ateliers une à deux semaines. Un planning crédible ajoute 4 à 6 semaines au délai annoncé par le vendeur.
| Créneau | Ce que vend l’atelier local | Délai réaliste |
|---|---|---|
| 1 à 5 t/h, amendement et chaux | Boulets ou rouleaux de conception simple, tôlerie sur place | 6 à 10 semaines |
| 5 à 15 t/h, charge blanche 300 à 600 mesh | Corps local, séparateur et moteurs souvent achetés | 12 à 20 semaines |
| 20 à 60 t/h, cru et poudre fine | Broyeur vertical ou ligne intégrée, étude au dossier | 5 à 8 mois |
| Pièces d’usure et rechargement | Refabrication locale, nuance selon le fondeur | 2 à 4 semaines |
Quatre contrôles, tous rapides, séparent un constructeur d’un assembleur.
La frontière ne suit pas la machine, elle suit le réglage. Un atelier indien tient la structure, le carter, la trémie et l’essentiel des dépenses de tôlerie à un prix introuvable ailleurs, et il assure un service à la journée. Le classement fin, l’efficacité du séparateur et la constance des alliages d’usure restent le point fort des lignes importées. Beaucoup de dossiers indiens se concluent alors sur un compromis : corps et structure fabriqués sur place, séparateur, armoire électrique et organes d’usure achetés hors du pays.
Ce compromis se justifie par la cible produit. Les charges blanches indiennes se négocient à 300, 400 ou 600 mesh, soit une coupure entre 74 et 25 µm, avec une teneur en carbonate de calcium de 97 à 99 % et une humidité sous 0,3 % au conditionnement. Tenir cette courbe et cette pureté demande un aliment sec, un classement stable et une cage peu usée : trois choses que le prix de la tôlerie ne résout pas. Les annuaires d’exportation classent d’ailleurs l’offre sous l’intitulé lime stone mill supplier, avec des graphies variables, derrière lequel se cachent aussi bien un constructeur, un tôlier qu’un simple négociant en poudre.
Dernier arbitrage, rarement chiffré dans les offres : la disponibilité du réseau électrique. Les tarifs industriels varient du simple au double selon l’État, et une coupure en pleine campagne d’ensachage coûte plus qu’un surcoût de machine. Un fournisseur qui pose la question de l’alimentation et du démarrage a probablement déjà dimensionné une ligne chez un client semblable au vôtre.
Autant de repères à garder en tête avant une négociation.
Le format que les ateliers indiens imitent le plus. C’est aussi celui où la dureté de coulée fait toute la différence.
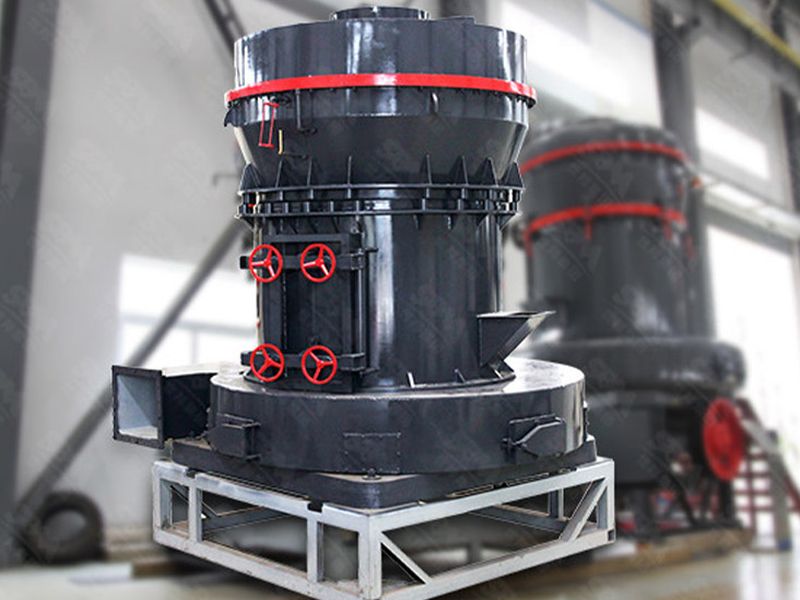
Voir la ficheCharge blanche à 325 mesh et plus, avec réglage hydraulique. Le poste classant que la tôlerie locale n’égale pas.
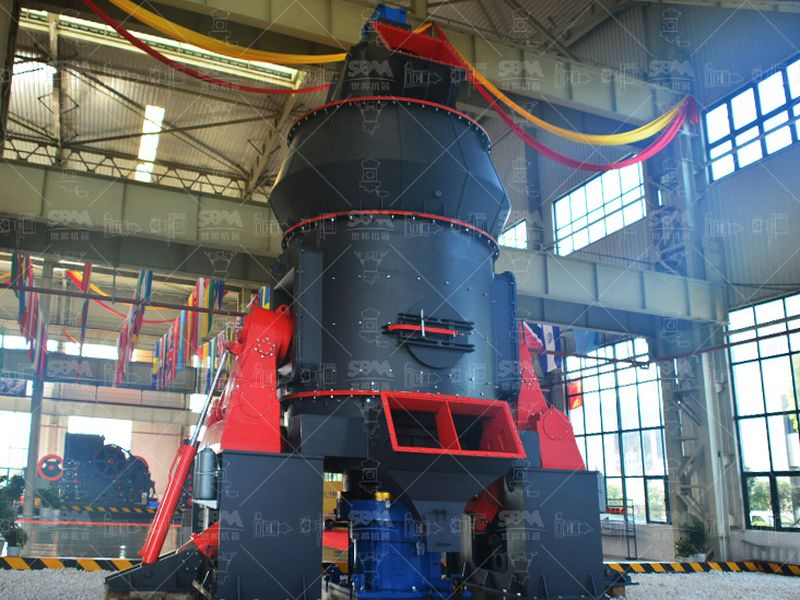
Voir la ficheBroyage, séchage et classement réunis. La réponse naturelle à l’humidité de mousson sur les alimentations tardives.
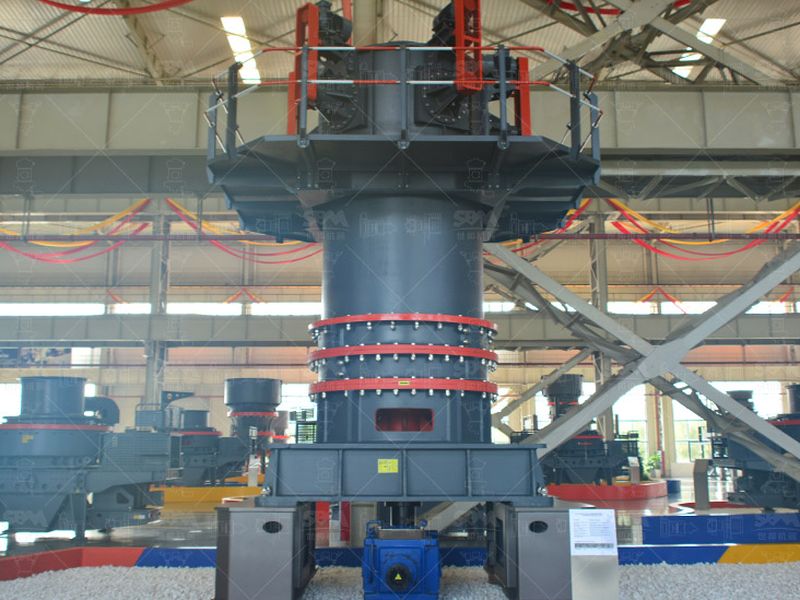
Voir la ficheAu-delà de 600 mesh, pour les charges qui se vendent à la teinte et au pouvoir couvrant plutôt qu’à la tonne.
Voir la ficheAutour des gisements et des ports. Le Rajasthan forme le premier réseau, entre Ajmer, Chittorgarh, Alwar et Jodhpur, avec des ateliers de tôlerie et de petits intégrateurs au plus près de la pierre. L’Andhra Pradesh, autour de Kurnool et de Nellore, joue plutôt la ligne lourde cimentière. Le Gujarat, vers Bhuj et le Kutch, est tourné vers la charge blanche exportée. Les moyens d’usinage et les réducteurs se trouvent davantage dans les bassins de Pune, Hyderabad et de la région de Delhi.
Trois facteurs. D’abord le coût de la tôlerie et de la main-d’œuvre locale, qui rend la machine inférieure à 5 t/h très compétitive, un broyeur à boulets de fabrication locale s’affichant autour de 25 lakh de roupies, soit près de 30 000 dollars. Ensuite le périmètre : génie civil, montage, raccordement électrique et stock de pièces restent presque toujours hors du bordereau. Enfin la négociation, structurelle, qui abat couramment 10 à 20 % du premier prix annoncé.
Pour une machine standard fabriquée sur place, comptez 8 à 16 semaines entre la commande et la sortie d’atelier. Une ligne complète avec classement, dépoussiérage et ensachage demande 4 à 6 mois. Un équipement importé ajoute 4 à 7 mois, transit et formalités compris. La mousson, de juin à septembre, décale le génie civil et le bétonnage, et les périodes de fêtes ferment les ateliers une à deux semaines.
Quatre points, dans l’ordre. L’atelier réel : tôlerie et usinage sur place ou simple assemblage de lots achetés. La coulée des organes de broyage : nuance, dureté mesurée au durcimètre et origine nommée. Le réducteur et les moteurs, constructeur compris, car c’est de la sous-traitance. Et la partie électrique : 415 V 50 Hz, indice de protection contre la poussière, type de démarrage adapté au poste du site.
Le périmètre livré explique souvent l’écart de prix davantage que la machine.
Des lignes avec leur débit réel, leur cible de finesse et leur périmètre livré, pour situer une offre.
Le choix de la machine selon l’humidité de la matière, du ciment à la charge blanche.
Le poste qui décide du coût annuel : nuances, duretés, tenue par tonne et délai de refabrication.
Étude, lots machine, interface avec le génie civil et mise en service, réunis dans un même dossier.