Broyeur trapézoïdal MTM
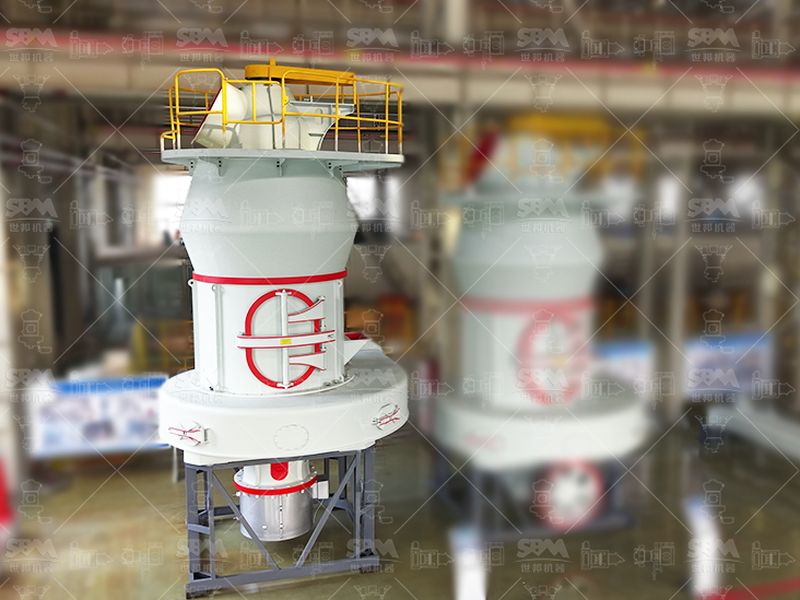
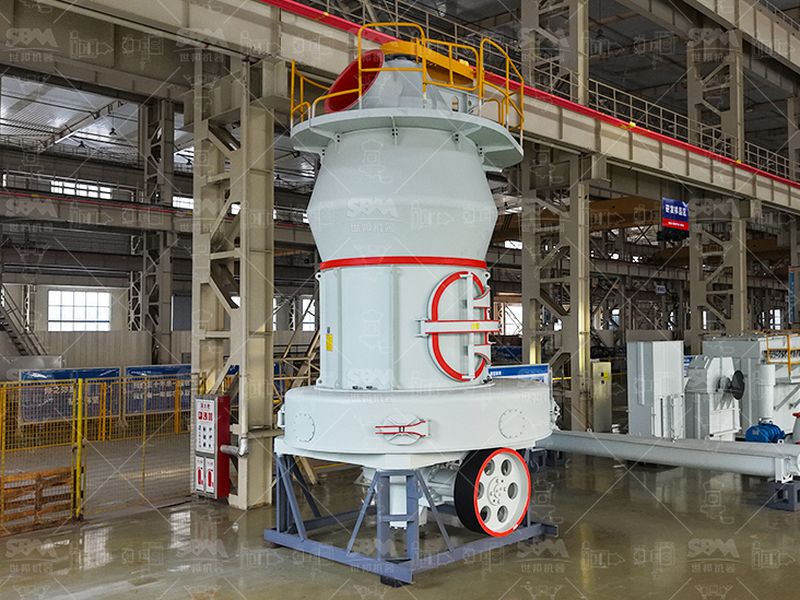
Rouleaux sur piste trapézoïdale et classement intégré, encombrement réduit. Le premier palier industriel quand un tamis unique ne suffit plus à tenir un grade.
Voir la fiche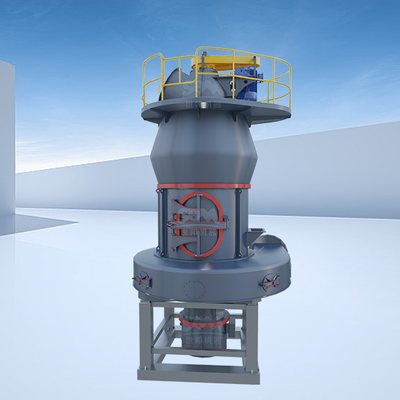
La bouillie de maïs blanc est le produit de base du marché sud-africain. Deux familles de machines se la disputent, et elles ne livrent ni le même produit ni le même prix de revient.
La base alimentaire du pays est une bouillie épaisse obtenue en moulant du maïs blanc. Ce produit se décline en grades bien identifiés chez le distributeur, et chaque grade correspond à une courbe granulométrique, pas à une apposition de noms commerciaux. C’est cette courbe qui décide de la machine, avant toute discussion de débit.
Le second critère est la conservation. Une mouture qui garde le germe du grain a du goût et une couleur crème ; elle s’oxyde aussi en quelques semaines à température ambiante. Une farine dégermée se vend plus loin et plus longtemps. Les deux logiques aboutissent à deux technologies différentes, avec deux budgets d’exploitation.
Une minoterie sud-africaine vend rarement un seul produit : une farine fine pour la pâtisserie, un meal standard pour la bouillie quotidienne, une mouture granuleuse qui se tient en bouche, des grits pour le petit-déjeuner, et le son qui part en alimentation animale. Pour chacun de ces produits, le client attend une proportion maximale de refus sur un tamis de référence et un pourcentage de fines.
Vendre un grade autorise une installation à un ou deux étages. En vendre trois plus le son oblige à classer entre les passages, donc à conduire un circuit avec ses reprises. C’est là que se joue l’écart de coût, bien plus que dans le prix de la chambre de broyage.
Deux surfaces rainurées, l’une fixe, l’autre en rotation, réduisent le grain par compression et cisaillement. Le germe et le tégument sont entraînés avec l’amande, sans étape de séparation. La distribution granulométrique qui sort de là est large, et sa régularité dépend du jeu entre les surfaces ainsi que de l’affûtage des rainures, un geste d’atelier qui se refait sur site.
Les unités de production légères tiennent de l’ordre de 100 à 800 kg/h, quelques-unes atteignant 2 t/h. Ce que le commerce désigne comme stone-ground repose sur ce principe, et le prix d’achat bas ne se lit qu’avec le coût annuel d’affûtage et la part de produit invendu si le grade dérive.
Un couple de rouleaux cannelés tourne à des vitesses différentes. Les cannelures coupent le grain en grits et détachent le germe au lieu de l’écraser. Le produit passe ensuite sur un tamis vibrant qui sépare les fractions et les renvoie vers les étages suivants, dont la cannelure est plus serrée. De quelques-uns à une dizaine de passages, selon le nombre de grades visés.
Ce que l’ajout de classement apporte est concret : une coupure nette, une dégermination possible, donc une farine blanche stable au stockage, et un rendement matière que l’exploitant peut suivre poste par poste. Les entrées de gamme à cylindres démarrent autour de 1 t/h et les lignes complètes dépassent 20 t/h.
| Meule sur bâti, mouture en un passage | 100 à 800 kg/h, meal complet, stockage court |
| Moulin à marteaux à tamis échangeables | 0,5 à 3 t/h, distribution large, échauffement sensible dès qu’on serre la finesse |
| Minoterie à cylindres avec dégermination et classement | 1 à 20 t/h, grades séparés, rendement matière pilotable |
| Circuit fin à rouleaux avec classifieur à cage | 0,5 à 18 t/h, poudres sous 100 µm, énergie spécifique en forte hausse |
Les classes du marché se lisent plus honnêtement en tonnes par jour qu’en débits instantanés. Une machine de 1 t/h tourne autour de 10 t sur un poste. À 2 ou 3 t/h on tient 50 à 70 t/jour ; à 4 ou 5 t/h on dépasse 100 t/jour. Chaque saut de palier entraîne un stockage de grain plus important, un ensachage plus capable et un poste électrique à revoir.
Le pays est en 50 Hz avec une distribution industrielle en 400 V triphasé, sans conversion nécessaire pour du matériel de conception européenne. La contrainte réelle vient des interruptions programmées : une reprise se conduit de l’aval vers l’amont, ensachage et élévateurs d’abord, tamis et classements ensuite, cylindres en dernier, alimentation en grain pour finir. Relancer un couple de rouleaux chargé est la première cause d’arrachement de cannelures. Un démarreur progressif limite l’appel de courant, et une marge de puissance au poste évite le déclenchement en pleine production.
Moudre échauffe, et l’échauffement se paie deux fois : au tamis, où les fines s’agglomèrent et se collent, et au sac, où l’humidité libérée condense. La part d’énergie convertie en chaleur croît avec la finesse visée. Au-delà de 45 à 50 °C en sortie de machine, on refroidit avant d’ensacher, ou l’on perd la tenue du grade.
Un opérateur qui vend une mouture complète sur un marché régional, six heures par jour, a de bonnes raisons de tenir une meule : le grain entier est son argument, et la rotation des stocks est rapide. Un fournisseur qui livre trois grades à une enseigne de distribution n’a pas ce choix, car la dégermination, le classement et la durée de conservation l’obligent aux cylindres. La question utile n’est donc jamais « meule ou rouleau », mais « combien de grades, quelle conservation, combien d’heures par jour ».
Les valeurs qui reviennent dans un calcul de ligne, avant toute comparaison de matériel.
Rouleaux sur piste trapézoïdale et classement intégré, encombrement réduit. Le premier palier industriel quand un tamis unique ne suffit plus à tenir un grade.
Voir la ficheEntraînement direct par aimants permanents, sans transmission par courroie. Moins de points d’usure et moins d’échauffement sur une ligne qui tourne dix heures par jour.
Voir la ficheReprend le MTW avec un suivi de charge et de température en continu. Conçu pour une ligne menée par une petite équipe, où la consigne de finesse se corrige à distance.
Voir la ficheBroyage, classement et séchage par gaz chauds dans une enceinte unique. Intéressant quand la matière arrive humide et qu’un séchoir séparé n’est pas au budget.
Voir la ficheLa meule broie l’amande, le germe et le tégument ensemble : le meal obtenu est plus riche en matières grasses, plus coloré, et se conserve moins longtemps. Les cylindres cannelés attaquent le grain par tranchage, détachent le germe sans l’écraser et permettent de séparer les grades. À capacité équivalente, la meule reste moins chère à l’achat et plus exigeante en réglage, les rouleaux protègent le rendement matière.
Le meal courant pour la bouillie se tient entre 250 et 900 µm, la farine fine descend vers 150 à 200 µm, les grits de petit-déjeuner remontent au-dessus de 1 mm. Un cahier des charges utile s’écrit en courbe cumulée avec un refus maximal toléré sur un tamis donné, jamais en nom de grade seul : deux produits portant la même appellation peuvent différer de 200 µm sur leur taille médiane.
Une machine d’environ 1 t/h en un poste produit de l’ordre de 10 t/jour. À 2 ou 3 t/h on atteint 50 à 70 t/jour, à 4 ou 5 t/h on dépasse 100 t/jour sur une journée de travail. Le palier qui compte n’est pas le débit annoncé mais le nombre d’équipes, le stockage du grain et la puissance souscrite, car ces trois postes se franchissent par paliers discrets.
Le grain reçu à 15 ou 16 % d’humidité est en général ressuyé jusqu’à 12 ou 13 % avant mouture, pour que le tégument reste souple et l’amande cassante. Trop d’eau colle les tamis et désorganise le classement, un grain trop sec éclate en fragments anguleux et augmente les fines indésirables. Avant la dégermination, on conduit au contraire un humidage bref qui assouplit les enveloppes.
Quatre postes internes qui décident du rendement d’une ligne autant que le moulin lui-même.
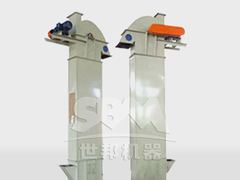
Élévateurs, convoyage et poste d’ensachage : c’est là que la cadence annoncée devient ou non une tonne livrée.
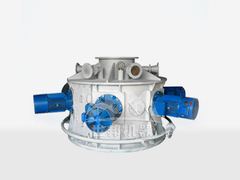
Quand la cible descend dans la gamme de la farine fine, le classifieur à cage remplace le tamis et la consigne devient un réglage.
Un grade ne se tient pas seul : suivi des consommables, contrôle des coupures, formation de l’équipe de conduite.
Où sont usinés les organes de broyage, avec quels moyens de contrôle et ce qui reste sous-traité.