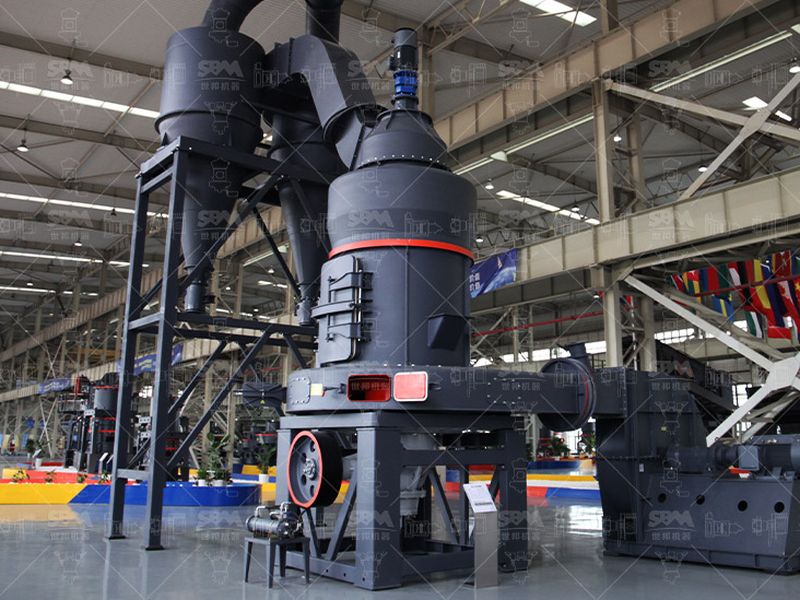
Broyeur trapézoïdal MTM
Petites capacités, format courant sur les circuits de taille modeste. Sur une reprise, la piste et les rouleaux sont les deux pièces qui décident du solde de vie.
Voir la fiche
Sur un circuit aurifère, le broyage est un poste de précision : la finesse de libération se joue à quelques microns. Revenir à une machine déjà utilisée ne dispense pas de ce contrôle, cela le rend plus strict.
Le parc de machines disponibles est vaste : lignes de ciment déclassées, carrières en cessation, unités de minéraux non métalliques arrêtées. Le diamètre et la puissance sont là, livrables en quelques semaines. Ce qui manque presque toujours au dossier, c’est la connaissance de ce que la tôlerie a réellement encaissé.
En broyage aurifère, la reprise d’une machine ne se juge ni sur l’aspect extérieur ni sur le seul prix : elle se juge sur trois relevés, un historique de matière et une comparaison de puissance entre l’ancienne destination et la nouvelle cible de finesse.
Entre la commande d’une machine neuve et la première tonne traitée, un projet aurifère de taille modeste peut perdre deux saisons de production. Une machine disponible lève cet obstacle, et l’écart de prix, souvent de 40 à 60 % par rapport au neuf, compte alors moins que le calendrier. Parce que la décision est dictée par l’urgence, le contrôle doit être conduit froidement : la négociation se ferme après les relevés.
Le second motif est le dimensionnement : une usine qui passe de 200 à 400 tonnes par jour reprend parfois un corps de broyage existant plutôt qu’une machine neuve. La question utile n’est pas « ce moulin est-il en état », mais « est-il en état pour la finesse visée ».
Deux machines identiques à l’inventaire n’ont pas la même valeur si l’une a broyé un calcaire tendre et l’autre un minerai à 60 % de silice libre. L’abrasivité décide de la réserve de vie restante davantage que le tonnage cumulé. La voie humide, quasi systématique en lixiviation, ajoute une corrosion des grilles et des assemblages que ne connaissent pas les circuits à sec.
L’historique demandé tient sur deux pages : heures de marche et arrêts, calendrier de remplacement des blindages, relevés de débit et de granulométrie sur les douze derniers mois, nature du minerai et teneur en silice, diamètre des corps broyants. Un point mérite une attention particulière : un moulin ayant servi sur un minerai arsenifère ou sur une matière de récupération garde des dépôts dans les blindages et la décharge. Une purge et un démontage complet sont alors indispensables, car une contamination résiduelle perturbe la lixiviation.
Le premier geste est une mesure d’épaisseur par ultrasons sur un quadrillage régulier de la tôlerie, y compris aux soudures et vers les tourillons. Le repère habituel de remplacement se situe autour de 70 à 75 % de l’épaisseur d’origine : en dessous, les soudures successives et la fatigue du métal rendent la durée restante imprévisible, et une carcasse percée six mois après la mise en service annule l’économie de départ.
Les tourillons se regardent sur la surface de portée, où l’on cherche morsures, matage et ovalisation, puis sur le jeu dans les paliers. La température n’a de sens que dans le temps : une tendance qui gagne quelques degrés en quelques semaines annonce la perte du film d’huile, alors qu’une pointe isolée n’apprend rien. Un écart de dix degrés entre deux paliers symétriques est un signal à traiter avant le transport.
Le troisième relevé porte sur la géométrie : une fondation tassée ou un montage brutal laisse une flèche dans la tôlerie. Contrôle de niveau sur les joues, mesure de concentricité, comparaison avec le plan d’origine. Une carcasse immobilisée plusieurs mois sans rotation périodique présente des paliers marqués et un point bas permanent que le premier tour à vide révèle.
La couronne et le pignon se contrôlent à la dent : profil usé, écaillage en pied de dent, jeu conforme au module. Une usure de forme marquée, même sans jeu excessif, produit des chocs cycliques que la carcasse encaisse à chaque tour. Un resuage sur quelques dents en pied de filet informe plus qu’un examen rapide, et le relevé de vibration en marche confirme ou infirme.
Le moteur est le second point sensible : résistance d’isolement, jeu des paliers, historique des déclenchements, et surtout puissance disponible pour la nouvelle destination. Une machine venue d’un circuit de ciment a une marge calculée pour son produit ; un broyage fin de libération demande davantage d’énergie par tonne, et l’écart se paie en pertes de cadence. Un entraînement ancien dont les pièces ne sont plus fabriquées expose à une immobilisation longue.
L’or n’impose pas la même granulométrie qu’une poudre minérale. La taille des grains mesurée au laboratoire conduit en général à viser un P80 de 65 à 75 microns, l’équivalent d’environ 200 mesh, pour une lixiviation en bain classique. Lorsque l’or est fin ou prisonnier de la gangue, la cible descend vers 25 à 35 microns, parfois moins avant une étape d’oxydation, et l’énergie par tonne augmente fortement avec des corps broyants de plus petit diamètre.
Ces exigences se règlent dans le broyage mais se préparent dans la reprise. Un corps vendu pour une autre destination n’est pas livré avec les blindages, la grille de décharge et le circuit d’eau adaptés à la voie humide. Taux de remplissage, masse de charge et vitesse critique doivent être recalculés sur la cible.
La machine n’est pas la moitié de l’addition. Aux 40 à 60 % du prix neuf s’ajoutent généralement 15 à 25 % de remise en service : blindages, paliers, révision du moteur, pièces de rechange, transport, génie civil et circuit d’eau. Sur un petit moulin, transport et montage peuvent dépasser le prix d’achat de la carcasse.
Le seul indicateur qui compare deux pistes d’achat reste le coût par tonne sur trois ans : énergie au prix local, acier broyant, blindages, disponibilité des pièces et délai de livraison. Un essai de broyabilité sur échantillon fixe ces chiffres mieux qu’une fiche d’occasion.
| Tôlerie de carcasse | Relevé par ultrasons sur quadrillage ; remplacement envisagé sous 70 à 75 % de l’épaisseur d’origine, sans reprise de soudure non tracée |
| Tourillons et paliers | Portée sans morsure ni matage, jeu conforme au montage d’origine, écart de température entre deux paliers sous dix degrés en marche établie |
| Couronne et pignon | Profil de dent intact, pas d’écaillage en pied de filet, jeu adapté au module, empreinte de contact centrée après un rodage court |
| Blindages et grille de décharge | Surface ouverte dégagée, pas de bridage par dépôt, blindages remplacés avant le premier tour en charge et non après |
| Moteur et entraînement | Isolement mesuré, puissance compatible avec la cible de P80, pièces du démarreur ou du variateur encore approvisionnables |
La restauration d’un moulin destiné à l’or ne vise pas une remise en état générale : elle vise quatre points dont dépend la finesse, et qui ne se négocient pas après la mise en route.
Les valeurs qui reviennent d’un dossier de reprise à l’autre sur un circuit aurifère.
Petites capacités, format courant sur les circuits de taille modeste. Sur une reprise, la piste et les rouleaux sont les deux pièces qui décident du solde de vie.
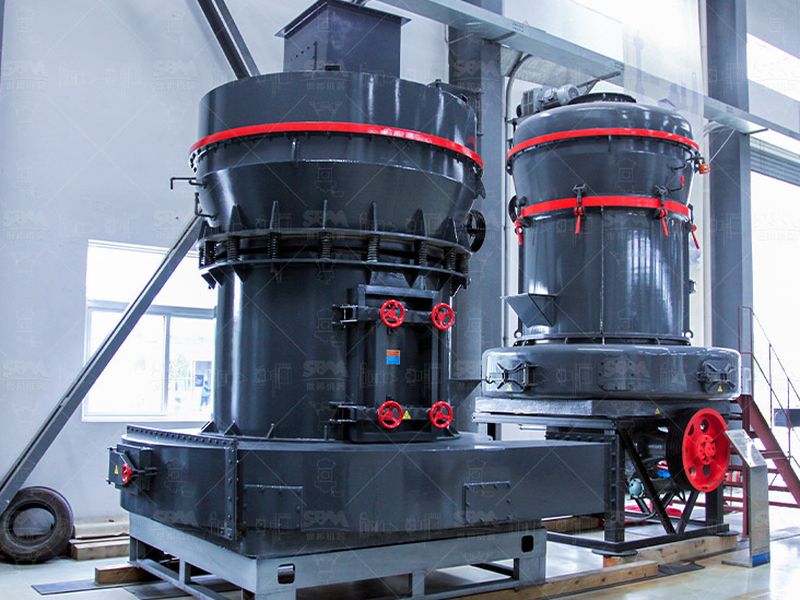
Voir la ficheMachine robuste et souvent disponible. Attention au périmètre : un circuit aurifère est humide, et ce type de broyage demande une alimentation séchée.
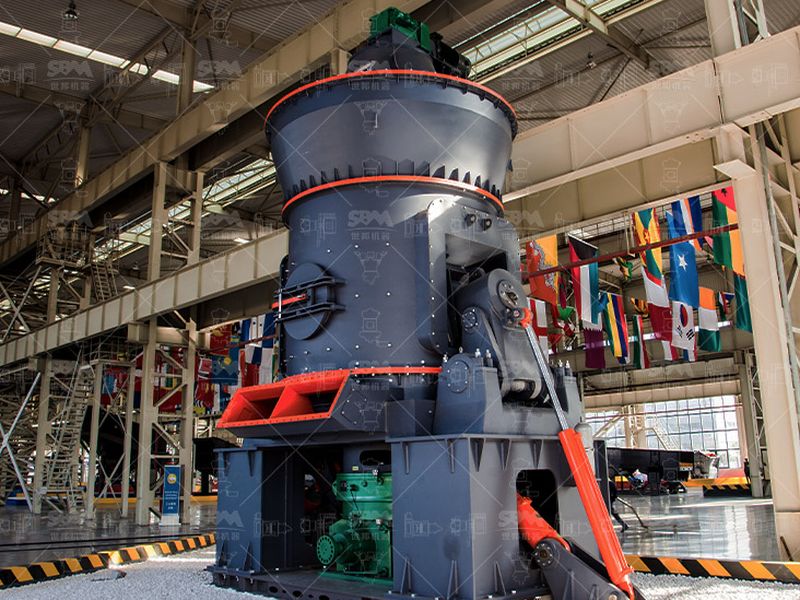
Voir la ficheLes unités reprises viennent souvent de lignes de ciment. Table et galets portent alors toute l’usure : le relevé de ces deux pièces vaut le déplacement.
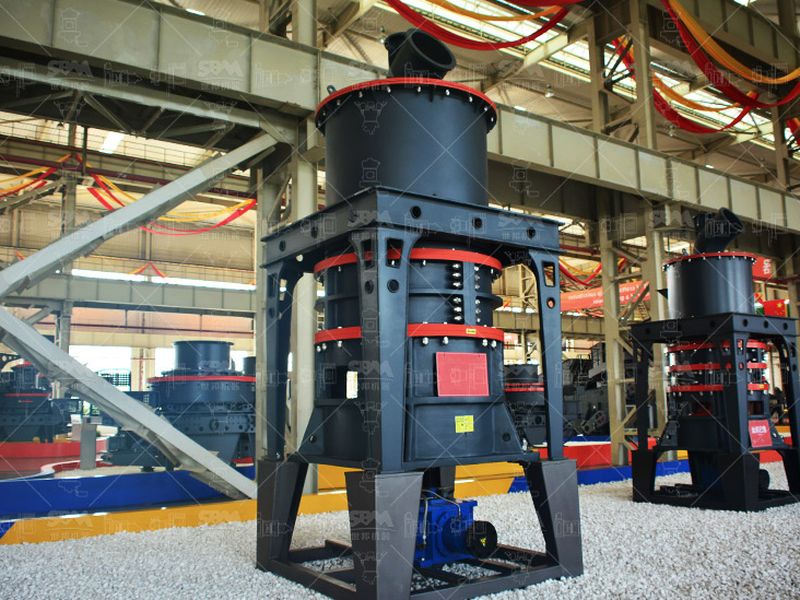
Voir la fichePour une cible sous 20 microns avant oxydation. En reprise, le classement interne et les revêtements sont les postes les plus coûteux à restaurer.
Voir la ficheL’historique avant la mécanique : matière broyée, teneur en quartz, fonctionnement en voie humide ou sèche, heures cumulées et relevés de débit. Une carcasse ayant servi sur un minerai très siliceux n’a pas la même réserve de vie que la même machine sur un calcaire tendre, à diamètre égal.
Par un relevé d’épaisseur par ultrasons sur un quadrillage régulier de la tôlerie et des portées, comparé à l’épaisseur d’origine. Le repère usuel de remplacement se situe autour de 70 à 75 % de cette valeur, avec une attention particulière aux zones de reprise vers les tourillons, là où naissent les fissures.
À condition de reprendre toute la chaîne de réglage et non le seul corps. Une cible de P80 entre 65 et 75 microns suppose une charge de corps broyants reclassée, des blindages adaptés à la voie humide, une grille de sortie dégagée et une puissance motrice suffisante ; la puissance disponible d’origine est souvent le point bloquant.
À capacité comparable, la seconde main se négocie souvent entre 40 et 60 % du prix du neuf. La remise en service ajoute de 15 à 25 % de la valeur neuve : blindages, paliers, révision du moteur, pièces de rechange et transport. Le solde dépend de ce qui doit être refait avant le premier tour en charge.
Quatre pages du site pour solder la question du coût après la reprise.
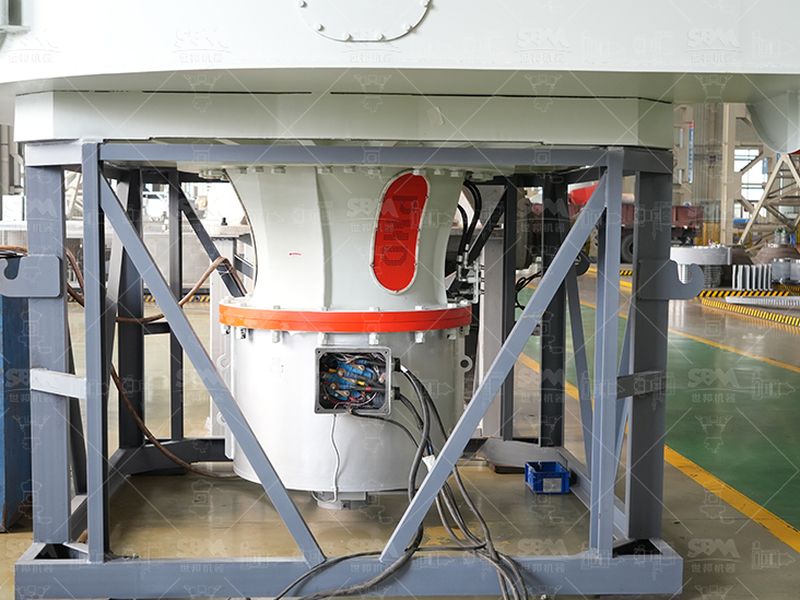
Blindages, grilles, galets et rouleaux : matières, tenue par tonne et délai d’approvisionnement pour une machine qui redémarre.
Interventions sur site, suivi de montage et première campagne de mesures après remise en route.
Moyens d’usinage et de contrôle disponibles pour redresser une tôlerie ou refaire une portée de tourillon.
Étude du circuit complet, de l’alimentation à la classification, quand le moulin n’est qu’un élément de la chaîne.