Broyeur trapézoïdal MTM
Le passage le plus direct depuis une petite meule : rouleaux sur piste, encombrement au sol comparable, écartement réglable et consigne de finesse tenue en marche continue.
Voir la fiche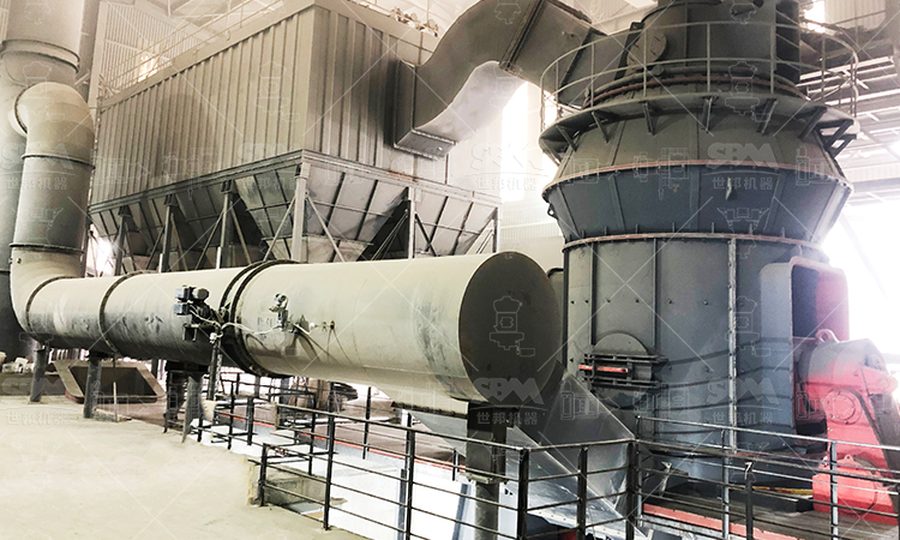
Un moulin à meules ayant déjà travaillé ne s’achète pas au prix de la fonte et de la pierre. On rachète un jeu mécanique, une usure de pierre et un historique. C’est cet inventaire, fait avant la signature, qui décide du coût réel de la remise en service.
Reprendre une unité manuelle à meules est d’abord un travail de diagnostic. La machine est simple, donc peu de pièces peuvent manquer, mais trois d’entre elles décident de tout : le jeu de l’arbre, l’état des deux pierres et la rigidité du bâti. Le reste se répare à l’atelier.
Le second point est administratif avant d’être mécanique. Une machine arrêtée depuis plusieurs années sort souvent sans dossier et sans protecteur d’origine. Celui qui la remet en route devient responsable de sa sécurité, et non le concepteur disparu.
Une meule propre peut avoir été utilisée pour un minerai siliceux, et une meule encrassée pour du grain. La première sera morte par abrasion, la seconde simplement sale. Avant de toucher un boulon, on cherche trois informations : ce qui a été broyé, depuis quand la machine est arrêtée, et si les pierres ont déjà été retouchées. À défaut de registre, la réponse est dans la pierre elle-même, et elle se lit.
Un moulin stocké en extérieur impose un dégagement complet de l’arbre, le remplacement des fixations de la chambre et un contrôle d’isolement du moteur. Le poste le plus coûteux n’est alors pas la pièce mais l’immobilisation : on commande la machine un jour et on la fait tourner trois semaines plus tard.
Le premier jeu est axial : le flottement de l’arbre dans son palier, celui qui soulève la meule courante quand on la manipule. Le deuxième est radial, le jeu de centrage qui fait osciller le disque en rotation. Le troisième n’est pas un défaut : c’est l’écartement volontaire laissé entre les deux faces meulantes, et le seul que la machine propose de régler.
Sur une petite unité, un jeu axial au-delà de deux à trois dixièmes de millimètre tourne au balotage. La meule courante quitte son plan, bat contre la meule gisante, et la pierre encaisse des chocs qu’elle n’est pas faite pour prendre. Un roulement ou une bague usée se changent en quelques heures. Le jeu de centrage, lui, se rattrape rarement sans reprise de l’alésage, ce qui suppose un tour.
La mesure se fait au comparateur sur la face de la meule, arbre poussé à la main, machine à l’arrêt. On relève le battement au diamètre, lecture bien plus parlante que le jeu au palier : un disque de quatre cents millimètres avec trois dixièmes de flottement présente un faux-rond de l’ordre de cinq à huit dixièmes au bord, assez pour moudre mal et pour fêler la pierre.
Le filetage de la vis d’écartement est la pièce la plus souvent abîmée sur une unité ancienne : écrasé, il ne tient plus de position fine et la meule descend seule sous la charge. On contrôle la course restante en butée de chaque côté avant de conclure. Un moulin qui ne peut plus tenir son réglage fin envoie du grossier par intermittence, et ce défaut ne s’explique pas par la pierre.
Une meule travaille sans toucher l’autre. Entre les deux faces, un film de matière maintient la distance, et le sillon remplit deux fonctions à la fois : il coupe, et il transporte la poudre vers la couronne extérieure où elle tombe. Avec l’usure, l’arête s’arrondit, le sillon s’aplanit, la bande plate périphérique rétrécit. Le produit grossit, chauffe, et le débit baisse à puissance constante.
Le contrôle tient en trois gestes. On mesure l’épaisseur restante en quatre points opposés, pour repérer une usure non uniforme qui trahit un bâti de travers. On juge la profondeur des sillons : sur une meule de petit diamètre, il suffit de quelques millimètres perdus pour que la coupe disparaisse. On sonne enfin la pierre en la frappant en une dizaine de points avec une clé légère : un timbre clair et prolongé indique une pierre saine, un son court et sourd en un point signale une fissure, et une fissure sous charge finit en éclat.
Le rhabillage enlève de un à trois millimètres et refait l’angle des arêtes. Sur une unité menée en continu, l’opération revient grossièrement chaque année. Cette usure commande la durée de vie de la pierre : chaque reprise rapproche sa fin, et une meule déjà retouchée plusieurs fois n’a plus d’épaisseur à donner.
La planéité et le niveau du bâti conditionnent la répartition du travail sur le disque. Un défaut de niveau de l’ordre de cinq dixièmes de millimètre par mètre charge un côté de la meule, use la pierre en ovale et fatigue le palier. On contrôle au niveau à bulle sur deux directions, puis à la mesure l’épaisseur restante de couronne, qui dit si le défaut est déjà entré dans la pierre.
Côté transmission, une poulie mal alignée, une courroie gondlée ou un moyeu claveté avec jeu recréent un effort latéral que l’arbre ne supporte pas. Une fonte fissurée puis ressoudée, un bois de bâti sec, des boulons desserrés : ces défauts n’arrêtent pas la machine, ils l’usent.
Le risque principal d’un moulin à meules est l’entrée de mouture entre la meule tournante et la meule fixe, ainsi que tout ce qui entraîne : courroie, poulie, accouplement. Un capot solidaire du bâti, ouvrable à l’outil et non à la main, traite les deux points. Vient ensuite un arrêt qui coupe visiblement l’énergie, à portée de l’opérateur, et un moyen de consigner la machine avant d’ouvrir la chambre.
Le second risque est la poussière. Le rhabillage et la mouture libèrent des particules fines dont la part respirable reste en suspension, et sur les roches riches en silice libre elle ne se dissipe pas seule. L’aspiration au poste de rhabillage et un essai à vide avant la première charge ne relèvent pas du confort.
L’absence de dossier d’origine déplace enfin la charge sur l’exploitant : une analyse de risque écrite, un contrôle des serreries au couple, un essai d’isolement et la vérification de la continuité de terre. Cela tient une demi-journée et évite la remise en route la plus chère, celle qui s’achève par un éclat de pierre projeté dans une pièce sans protection.
Avant d’acheter, on emporte un comparateur, un niveau, une clé de frappe et un tamis. Les quatre relevés ci-dessous suffisent à engager ou à écarter la reprise, et ils se prennent en moins d’une heure sur une machine accessible.
| Battement au bord de la meule courante | Demi-dixième au palier sur une machine saine, cinq à huit dixièmes au diamètre d’un disque de quatre cents millimètres | Frottement de meule à meule, fêlure, finesse instable |
| Profondeur de sillon restante | Quelques millimètres sur une meule de petit diamètre | Produit qui chauffe et grossit : rhabillage à prévoir d’office |
| Niveau du bâti sur deux directions | Défaut tenu sous le demi-dixième par mètre | Usure ovale de la pierre et effort latéral sur le palier |
| Course de la vis d’écartement | Filetage net, sans jeu en butée | La machine ne tient plus sa consigne de finesse |
Palier, pierre, assise, entraînement : tout se joue là.
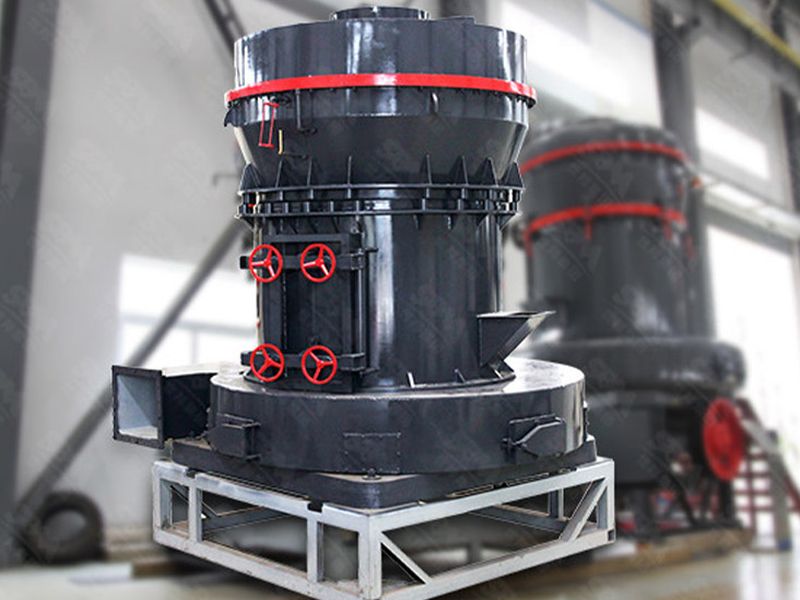
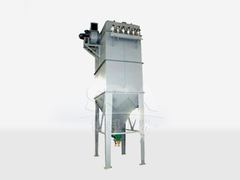
Le passage le plus direct depuis une petite meule : rouleaux sur piste, encombrement au sol comparable, écartement réglable et consigne de finesse tenue en marche continue.
Voir la ficheUtile dès que la matière reprise est chargée en fer : le tri se fait dans la machine et la teinte du produit reste claire.
Voir la fichePour une production régulière à débit modeste, avec réglage hydraulique de la charge et classement intérieur qui évite le sur-broyage.
Voir la ficheLa finesse qu’aucune meule manuelle ne tient, obtenue par attrition et classement en circuit fermé.
Voir la ficheSur une petite unité, un jeu axial perceptible à la main au-delà de deux à trois dixièmes de millimètre tourne au balotage : la meule courante quitte son plan, bat contre la meule gisante et finit par se fêler. On admet un jeu de fonctionnement après rodage, on n’admet pas un jeu qui se sent quand on soulève l’arbre. Bague ou roulement se remplacent, et cela reste quelques heures d’atelier.
On frappe la pierre en plusieurs points avec une clé légère : une meule saine rend un son clair et prolongé, une fissure coupe le son et donne un timbre sourd très local. On complète par l’épaisseur restante et par le relief des sillons. Une meule dont la couronne plate périphérique a disparu, ou dont les arêtes ont été gommées, ne coupe plus même si la pierre paraît intacte à l’œil.
Oui dès que la date du dernier rhabillage est inconnue. L’opération enlève de un à trois millimètres de pierre et refait l’angle des arêtes de sillon ; sur une unité menée en marche continue, elle revient à peu près chaque année. Sans cette reprise, le moulin grossit son produit, monte en température et consomme davantage d’énergie à débit égal.
Un carter solidaire du bâti sur l’entrée de mouture entre les deux meules d’abord, un capot sur poulie et courroie ensuite, puis un arrêt qui coupe visiblement l’énergie à portée de l’opérateur, une ouverture de chambre condamnée par outil et un moyen de consigner la machine avant intervention. Quand la notice d’origine a disparu, l’exploitant repart d’une analyse de risque écrite et datée plutôt que de l’état des lieux.
Trois pages du site couvrent ce qui suit la remise en route, et une quatrième le palier de montée en débit.
Bagues, roulements, rouleaux et revêtements : matières, tenue par tonne et calendrier de remplacement pour une machine qui reprend du service.
Une tamiserie sur l’échantillon de matière dit si la finesse visée est à la portée de la pierre reprise ou d’une machine plus récente.
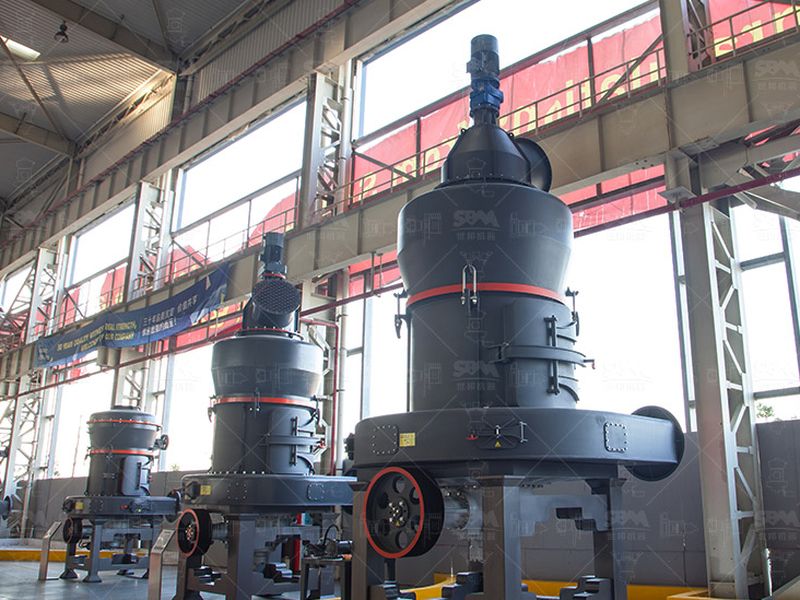
Le débit et la régularité qu’un meulage manuel ne tient pas, avec un réglage de finesse en continu.
Alignement d’entraînement, consignement, contrôle électrique et suivi des premiers jours de production.