Broyeur vertical LM
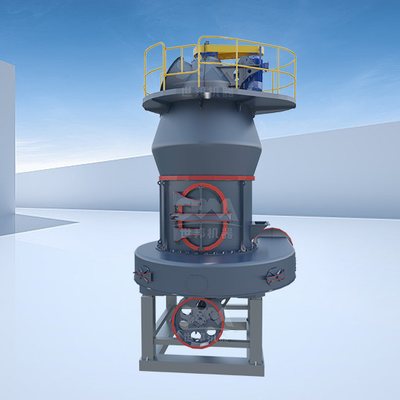
Table, bras hydrauliques, séparateur déporté. La halle de montage au-dessus fait partie de l’anatomie, pas du bâtiment.
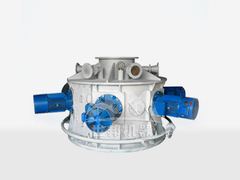
Une photographie de broyeur ne dit rien à qui ne connaît pas le sens du flux. En remontant la poudre depuis la trémie jusqu’au sac, chaque ensemble apparaît à sa place, avec son rôle, son signe d’usure et sa porte d’accès.
Neuf ensembles composent une unité de broyage de calcaire. Le mot « broyeur » n’en désigne qu’un seul, et c’est presque toujours dans les huit autres que se nichent les problèmes de débit, de finesse et d’arrêt.
Le principe de lecture est simple : suivre la matière. Elle entre par gravité, elle est reprise par un gaz, elle se brise entre deux surfaces, elle est triée, ce qui est assez fin part en collecte, ce qui ne l’est pas revient dans la chambre. Cette boucle, visible sur une installation en trois minutes, explique la hauteur d’un bâtiment de production autant que la puissance installée.
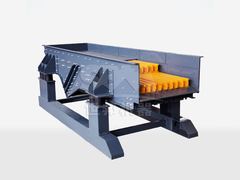
Une trémie de charge, un donneur vibrant ou à bande, et un manchon souple. Le donneur règle le débit de matière, donc l’épaisseur du lit dans la chambre. Trop mince, la machine broie du vide et l’usure sèche grimpe ; trop épais, le refus s’accumule et la finesse s’effondre malgré la puissance absorbée.
Le manchon souple mérite qu’on le regarde sur une photo. Entre le donneur et le broyeur, il absorbe les vibrations de la machine et évite que le carter de trémie travaille. Une liaison rigide, fréquente sur les montages économiques, finit par fissurer les soudures de trémie et par transmettre l’usure au boulon d’ancrage.
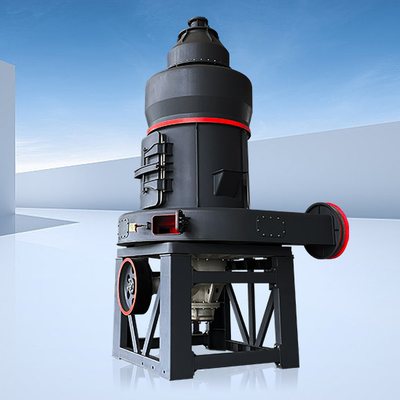
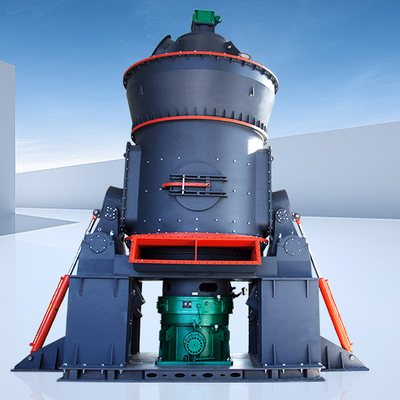
Sur un moulin à galettes, des galets suspendus sur ressorts pressent la poudre contre une piste ; la matière monte, se présente au contact, retombe, repasse. Sur un broyeur vertical, une table tourne sous deux ou trois bras hydrauliques qui la chargent ; un anneau de lève-matière entretient le lit au centre.
Deux pièces d’usure commandent la géométrie du contact : les galets et la table ou la piste. Leur profil se relève au même moment, car un galet rodé sur une table usée ne reprend jamais le contact d’origine. C’est la raison pour laquelle les deux organes se commandent par jeu, et non pièce par pièce.
Au-dessus de la chambre ou déporté à son côté, le classifieur décide de la finesse. Une cage à palettes entraînées par un variateur trie par centrifugation : les grains trop gros sont chassés vers le refus, qui retombe dans la chambre. Plus la vitesse monte, plus la coupe descend. Ce n’est pas un accessoire : sans lui, la machine produit une poudre moyenne dont la queue grossière pénalise l’usage.
L’air soulève la poudre fine, la transporte à travers le classifieur et la conduit jusqu’à la collecte. Il fixe deux choses que la chambre seule ne fixe pas : la capacité réelle et la température de fonctionnement. Un débit d’air trop faible laisse les fines en suspension dans la chambre, ce qui surchauffe et freine le classement ; un débit trop élevé arrache des grains grossiers et salit le produit.
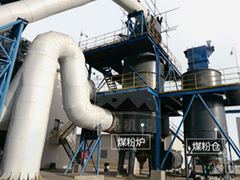
Sur une installation, le circuit d’air se lit aux coudes. Un rayon serré, un changement de direction sans boîte de décélération : ce sont les points où la poudre frappe, où la tôle s’amincit, où l’air froid entre. Les concepteurs qui comptent ces zones les traitent en plaques vissées remplaçables.
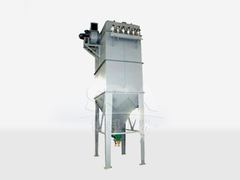
Le dépoussiéreur à manches sépare le gaz du solide. Ses manches se changent par une porte de visite, et sa trémie de cendres se vide par une vanne rotative étanche à l’air. Une vanne qui fuit introduit un flux d’air parasite dans le caisson et désorganise le classement entier de la ligne.
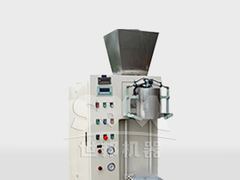
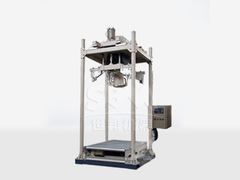
En aval, le produit est tamponné dans une ou deux trémies de répartition, stocké en silo par grade, puis conditionné en sacs, en big-bags ou en vrac. Cette partie, souvent ajoutée après coup sur les installations anciennes, explique des écarts de cadence impossibles à comprendre depuis le seul broyeur.
| Ensemble | Accès réel | Outillage | Cadence usuelle |
|---|---|---|---|
| Donneur vibrant | trémie supérieure, trappe latérale | clé plate, contrôle d’ancrages | mensuelle |
| Chambre de broyage | portillon de face, plateforme de plein-pied | chalumeau, cric, jeu de tôlerie | par campagne |
| Classifieur à cage | capot supérieur, trappe de refus | contrôle d’entraînement, nettoyage palettes | trimestrielle |
| Ventilateur | regard d’inspection sur le corps | jauge de vibration, graisseur | mensuelle |
| Dépoussiéreur | porte de manches et porte de trémie basse | jeu de manches, palier de vis | annuelle selon la matière |
| Vanette rotative | capot de couronne | contrôle d’étanchéité, palette | trimestrielle |
| Ensacheuse | porte avant, sans levage | réglage de pesée, soudure | hebdomadaire |
| Armoire et capteurs | face avant, local sec | tirette, registre de consignes | annuelle |
Une photo bien prise répond à cinq questions sans légende. La matière y entre-t-elle par gravité ou par vis ? Le portillon de chambre est-il au niveau d’une passerelle ? Le classifieur est-il relié par une conduite droite ou par un coude ? La collecte est-elle un filtre à manches ou un cyclone suivi d’un affinage ? Et reste-t-il une place pour un second silo de grade ? Ces éléments suffisent à situer le niveau de conception d’une ligne.
Un broyeur n’est pas un bloc : c’est une file de neuf fonctions en série, dont la plus basse détermine le rendement des huit autres. Savoir la lire sur une image, c’est déjà savoir où l’on va passer ses arrêts.
Dans l’ordre du flux, du gros au fini.
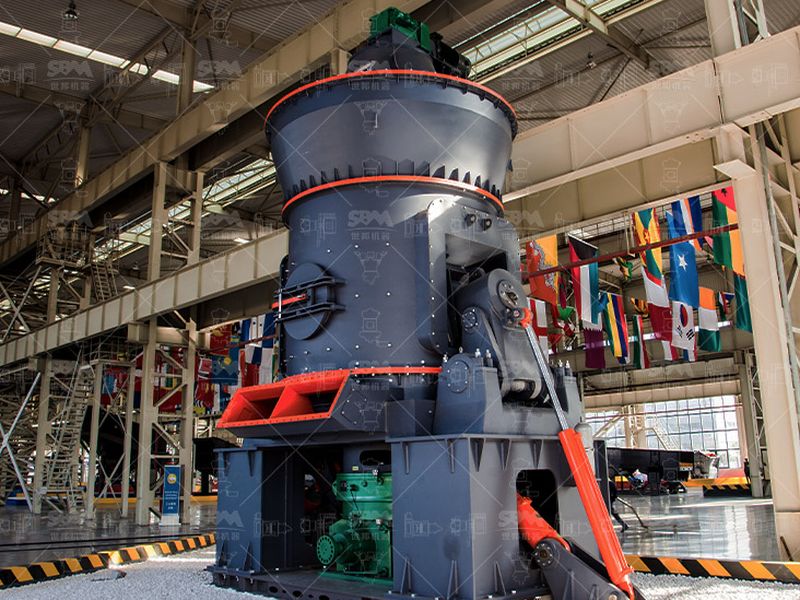
Table, bras hydrauliques, séparateur déporté. La halle de montage au-dessus fait partie de l’anatomie, pas du bâtiment.
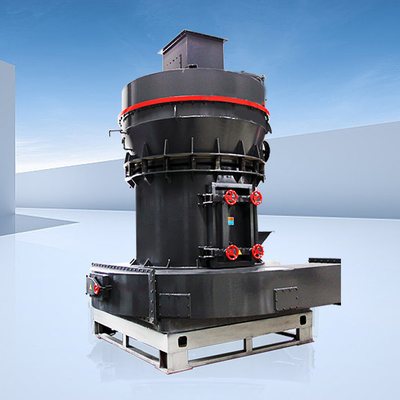
Une colonne compacte, un circuit d’air court, un classifieur intégré. Six à huit mètres de haut suffisent.
Le classifieur à cage et son variateur rendent la finesse accessible depuis le pupitre, sans démontage.
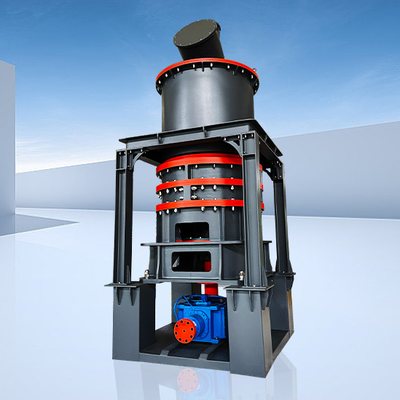
Étages de classement emboîtés et circuit d’air long : la hauteur de bâtiment croît plus vite que la machine.
Neuf, si l’on compte la ligne et non le seul broyeur : alimentation doseuse, broyeur proprement dit, classifieur, circuit d’air avec ventilateur, collecte par dépoussiéreur, trémies de produit fini, stockage en silo, ensachage ou vrac, et le poste électrique avec son automatisme. Retirer un des neuf et la machine broie sans produire, ou produit sans stocker.
Le moulin à galettes pend ses galets sur ressorts sous un carter de taille modeste, avec une sortie de poudre verticale et un classifieur intégré au-dessus. Le broyeur vertical montre une table tournante large, deux ou trois bras hydrauliques posés sur la table, et un corps de séparateur déporté, relié par une conduite inclinée. Le premier occupe six à huit mètres de haut, le second davantage, avec une halle de montage au-dessus.
Quatre portillons se lisent sans démontage : la porte de la chambre de broyage, assez large pour laisser sortir un jeu de revêtements ; la trappe de refus du classifieur ; la porte de visite du dépoussiéreur pour le changement de manches ; et la trappe de la trémie de reprise sous le ventilateur. Absents de la conception, ils se payent par un démontage de tôles à chaque intervention.
Trois détails. Le tube d’alimentation : un manchon souple entre la trémie doseuse et le broyeur absorbe les vibrations, une liaison rigide transmet l’usure. Le cheminement des gaines : un coude serré avant le dépoussiéreur crée une zone d’usure et de colmatage. Le passage : une passerelle avec garde-corps au droit des portillons permet d’intervenir sans monter un échafaudage à chaque campagne.
Les ensembles ne prennent sens que dans leur ordre et leurs réglages.
La granulométrie transmise au broyeur se règle en amont, sur le primaire.
Dosage, air, température, vibration : les quatre leviers quotidiens.
Deux produits, un seul flux : la répartition se décide en tête.
Échantillonnage et comptage : sans eux, la finesse reste une opinion.