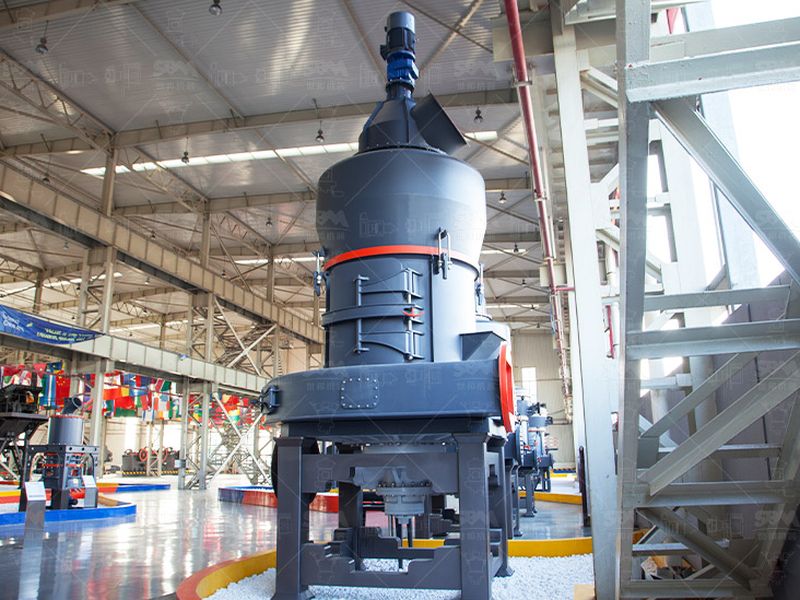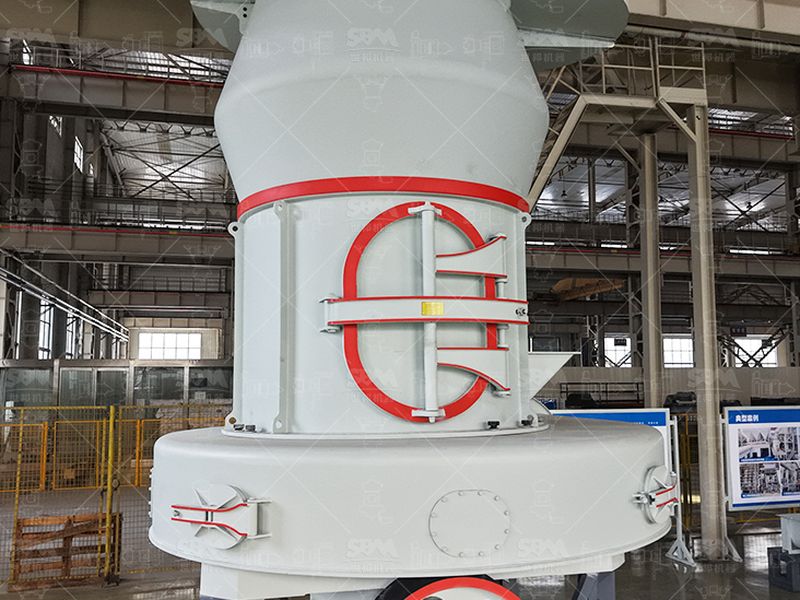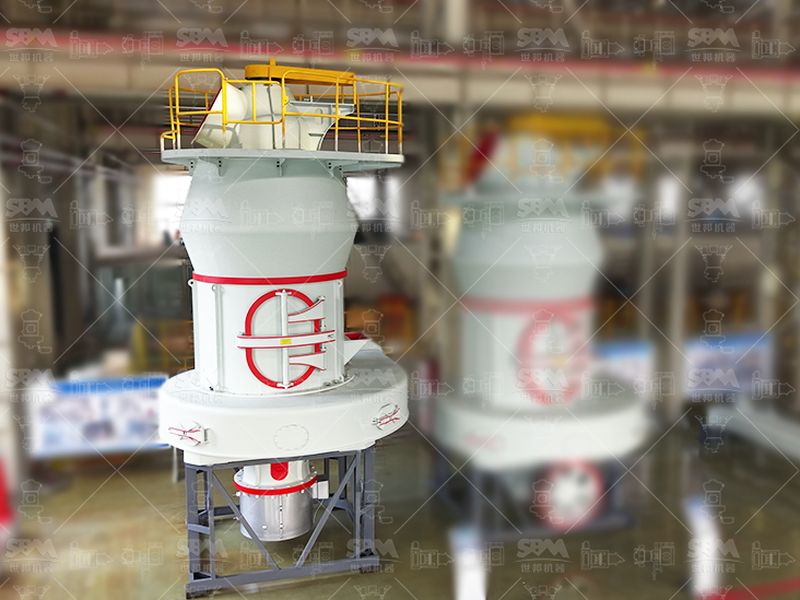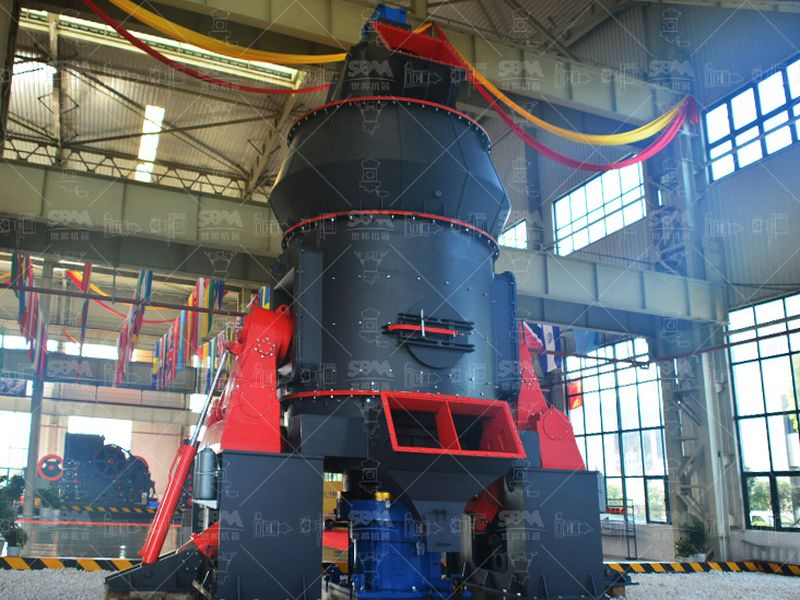
Broyeur vertical LM
Accepte un aliment de 0 à 50 mm et réunit broyage, classement et séchage. Le maillon le plus simple d’une carrière à forte disponibilité foncière.
Voir la fiche
Du front de taille au big-bag de poudre, six lots se disputent le débit, l’énergie et la poussière. Les acheter séparément ou les tenir d’une seule main ne change pas le prix de la machine : cela change la garantie.
Une carrière ne vend pas de la poudre : elle vend un granulât dont une fraction part au broyeur. Entre les deux s’installe une chaîne complète, alimentation, concassage, criblage, convoyage, stockage, broyage fin. C’est cet ensemble que les catalogues anglophones désignent comme une quarry and stone milling plant, et c’est lui que l’on achète, même quand on ne commande qu’un broyeur.
La question n’est pas de savoir quelle machine broie le mieux. Elle est de savoir ce qu’un fournisseur doit livrer pour que la ligne tienne son débit nominal, et ce qui reste à la charge de l’exploitant au démarrage.
Dans un découpage multi-fournisseurs, chaque poste est reçu contre sa propre fiche : le concasseur tient son débit, le crible ses ouvertures, le broyeur sa granulométrie. Aucun de ces contrats ne dit ce que fait la ligne quand les trois tournent ensemble, et le débit global se retrouve garanti par quatre ou cinq constructeurs qui n’ont jamais eu à s’accorder sur une interface.
Une fourniture intégrée déplace ce problème : le joint entre les lots devient une donnée d’étude et non une discussion après livraison. Hauteur de déversement entre la bande du secondaire et la trémie du broyeur, débit d’air de chaque dépoussiérage, puissance cumulée au poste électrique entrent dans la même étude, avec un seul protocole de recette. C’est pourquoi l’ingénierie de la ligne se discute avant la machine, pas après.
| Alimentation | Trémie, alimentateur vibrant, grille de débourbage ; débit égal au primaire |
| Concassage | Mâchoires en primaire, cône ou à impact en secondaire ; produit tenu à 0/40 ou 0/70 mm |
| Criblage | Fractions 5/20, 20/40, 40/70 mm et sable 0/4 mm ; le poste qui fixe la valeur du tas |
| Convoyage | Bandes entre étages et points de transfert, élévateur à godets pour la poudre |
| Stockage | Parc de huit à vingt-quatre heures de production, silo tampon, silo produit |
| Broyage et conditionnement | Broyeur fin de 20 à 325 mesh, classement, dépoussiérage, ensachage ou big-bag |
Une ligne tourne au débit de son étage le plus faible, corrigé du temps de réglage des cribles. Un concassage calé à 150 t/h qui alimente un broyeur limité à 30 t/h de poudre ne produit pas 150 t/h de poudre : il produit 30 t/h de poudre et un stock de granulât qui encombre le parc. L’erreur inverse, plus coûteuse : un broyeur surdimensionné par rapport au granulât disponible tourne à vide partiel, avec un lit instable et une usure mal amortie.
Le calcul utile est donc double. D’abord le bilan massique : quelle part du tonnage extrait descend réellement en poudre, et quelle part se vend en granulats. Ensuite la disponibilité : la carrière tourne par à-coups, le broyeur en continu, et c’est l’écart entre les deux que le stock tampon doit combler. Les unités complètes de concassage-criblage se rencontrent entre 50 et 600 t/h ; le broyeur, lui, se dimensionne sur la cible produit.
Le primaire réduit le bloc de front par compression, à la mâchoire, jusqu’à une maille de 70 à 150 mm. Le secondaire, en cône ou à impact, affine en 20/40 ou 5/20 mm. Vient le tertiaire, là où le sort du broyage se joue : il fournit l’aliment fin que le broyeur acceptera sans vibrer.
La plupart des broyeurs fins attendent un aliment de 0 à 30 ou 0 à 50 mm. Un 0/80 mm envoyé en chambre se solde par des à-coups de charge, un rejet vers l’alimentateur et une usure rapide de l’entrée de machine. Le réglage du dernier étage de concassage est donc un paramètre de la ligne, négocié dans le contrat : une granulométrie mesurée au crible, non déclarée sur une fiche.
Le criblage est le point où la matière devient marchandise. Un même tas de calcaire y devient granulat de voirie, empierrement 5/20, sable 0/4 et refus destiné au broyeur. Trois conséquences pratiques en découlent.
Une boucle de recirculation bien dessinée renvoie le refus au tertiaire sans saturer la bande. Une boucle sous-dimensionnée crée un point d’engorgement qui arrête la ligne entière en moins d’une heure.
Le nombre de transferts, et non la longueur totale des bandes, pilote le dépoussiérage et la consommation associée. C’est aussi le premier poste de perte de matière sur une poudre blanche.
La régularité prime sur l’ouverture. Un crible encrassé laisse passer le grossier dans la fraction fine, et le broyeur le paye en énergie. Après la pluie, le choix de la toile devient un sujet de conduite.
Le convoyage est rarement le lot le plus cher du budget, mais c’est celui dont l’étude est la plus souvent bâclée : largeur de bande, angle de déversement et galets de réception se paient en arrêt de production. Au-delà de quelques dizaines de mètres ou en dénivelé, un élévateur à godets ou une transmission pneumatique remplace la bande, avec un point de transfert en moins et une poussière mieux tenue.
Le stockage mérite la même rigueur. Un parc de quelques heures découple la carrière du broyeur et lisse la qualité : teinte, teneur en silice et humidité s’homogénéisent à la reprise par transstockeur, ce qu’un tas allongé repris en bout ne fait pas. Un silo tampon protège le dosage, un silo produit fermé protège une poudre hygroscopique. Confondre ces trois stockages est une erreur fréquente.
Le produit qui sort de la ligne est jugé sur la poudre, jamais sur le concassage. La cible s’écrit alors en mesh ou en microns : 20 mesh, soit environ 850 µm, pour une chaux pulvérisée ; 200 mesh, soit 74 µm, pour une poudre de neutralisation ; 325 mesh, soit 45 µm, pour une charge blanche. La consommation spécifique suit la même pente : de l’ordre de 10 à 15 kWh par tonne en grossier, 25 à 45 kWh à 74 µm.
Quatre points de contrôle engagent une fourniture sérieuse.
La plupart des lignes décevantes n’ont pas un mauvais broyeur : elles ont un bon broyeur alimenté par un granulât qui n’était pas prévu. Le dossier d’une fourniture intégrée se juge donc à trois écritures concrètes, toutes vérifiables avant commande.
La première est la liste des interfaces, poste par poste, avec les dimensions, les hauteurs et les débits d’air. La deuxième est le bilan massique, qui oblige à dire ce que deviennent le refus de crible et la poussière du filtre. La troisième est le scénario d’arrêt : ce que fait la chaîne quand un étage s’immobilise et pendant combien de temps le parc tient les autres en production.
Exiger ces trois écritures réduit le risque de démarrage et permet de comparer deux offres qui ne couvrent pas le même périmètre.
Le broyeur final doit accepter l’aliment que le concassage lui fournit réellement.
Accepte un aliment de 0 à 50 mm et réunit broyage, classement et séchage. Le maillon le plus simple d’une carrière à forte disponibilité foncière.
Voir la ficheChambre à rouleaux et séparateur à cage, sur un aliment 0/40 mm. Se place aisément en reprise du refus d’un crible de granulats.
Voir la ficheSuivi de charge et de vibration en continu. Utile quand le broyeur est piloté depuis le poste du concassage, avec une petite équipe.
Voir la ficheÉlimine le fer entraîné par les bandes et les broyeurs amont. Défend une poudre blanche destinée aux charges et aux enduits.
Voir la ficheUn même contractant livre et raccorde l’alimentateur, le concassage primaire et secondaire, le criblage, les bandes de convoyage, les parcs de stockage, le broyeur fin, le classement, le dépoussiérage et le conditionnement. La différence tient au périmètre de garantie : chaque poste est garanti par son constructeur dans un découpage multi-fournisseurs, alors que la ligne entière est garantie par un seul interlocuteur dans un découpage intégré.
La chaîne tourne au débit du maillon le plus faible, augmenté du temps de réglage des cribles. Un concassage calé à 150 t/h alimentant un broyeur limité à 30 t/h de poudre ne produit pas 150 t/h de poudre : il produit 30 t/h de poudre et un stock de granulât. Les unités complètes de concassage-criblage se situent le plus souvent entre 50 et 600 t/h, et le broyeur se dimensionne sur la cible produit, pas sur la capacité amont.
Oui, et c’est l’un des lots les plus rentables de la chaîne. Une réserve de huit à vingt-quatre heures de production absorbe l’arrêt d’un seul étage sans immobiliser les autres, homogénéise la teinte et la teneur en silice, et découple le régime de la carrière, discontinu, de celui du broyeur, continu. Sans lui, la disponibilité de la ligne chute d’autant que le nombre d’étages augmente.
Le terrassement et les fondations, l’arrivée d’énergie et le poste de transformation, l’adduction d’eau pour la maîtrise des poussières, les pistes et l’aire de stockage, enfin les autorisations d’exploitation et de rejet. Un fournisseur de ligne peut les chiffrer en annexe, mais il ne les exécute pas : c’est à ce joint que se logent les retards, et il mérite un planning propre dans le dossier.
Quatre pages du site pour convertir ces principes en décisions de projet.
Alimentation, convoyage, classement, dépoussiérage, stockage et conditionnement : le détail de ce qui entoure le broyeur.
Des installations complètes, avec la matière traitée, le tonnage nominal et la finition visée.
Usinage des pièces critiques, moyens de contrôle, sous-traitance assumée : la capacité réelle derrière une offre de ligne.
Pièces d’usure, interventions et suivi de performance sur une chaîne qui doit tourner cinq mille heures par an.